Kunststoff entgraten mit der biegsamen Welle: Praxisleitfaden
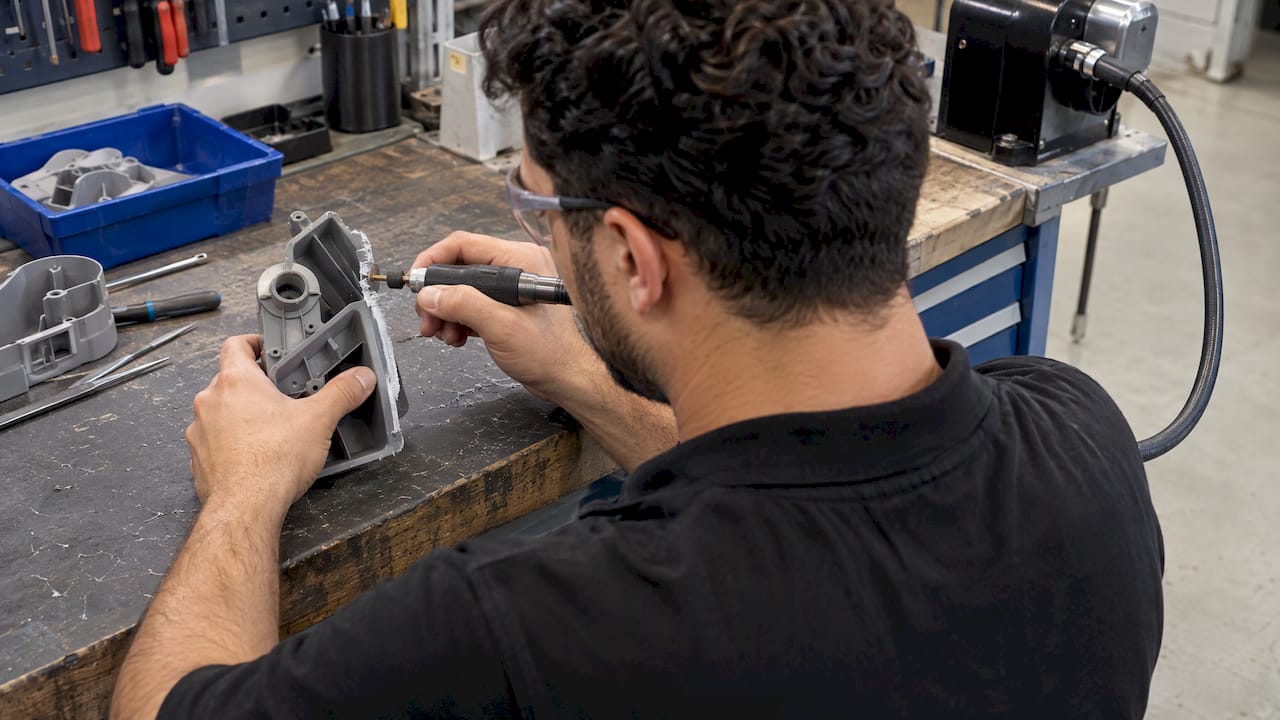
16 November 2026Kunststoffteile lassen sich mit einer biegsamen Welle präzise und schonend entgraten, wenn drei Größen zusammenpassen: Werkzeug, Umfangsgeschwindigkeit und Anpressdruck. Die biegsame Welle trennt den Antrieb vom Werkzeug. Am Handstück oder an der Vorrichtung bleibt dadurch nur wenig Masse. Das Werkzeug erreicht Bohrungen, Durchbrüche und Innenkonturen, und die Kraft am Grat lässt sich fein dosieren. Genau das verlangt Kunststoff: Bei zu viel Reibungswärme schmilzt er, bei zu viel Druck verkratzt er. Die Prozessqualität hängt deshalb stark von der Auslegung der Welle ab, also von Drehzahlbereich, Drehmoment, Länge, Verlegeweg und Anschlüssen. BIAX Flexwellen fertigt dafür Antriebs- und Werkzeugwellen bis 50.000 U/min sowie kundenspezifische Sonderlösungen.
Kurz gesagt
- Gratbild und Kunststoffart bestimmen das Verfahren: Duroplaste und Elastomere bilden häufig Schwimmhäute, gespante Thermoplaste faserige Grate.
- Bei Kunststoff ist die Umfangsgeschwindigkeit die Leitgröße, nicht die Drehzahl allein. Für Bürsten werden 15 bis 20 m/s genannt.
- Leichter Anpressdruck, kurze Kontaktzeiten und eine zum Werkstoff passende Körnung verhindern Schmelzen und Riefen.
- Die biegsame Welle bringt das Werkzeug an schwer zugängliche Kanten und hält das Handstück leicht. Ihre Auslegung entscheidet über Laufruhe und Standzeit.
- Schleifstaub von Kunststoffen birgt Brand- und Explosionsgefahr. Absaugung, Atemschutz und eine Schutzbrille nach EN 166 gehören deshalb zum Prozess.
Inhaltsverzeichnis
- Welche Grate an Kunststoffteilen entstehen
- Funktionsprinzip: Entgraten mit biegsamer Welle
- Werkzeugwahl nach Kunststoff, Grat und Geometrie
- Drehzahl, Umfangsgeschwindigkeit und Anpressdruck
- Kunststoffteile Schritt für Schritt entgraten
- Fehlerbilder erkennen und vermeiden
- Auslegung der biegsamen Welle für den Entgratprozess
- Arbeitssicherheit beim Entgraten von Kunststoff
- Unsere Sicht: Der Prozess beginnt bei der Welle
- Häufige Fragen
- Quellen
Welche Grate an Kunststoffteilen entstehen
Vor der Werkzeugwahl steht die Analyse des Grats. Wie der Grat aussieht, hängt vor allem vom Herstellverfahren und vom Werkstoff ab.
Laut einem Fachbeitrag zu den Grundlagen des Kunststoffentgratens entstehen bei Duroplasten und Elastomeren wegen der sehr dünnflüssigen Formmassen regelmäßig Grate in Form von Schwimmhäuten. Beim Spritzgießen muss dagegen meist nur der Anguss entfernt werden. Beim Spanen von Thermoplasten entsteht je nach Kunststoff ein faseriger Grat. Bei spröden, amorphen Kunststoffen wie Polystyrol ist er weniger ausgeprägt, bei teilkristallinen, zähharten Kunststoffen deutlicher.
Daraus ergeben sich typische Bearbeitungsaufgaben:
- Angussreste an Spritzgussteilen: punktueller Abtrag an definierter Stelle, oft an Sichtflächen.
- Schwimmhäute an Duroplast- und Elastomerteilen: dünne Häute entlang der Trennebene, häufig über längere Konturen.
- Faserige Fräs- und Bohrgrate an gespanten Thermoplasten: an Außenkanten, in Bohrungen, an Durchbrüchen und an Kreuzbohrungen.
- Grate an Innenkonturen von Gehäusen, Kanälen und Formteilen: der klassische Fall für eine biegsame Welle, weil starre Spindeln dort nicht hinkommen.
Funktionsprinzip: Entgraten mit biegsamer Welle
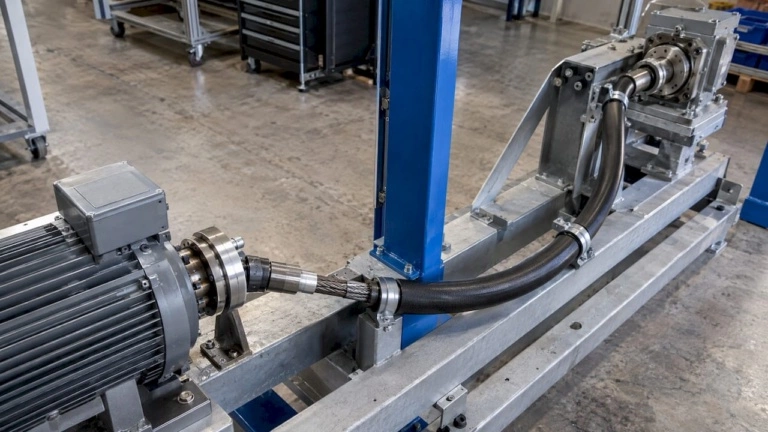
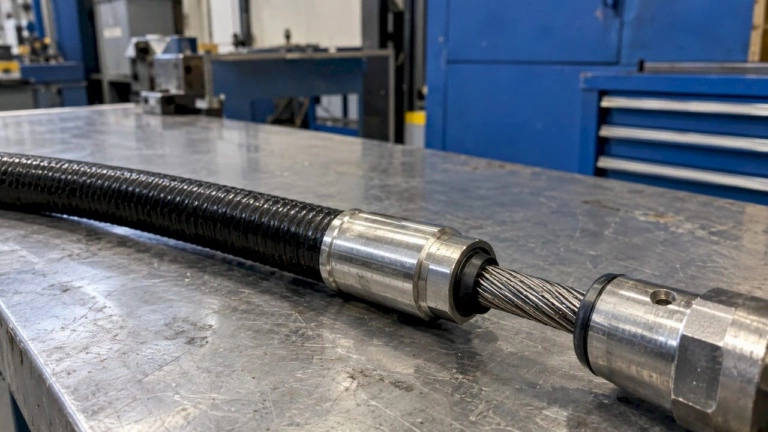
Eine biegsame Welle überträgt Drehmoment und Rotation von einem Antrieb zu einem Werkzeug, ohne dass beide auf einer Achse liegen müssen. Die Wellenseele besteht aus mehreren gewickelten Drahtlagen und läuft in einem Schutzschlauch. An einem Ende sitzt die Kupplung zum Motor, am anderen ein Handstück oder eine Werkzeugaufnahme. Einzelheiten zum Aufbau beschreibt die Seite zur Technologie biegsamer Wellen.
Beim Entgraten von Kunststoff ergeben sich daraus konkrete Vorteile:
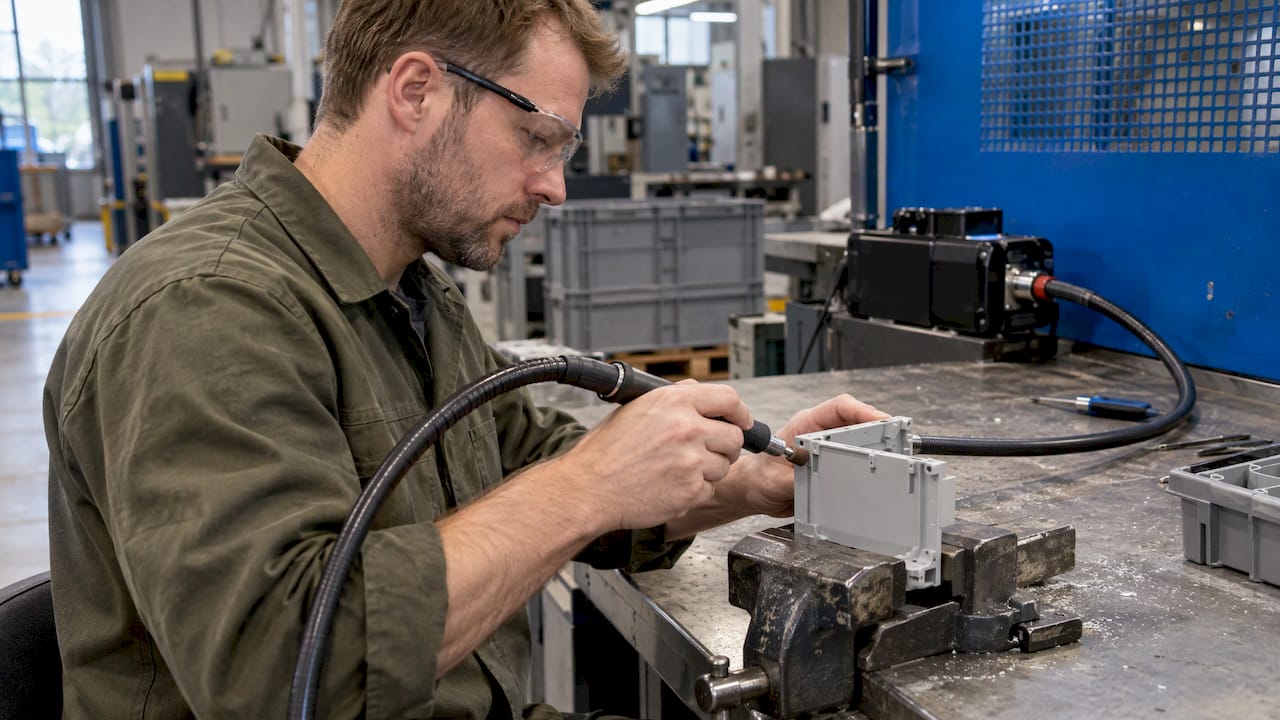
- Geringe Masse am Werkzeug: Der Motor bleibt stationär. Das Handstück ist schlank und leicht, die Führung bleibt auch bei langen Taktzeiten feinfühlig. Bei kratzempfindlichen Oberflächen ist das ein direkter Qualitätsfaktor.
- Zugänglichkeit: Das Werkzeug erreicht Hinterschnitte, Innenkonturen und Bohrungsverschneidungen, an die eine starre Spindel nicht herankommt.
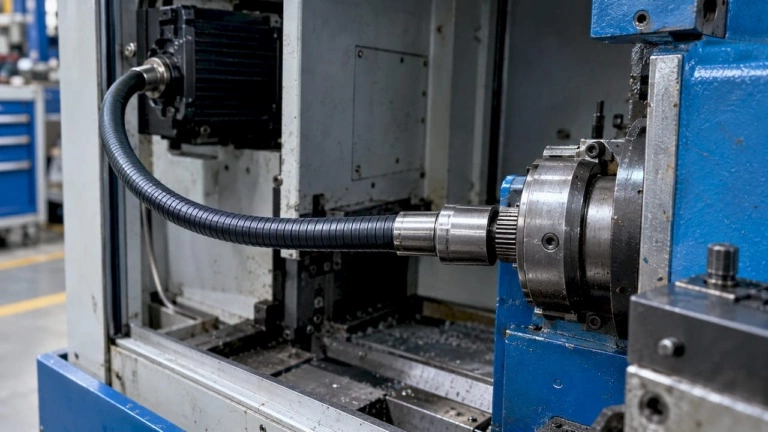
- Flexible Integration: Die Welle lässt sich in Vorrichtungen, Sondermaschinen oder Handhabungssystemen verlegen. Der Antrieb sitzt dort, wo Bauraum vorhanden ist.
- Breiter Drehzahlbereich: Je nach Wellenausführung sind niedrige Drehzahlen für Bürsten und Vlieswerkzeuge ebenso möglich wie hohe Drehzahlen für kleine Frässtifte.
Weitere Grundlagen zur Funktion im Entgratprozess fasst der Beitrag zum Entgraten mit flexiblen Wellen zusammen. Anwendungen mit wenig Bauraum behandelt eine eigene Übersicht zum Entgraten an schwer zugänglichen Stellen.
Werkzeugwahl nach Kunststoff, Grat und Geometrie
Die Werkzeugauswahl richtet sich nach Gratart, Zugänglichkeit, Kantenanforderung und Werkstoff. Die folgende Übersicht ordnet gängige Werkzeugtypen für den Einsatz an der biegsamen Welle ein.
| Aufgabe | Werkzeugtyp | Hinweise für Kunststoff |
|---|---|---|
| Schnittkanten an Thermoplasten | Vlies-Lamellenscheibe mit Schaft (Aluminiumoxid) | Drehzahl reduzieren, um Schmelzen zu vermeiden |
| Feine Grate an Kanten und Bohrungen | Rundbürste, Pinselbürste, Abrasivbürste | Grathöhe bis 0,2 mm, leichter Anpressdruck |
| Schnittkanten mit Drahtbürste | Bürste mit gewelltem Draht | Nur die Drahtspitzen arbeiten |
| Faserige Grate an teilkristallinen Thermoplasten | Frässtift, Senker mit scharfer Schneide | Scharfe Schneide schneidet, statt zu verschmieren |
| Schwimmhäute an Duroplasten | Schleifstift, Schleifhülse, Lamellenschleifer | Abtrag über die Körnung steuern, nicht über den Druck |
| Glänzende Sichtflächen nacharbeiten | Schwabbel aus Baumwolle oder Sisal mit Polierpaste | Auf Kunststoff abgestimmte Pasten wählen |
Zum Bürstentgraten nennt ein Fachartikel zu Werkzeugen der Entgrattechnik als Richtwert, dass der Grat nicht höher als 0,2 mm sein sollte. Das Verfahren eignet sich für weiche ebenso wie für härtere Werkstoffe. Abrasivbürsten werden über den Filamentwerkstoff (SiC, Aluminiumoxid, Diamant, Keramik) und die Körnung angepasst. Bei Drahtbesätzen sind es Härte, Drahtdurchmesser (0,06 bis 1,2 mm) und Design (gewellt, verseilt, gezopft). Entscheidend ist laut demselben Beitrag der Bürstenbesatz als eigentliche „Schneide“.
Für Schnittkanten empfiehlt das Bürsten-Know-how von Plessmann Bürsten mit gewelltem Draht. Für eine Aluminiumoxid-Vlies-Lamellenscheibe gibt der Hersteller an, dass sich Aluminiumoxid zum Entgraten von Kunststoff-Schnittkanten eignet, ohne dass diese schmelzen.
Bei höheren Graten oder zähen Werkstoffen ist ein schneidendes Werkzeug die bessere Wahl. Eine scharfe Schneide trennt den Grat ab. Ein stumpfes oder zugesetztes Werkzeug erzeugt dagegen Reibungswärme und drückt den Grat nur um, statt ihn zu entfernen.
Drehzahl, Umfangsgeschwindigkeit und Anpressdruck
Bei Kunststoff ist die Umfangsgeschwindigkeit am Werkzeug die maßgebliche Größe. Sie bestimmt die Reibungswärme an der Kontaktstelle. Die Drehzahl ergibt sich aus Umfangsgeschwindigkeit und Werkzeugdurchmesser:
n = v × 60 / (π × d), mit n in U/min, v in m/s und d in m.
Das Plessmann-Datenblatt nennt für die Kunststoffbearbeitung mit Bürsten eine Umfangsgeschwindigkeit von 15 bis 20 m/s. Sie lässt sich über den Bürstendurchmesser oder die Drehzahl einstellen. Die zulässige Höchstdrehzahl des Werkzeugs ist dabei einzuhalten.
Rechenbeispiel: Eine Rundbürste mit 50 mm Durchmesser soll im Bereich von 15 bis 20 m/s laufen.
- bei 15 m/s: n = 15 × 60 / (π × 0,05) ≈ 5.700 U/min
- bei 20 m/s: n = 20 × 60 / (π × 0,05) ≈ 7.600 U/min
Bei einer Pinselbürste mit 25 mm Durchmesser verdoppelt sich die erforderliche Drehzahl für dieselbe Umfangsgeschwindigkeit. Kleine Werkzeuge in engen Konturen brauchen also höhere Drehzahlen. Genau hier muss die biegsame Welle zum Drehzahlbereich des Werkzeugs passen.
Für die genannte Vlies-Lamellenscheibe gibt der Hersteller einen empfohlenen Bereich von 5.000 bis 12.000 U/min an. Bei Thermoplasten soll die Drehzahl auf 5.000 bis 8.000 U/min sinken, damit sich das Material nicht erwärmt und schmilzt.
Beim Anpressdruck gilt eine klare Regel: wenig Druck. Laut Plessmann leisten beim Bürsten nur die Drahtspitzen die Arbeit. Mehr Anpressdruck verbessert das Ergebnis nicht. Ein Lehrplan zur Nachbearbeitung von Polymeren ergänzt für das Schleifen und Polieren: Die Drehzahl ist an die Paarung aus Werkstoff und Körnung anzupassen. Mit demselben Schleifmittel darf nicht zu lange gearbeitet und nicht zu viel Druck ausgeübt werden. Mehr Abtrag erreicht man über eine gröbere Körnung, nicht über höheren Druck.
Wie Drehzahl, Leistung und Lebensdauer der Welle zusammenhängen, erläutert der Beitrag zur Drehzahl bei Flexwellen.
Kunststoffteile Schritt für Schritt entgraten
- Bauteil und Grat erfassen. Werkstoff (Thermoplast, Duroplast, Elastomer, faserverstärkt), Herstellverfahren, Gratart, Grathöhe und Lage der Grate dokumentieren. Sicht- und Funktionsflächen kennzeichnen.
- Kantenanforderung festlegen. Gratfrei, gebrochen, Fase oder Radius: Die Anforderung gehört in die Zeichnung oder in eine Prüfanweisung. Ein Referenzmuster zeigt Bearbeitern und Qualitätssicherung eindeutig, was erreicht werden soll.
- Antrieb und biegsame Welle auslegen. Drehzahlbereich aus Werkzeugdurchmesser und Ziel-Umfangsgeschwindigkeit ableiten, Drehmomentbedarf abschätzen, Wellenlänge und Verlegeweg mit den Biegeradien festlegen, Kupplung zum Motor und Werkzeugaufnahme definieren. Bei diesem Schritt unterstützt BIAX mit technischer Beratung, Engineering und Prototypenbau, bis hin zur kundenspezifischen Sonderlösung.
- Werkzeug wählen. Siehe Tabelle oben: Vlies oder Bürste für feine Grate, ein schneidendes Werkzeug für zähe und höhere Grate, Schwabbel für Sichtflächen. Die zulässige Höchstdrehzahl des Werkzeugs prüfen.
- Parameter einstellen. Drehzahl aus der Umfangsgeschwindigkeit berechnen, bei Thermoplasten am unteren Ende beginnen. Probestücke bearbeiten und das Ergebnis bewerten.
- Werkzeug führen. Leichter Kontakt, gleichmäßige Bewegung entlang der Kante, kurze Kontaktzeiten an jeder Stelle. Schleifstaub zwischendurch entfernen, damit er nicht in die Oberfläche eingerieben wird. Das Werkzeug rechtzeitig wechseln.
- Kante prüfen und Prozess festschreiben. Restgrat, Kantenform, Funktionsmaße und Oberflächenbild mit dem Referenzmuster vergleichen. Die gefundenen Parameter dokumentieren, damit das Ergebnis nicht von einzelnen Bearbeitern abhängt.
Der letzte Punkt ist für die Serienfertigung zentral. Der Leuze-Beitrag hält fest: Beim manuellen Entgraten hängt die Qualität vom Bearbeiter ab, zugleich ist man bei wechselnden Graten und Werkstücken sehr flexibel. Feste Parameter, ein definiertes Werkzeug und eine passend ausgelegte Welle machen diese Flexibilität reproduzierbar, im Handbetrieb wie in der Vorrichtung.
Fehlerbilder erkennen und vermeiden
| Fehlerbild | Typische Ursache | Abhilfe |
|---|---|---|
| Schmelzspuren, Schmierfilm, glänzende Kanten | Zu hohe Umfangsgeschwindigkeit, zu viel Druck, zu lange Kontaktzeit | Drehzahl senken, Druck reduzieren, in kurzen Intervallen arbeiten |
| Ausgefranste oder umgelegte Grate | Stumpfes oder ungeeignetes Werkzeug bei zähen Thermoplasten | Scharfes, schneidendes Werkzeug einsetzen |
| Kratzer und Riefen auf Sichtflächen | Zu grobe Körnung, eingeriebener Schleifstaub, Abrutschen | Feinere Körnung, Staub entfernen, Kante sicher führen |
| Maßabweichung an Funktionskanten | Zu viel Abtrag, unkontrollierte Führung | Abtrag über die Körnung steuern, Vorrichtung oder Anschlag nutzen |
| Ungleichmäßiges Kantenbild | Wechselnde Parameter, unruhiger Lauf | Parameter festschreiben, Welle und Werkzeugaufnahme prüfen |
Kunststoffoberflächen sind laut Leuze-Beitrag bei der manuellen Kantenbearbeitung sehr kratzempfindlich, glänzende Oberflächen besonders. In der robotergestützten Nachbearbeitung werden Scheiben aus Baumwolle oder Sisal eingesetzt, mit Pasten und Emulsionen, die eigens auf Kunststoffe abgestimmt sind. Die Flächen werden dabei nur leicht aufgeraut, mit Riefen von 1 bis 2 µm Tiefe, damit Lack oder Metallisierung besser haften. Bei Teilen, die anschließend beschichtet werden, ist eine definierte Rauheit also kein Fehler, sondern Teil der Spezifikation.
Hinweise zum Polieren nach dem Entgraten gibt der Beitrag zur Flexwelle beim Polieren.
Auslegung der biegsamen Welle für den Entgratprozess
Ob ein Entgratprozess an Kunststoff stabil läuft, entscheidet sich bei der Auslegung der Welle. Für Anfrage und Konstruktion sind folgende Parameter zu klären:
- Drehzahlbereich: abgeleitet aus Werkzeugdurchmessern und Ziel-Umfangsgeschwindigkeit. Kleine Frässtifte und Pinselbürsten in engen Konturen brauchen hohe Drehzahlen, große Bürsten und Vlieswerkzeuge niedrigere.
- Drehmoment: abhängig von Werkzeugtyp, Abtrag und Kontaktfläche. Bürsten und Vliesscheiben mit großem Durchmesser benötigen mehr Drehmoment als kleine Stifte.
- Länge und Verlegeweg: Abstand zwischen Antrieb und Bearbeitungsstelle, kleinster Biegeradius im Betrieb, Bewegung der Welle während des Prozesses.
- Drehrichtung: Die Wickelrichtung der Wellenseele ist auf die Hauptdrehrichtung abzustimmen.
- Schnittstellen: Kupplung zum Motor, Werkzeugaufnahme oder Handstück, Befestigung in Vorrichtung oder Anlage.
- Schutzschlauch und Umgebung: Schutz gegen Staub und Späne, Anforderungen an Sauberkeit und Wartung.
BIAX Flexwellen deckt diese Anforderungen mit einer breiten Produktpalette ab: Antriebs- und Werkzeugwellen bis 50.000 U/min für Entgrat-, Schleif- und Polierprozesse, veredelte biegsame Wellen als anschlussfertige Bauteile, Wellenseelen als Meterware sowie Sonderlösungen und Prototypen für besondere Anforderungen an Drehmoment, Drehzahl, Kupplungsschnittstellen oder Wellendesign. Technische Beratung und Engineering gehören zum Leistungsumfang.
Arbeitssicherheit beim Entgraten von Kunststoff
Rotierende Werkzeuge und Kunststoffstaub erfordern feste Schutzmaßnahmen.
- Staub und Brandschutz: Laut DGUV Information 209-002 „Schleifen“ (Ausgabe Juni 2023) besteht auch durch Schleifstaub von Kunststoffen grundsätzlich eine Brand- und Explosionsgefährdung. Eine Absaugung an der Entstehungsstelle gehört deshalb zur Prozessauslegung.
- Atemschutz: Der Polymer-Lehrplan von skills4am sieht für die schleifende Nachbearbeitung von Kunststoffen Atemschutz vor.
- Augenschutz: In der EU müssen Schutzbrillen der Norm EN 166 entsprechen. Für Schleif-, Bohr- und Flexarbeiten wird laut einem Ratgeber zur Schutzbrillenwahl mindestens die Kennzeichnung „B“ empfohlen, besser „A“. Abbrechende Bürstendrähte werden bei hohen Drehzahlen zu Geschossen.
- Werkzeug und Welle: Zulässige Höchstdrehzahl des Werkzeugs einhalten, das Werkzeug unbeschädigt und korrekt gespannt einsetzen, Schutzschlauch und Anschlüsse regelmäßig prüfen.
Weitere Maßnahmen beschreibt der Beitrag zur Arbeitssicherheit bei Flexwellen. Verbindlich festgelegt werden die Schutzmaßnahmen in der Gefährdungsbeurteilung, zusammen mit der Fachkraft für Arbeitssicherheit.
Unsere Sicht: Der Prozess beginnt bei der Welle
Beim Entgraten von Kunststoff richtet sich die Aufmerksamkeit meist auf das Werkzeug. Bürste, Vlies oder Frässtift sind wichtig. Die Welle, die das Werkzeug antreibt, entscheidet aber mit darüber, ob die gewählte Umfangsgeschwindigkeit stabil erreicht wird und ob die Führung feinfühlig bleibt.
Kunststoff verzeiht wenig. Zu viel Wärme schmilzt die Kante, zu viel Druck verkratzt die Sichtfläche. Eine biegsame Welle, deren Drehzahlbereich, Drehmoment, Länge und Anschlüsse zur Aufgabe passen, gibt dem Bearbeiter oder der Vorrichtung genau die Kontrolle, die dieser Werkstoff verlangt.
Wir entwickeln und fertigen biegsame Wellen seit Jahrzehnten, von der Wellenseele als Meterware bis zur kundenspezifischen Sonderlösung mit Prototyp. Unser Anspruch ist Präzision in der Fertigung und Zuverlässigkeit im Einsatz. Für Entgrataufgaben an Kunststoffteilen empfehlen wir, die Welle von Anfang an gemeinsam mit Werkzeug und Parametern auszulegen, nicht erst im Nachhinein.
Uli
Häufige Fragen
Welche Drehzahl ist beim Entgraten von Kunststoff mit der biegsamen Welle richtig?
Die Drehzahl ergibt sich aus Werkzeugdurchmesser und Ziel-Umfangsgeschwindigkeit. Für Bürsten an Kunststoff werden 15 bis 20 m/s genannt. Bei einer Bürste mit 50 mm Durchmesser entspricht das rund 5.700 bis 7.600 U/min. Bei Thermoplasten empfiehlt es sich, am unteren Ende zu beginnen und das Ergebnis an Probestücken zu bewerten.
Wie lässt sich das Schmelzen der Kante verhindern?
Umfangsgeschwindigkeit senken, Anpressdruck reduzieren und in kurzen Intervallen arbeiten. Mehr Abtrag erreicht man über eine gröbere Körnung, nicht über höheren Druck. Zugesetzte oder stumpfe Werkzeuge rechtzeitig wechseln.
Eignet sich die biegsame Welle auch für automatisiertes Entgraten?
Ja. Die biegsame Welle lässt sich in Vorrichtungen, Sondermaschinen und Handhabungssysteme integrieren. Der Antrieb sitzt dort, wo Bauraum vorhanden ist, und das Werkzeug erreicht die Bearbeitungsstelle über den Verlegeweg der Welle.
Welche Angaben braucht eine technische Anfrage für eine Entgratwelle?
Hilfreich sind Werkstoff und Bauteil, Gratart und Lage der Grate, die eingesetzten Werkzeuge mit Durchmesser, Drehzahl- und Drehmomentbedarf, Wellenlänge, Verlegeweg und Biegeradien sowie die Schnittstellen zu Motor und Werkzeug. Mit diesen Daten lässt sich prüfen, ob eine Standardwelle passt oder eine Sonderlösung sinnvoll ist. Technische Anfragen nimmt BIAX Flexwellen über die Kontaktseite entgegen.
Quellen
- Leuze Verlag: Entgraten von Kunststoffteilen – Teil 1 (2022)
- PolyForm NEXT: Werkzeuge der Entgrattechnik (2022)
- Plessmann: Bürsten-Know-how (Datenblatt)
- Aluminiumoxid-Vlies-Lamellenscheibe mit Schaft (Produktseite)
- skills4am: Nachbearbeitung der Polymere
- DGUV Information 209-002 „Schleifen“ (Juni 2023)
- PSA.PAGE: Schutzbrille beim Schleifen, Bohren und Flexen