Schweißnähte und Gussteile mit biegsamer Welle entgraten
4 November 2026Schweißnähte und Gussteile lassen sich mit einer biegsamen Welle dort entgraten, wo ein Winkelschleifer oder ein starres Werkzeug nicht hinkommt: in Innenecken, Hohlräumen, Rohrstutzen, Kanälen und an Konturen tief im Bauteil. Die Welle überträgt Drehmoment und Drehzahl von einem stationären Antrieb zu einem kompakten Handstück oder einer Werkzeugaufnahme. Am Wellenende arbeiten Frässtifte, Schleifstifte, Fächerschleifer oder Bürsten. Entscheidend für das Ergebnis sind drei Punkte: die Wahl des Werkzeugs nach Werkstoff und Gratart, die Bearbeitung in Stufen von grob nach fein und eine biegsame Welle, die auf Drehzahl, Drehmoment, Biegeradius und Anschluss ausgelegt ist.
Kurz gesagt
- Eine biegsame Welle bringt die Antriebsleistung an schwer zugängliche Nahtstellen und Gusskonturen; der Antrieb bleibt stationär, das Handstück bleibt klein und leicht.
- Schweißnähte werden in Stufen bearbeitet: Grobabtrag der Nahtüberhöhung, Egalisieren, Feinschliff.
- Bei Gussteilen bestimmen Gratart, Gratwurzel und Gusswerkstoff das Werkzeug: Frässtift für massive Grate, Schleifmittel oder Bürste für Flitter und Kanten.
- Mehr Abtrag kommt über gröbere Körnung und passende Drehzahl, nicht über höheren Anpressdruck.
- Die Welle selbst ist ein Konstruktionselement: Drehrichtung, Biegeradius, Länge, Schutzschlauch und Kupplungen sind auf den Entgratprozess abzustimmen.
Inhaltsverzeichnis
- Funktionsprinzip der biegsamen Welle beim Entgraten
- Schweißnähte entgraten: Ablauf in Stufen
- Gussteile entgraten: Gratarten und Werkzeugwahl
- Werkzeuge am Wellenende
- Drehzahl, Anpressdruck und Werkzeugführung
- Auslegung der biegsamen Welle für Entgratprozesse
- Integration: handgeführt, stationär, automatisiert
- Sicherer Betrieb
- Prüfung des Ergebnisses
- Die Sicht von BIAX
- Biegsame Wellen von BIAX für Entgratanwendungen
- Häufige Fragen
- Quellen
Funktionsprinzip der biegsamen Welle beim Entgraten
Eine biegsame Welle besteht aus einer Wellenseele aus mehreren gegenläufig gewickelten Drahtlagen, einem Schutzschlauch und den Anschlussteilen an beiden Enden. Die Seele überträgt Drehmoment auch im gebogenen Zustand. Der Schutzschlauch führt die Seele, nimmt Reaktionskräfte auf und schützt Bediener und Umgebung.
Für die Nahtbearbeitung ergeben sich daraus konkrete Vorteile:
- Trennung von Antrieb und Werkzeug: Motor, Getriebe oder Spindel stehen fest. Am Bauteil arbeitet nur das Handstück oder eine kompakte Werkzeugaufnahme.
- Zugänglichkeit: Die Welle folgt einer gebogenen Führung um Flansche, Rippen und Stutzen herum. Innenliegende Nähte, etwa in Rohrleitungen oder Gehäusen, werden erreichbar.
- Geringes Gewicht am Werkzeug: Das Handstück trägt keinen Motor. Das erleichtert die Führung bei langen Nähten und bei Überkopfarbeiten.
- Hohe Drehzahlen: Antriebs- und Werkzeugwellen sind für hohe Drehzahlen auslegbar. Kleine Schleifstifte und Frässtifte benötigen hohe Drehzahlen, um die passende Schnittgeschwindigkeit zu erreichen.
Die Grundlagen zu Auslegung und Einsatz in der Metallbearbeitung beschreibt der Auswahlguide für biegsame Wellen in der Metallbearbeitung.
Schweißnähte entgraten: Ablauf in Stufen
Schweißnähte tragen Nahtüberhöhung, Spritzer, Schlackereste, Wurzeldurchhang und scharfe Übergänge zum Grundwerkstoff. Je nach Anforderung wird die Naht nur entgratet, verschliffen oder bis zur sichtbaren Oberfläche fein bearbeitet. Die Bearbeitung erfolgt in Stufen. Eine Anleitung zum Schweißnahtschleifen beschreibt die typische Abfolge von Grobschliff mit Körnung 24 bis 36 über Planschleifen mit P40 bis P60 bis zum Feinschliff mit P80 bis P120. Diese Stufung lässt sich auf die kleineren Werkzeuge am Ende einer biegsamen Welle übertragen.
| Stufe | Ziel | Typisches Werkzeug an der biegsamen Welle | Körnungsbereich |
|---|---|---|---|
| 1. Grobabtrag | Nahtüberhöhung, Spritzer, Wurzeldurchhang entfernen | Frässtift (Hartmetall), Schleifstift, grobe Schleifkappe | Grob, ca. 24 bis 36 |
| 2. Egalisieren | Übergang Naht/Grundwerkstoff angleichen | Fächerschleifer, Schleifhülse | Mittel, ca. P40 bis P60 |
| 3. Feinschliff | Riefen reduzieren, Oberfläche vorbereiten | Fächerschleifer fein, Schleifhülse fein, Vlies | Fein, ca. P80 bis P120 |
| 4. Kantenbearbeitung | Scharfe Kanten brechen, Restgrate entfernen | Rundbürste, Pinselbürste, Schleifborsten | Nach Bürstenbesatz |
Arbeitsschritte an der Naht
- Naht beurteilen: Werkstoff, Nahtform (Kehlnaht, Stumpfnaht, Wurzel), Zugänglichkeit und geforderte Oberfläche festlegen. Daraus ergibt sich, ob nur entgratet oder blechbündig verschliffen wird.
- Werkzeug und Körnung wählen: Für den Grobabtrag an Stahl eignen sich Hartmetall-Frässtifte mit grober Verzahnung oder grobe Schleifstifte. Für Aluminium und andere weiche Werkstoffe ist eine Verzahnung zu wählen, die nicht zuschmiert.
- Grobabtrag: Die Nahtüberhöhung zügig abtragen, das Werkzeug in Pendelbewegung entlang der Naht führen. Nicht in den Grundwerkstoff einschneiden.
- Egalisieren: Mit Fächerschleifer oder Schleifhülse den Übergang angleichen. Die Schleifrichtung möglichst gleich halten, um ein gleichmäßiges Schliffbild zu erhalten.
- Feinschliff und Kanten: Feinere Körnung, geringer Anpressdruck. Abschließend Kanten mit Bürste oder Schleifborsten brechen.
- Kontrolle: Sichtprüfung auf Restgrate, Kerben und Verfärbungen; Prüfung der Restwandstärke, wenn die Naht verschliffen wurde.
Beim Grobschleifen wird laut der genannten Schleifanleitung für Schweißnähte ein Neigungswinkel von 15 bis 30 Grad empfohlen, bei mäßigem Druck, um Überhitzung und Verschleiß zu vermeiden.
Besonderheiten bei Edelstahl und Aluminium
Edelstahl reagiert empfindlich auf Wärmeeintrag und Fremdeisen. Für Edelstahl werden eisenfreie Schleifmittel eingesetzt, die nicht zuvor an unlegiertem Stahl verwendet wurden. Drehzahl und Anpressdruck sind so zu wählen, dass keine Anlauffarben entstehen. Aluminium neigt zum Schmieren und Zusetzen des Werkzeugs. Hier sind offene Verzahnungen und Schleifmittel für NE-Metalle zu bevorzugen.
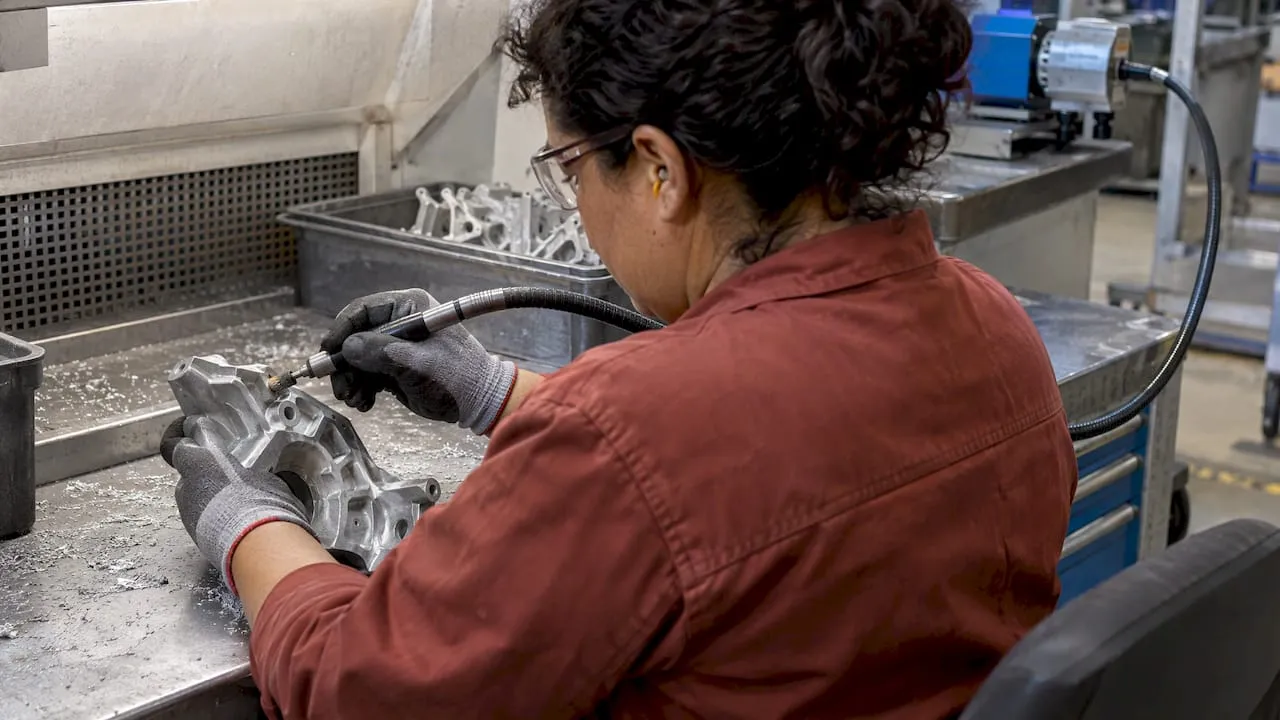
Gussteile entgraten: Gratarten und Werkzeugwahl
Die BDG-Richtlinie N 50 definiert Gussgrate als Materialüberstände an Kanten, Materialdoppelungen oder Materialverschiebungen. Sie unterscheidet unter anderem Flittergrate, Trenngrate, Auswerfergrate, Schiebergrate, Einsatzgrate und Bearbeitungsgrate. Bearbeitungsgrate entstehen durch Fräsen, Bohren, Scheren, Schneiden und Stanzen. Die Richtlinie stellt klar: Die Verfahrenswahl hängt vom Gusswerkstoff und der Gratform ab, Begleiterscheinungen und Wirtschaftlichkeit sind für jeden Anwendungsfall zu prüfen.
Für die Werkzeugwahl an der biegsamen Welle ist weniger die Bezeichnung des Grats entscheidend als seine Gratwurzel, also wie fest und wie breit der Grat mit dem Bauteil verbunden ist, und die Zugänglichkeit der Stelle.
| Gratart (nach BDG N 50) | Typische Lage | Werkzeugansatz an der biegsamen Welle |
|---|---|---|
| Trenngrat | Formteilung, Kernmarken | Frässtift oder Schleifstift; bei breiter Gratwurzel zuerst fräsen, dann schleifen |
| Flittergrat | Dünne Überstände an Teilungen und Kernen | Schleifborsten, Bürste, feiner Schleifstift |
| Auswerfergrat | Um Auswerferstellen bei Druckguss | Kleiner Frässtift oder Schleifstift |
| Schieber- und Einsatzgrat | An Schieber- und Einsatzkonturen | Kleine Werkzeuge mit langem Schaft, Zugang über gebogene Wellenführung |
| Bearbeitungsgrat | An Bohrungen, Fräskanten, Gewinden | Bürste, Schleifborsten, Kegelfrässtift für Kantenbruch |
Gusswerkstoffe
Grauguss (GJL), Sphäroguss (GJS), Stahlguss und Temperguss sind spröde bis zäh und werden mit Hartmetall-Frässtiften, keramisch gebundenen Schleifstiften und Schleifmitteln auf Korund- oder Siliziumkarbidbasis bearbeitet. Bei Aluminium- und Zinkdruckguss sind die Grate meist dünner und der Werkstoff weicher. Hier genügt häufig ein leichter Abtrag mit feinen Werkzeugen, und die Gefahr des Zusetzens steht im Vordergrund.
Für Bürsten gilt: Bei Guss und NE-Metallen kommt gewellter Stahl- oder Edelstahldraht zum Einsatz, während Stahl, Sintermetall und Aluminium vornehmlich mit abrasivem Besatz aus Keramik, Siliziumkarbid oder Aluminiumoxid entgratet werden.
Werkzeuge am Wellenende
Die biegsame Welle ist der Antrieb, das Werkzeug am Ende bestimmt den Abtrag. Die Auswahl folgt Werkstoff, Gratposition und gefordertem Ergebnis. Ein Leitfaden in sechs Schritten führt von der Werkstoffauswahl bis zu den Konturmaßen zum passenden Entgratwerkzeug.
| Werkzeug | Wirkprinzip | Einsatz |
|---|---|---|
| Hartmetall-Frässtift | Spanend | Massive Grate, Nahtüberhöhung, Gussgrate an Stahl und Guss |
| Schleifstift (keramisch gebunden) | Schleifend | Grobabtrag und Konturschleifen, auch in Innenecken |
| Fächerschleifer, Schleifhülse | Schleifend, elastisch | Egalisieren und Feinschliff an Nähten und Flächen |
| Drahtbürste | Verrundend | Kanten brechen, Flitter und Schlacke entfernen |
| Schleifborsten-Bürste | Schleifend, konturfolgend | Kantenentgratung an Profilen und Bohrungen |
Der Unterschied zwischen den Bürstenarten ist für das Ergebnis wesentlich: Drahtbürsten verrunden überstehende Grate, Schleifborsten schleifen sie ab. Flexible Schleifborsten passen sich zudem der Werkstückkontur an. Einen Überblick über gängige Werkzeugtypen gibt die Übersicht Entgratwerkzeuge für Fertigungsingenieure.
Drehzahl, Anpressdruck und Werkzeugführung
Die Drehzahl ergibt sich aus Werkzeugdurchmesser und der für Werkzeug und Werkstoff vorgesehenen Schnittgeschwindigkeit. Kleine Durchmesser erfordern hohe Drehzahlen. Die vom Werkzeughersteller angegebene maximal zulässige Drehzahl darf nie überschritten werden, auch nicht kurzzeitig.
Praktische Regeln für den Entgratprozess:
- Abtrag über Körnung, nicht über Druck: Höherer Anpressdruck erhöht Wärmeeintrag, Werkzeugverschleiß und Torsionsbelastung der Welle. Mehr Abtrag wird über gröbere Körnung oder gröbere Verzahnung erreicht.
- Starker Funkenflug: Anpressdruck reduzieren.
- Vibrationen und Rattern: Häufig eine Folge zu niedriger Drehzahl. Drehzahl innerhalb des zulässigen Bereichs anheben, Werkzeugrundlauf prüfen.
- Verfärbungen: Drehzahl, Anpressdruck und Kontaktfläche korrigieren; bei Edelstahl besonders kritisch.
- Kontaktfläche begrenzen: Frässtifte nur mit einem Teil ihres Umfangs eingreifen lassen, nicht vollflächig in eine Kehle drücken.
- Führung: Das Handstück beidhändig und zügig führen, im Gegenlauf oder in Pendelbewegung. Gleichlauf liefert feinere Oberflächen, verlangt aber eine sichere Führung.
Für die Welle selbst gilt: Drehzahl und Drehmoment stehen in Wechselwirkung mit Länge und Biegeradius. Zu kleine Radien und Drehmomentspitzen erhöhen Erwärmung und Verschleiß. Vertiefende Hinweise enthält der Beitrag zur Drehzahl bei biegsamen Wellen.
Auslegung der biegsamen Welle für Entgratprozesse
Für Konstrukteure und Prozessingenieure ist die biegsame Welle kein Zubehör, sondern ein auszulegendes Maschinenelement. Folgende Parameter sind festzulegen:
- Drehmoment: Maximales Drehmoment beim Grobabtrag mit Frässtift, inklusive Spitzen beim Verhaken an Graten.
- Drehzahlbereich: Abhängig vom kleinsten und größten eingesetzten Werkzeugdurchmesser.
- Drehrichtung: Die Wellenseele ist für eine Hauptdrehrichtung gewickelt. In dieser Richtung zieht sich die äußere Drahtlage unter Last zusammen. Antrieb und Werkzeug sind darauf abzustimmen.
- Länge und Verlegung: So kurz wie möglich, so lang wie nötig. Der Verlauf der Welle im Einsatz bestimmt den kleinsten Biegeradius.
- Biegeradius: Der Betriebsbiegeradius muss über dem zulässigen Mindestradius der Welle liegen, auch in Extremstellungen des Handstücks.
- Anschlüsse: Kupplung an Motor oder Spindel, Aufnahme am Handstück (Spannzange, Gewinde, Vierkant), ausgeführt als gepresste oder geschweißte Endstücke.
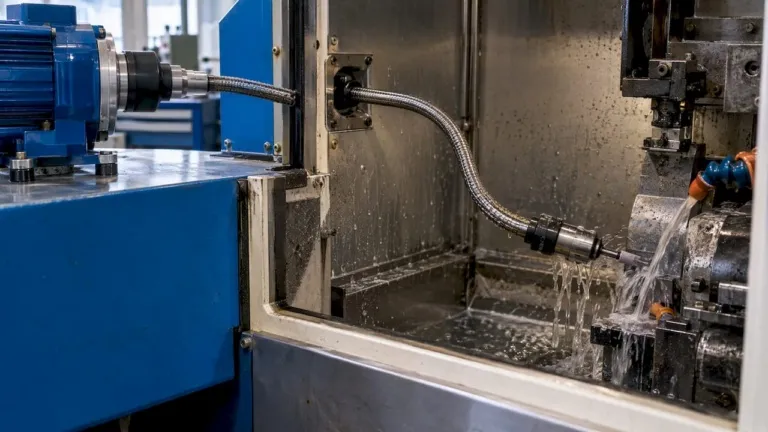
- Schutzschlauch und Lagerung: Schlauchwerkstoff nach Umgebung (Schleifstaub, Kühlschmierstoff, Temperatur), Lagerung am Handstück für Rundlauf bei hoher Drehzahl.
- Schmierung und Wartung: Schmierintervalle und Sichtkontrolle der Seele in den Wartungsplan aufnehmen.
Eine strukturierte Vorgehensweise bietet die Checkliste zur Wellen-Auswahl.
Integration: handgeführt, stationär, automatisiert
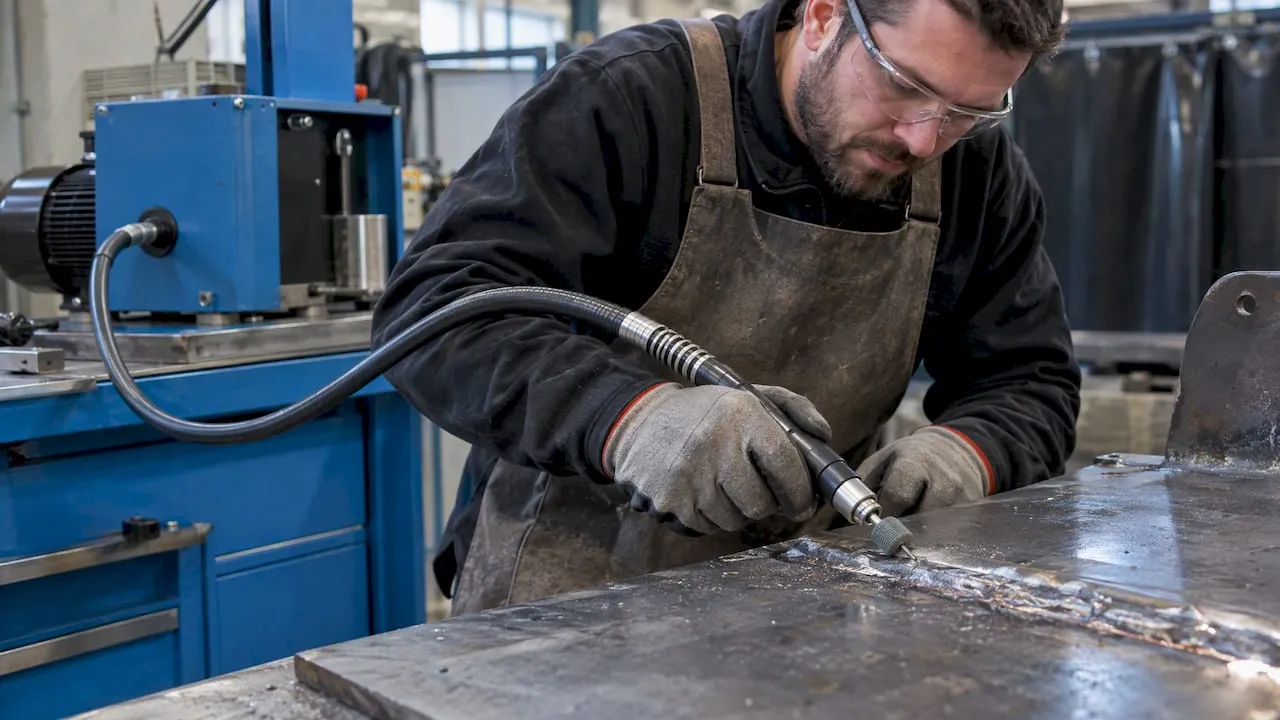
Handgeführt: Der Standardfall in Schweißerei, Gussputzerei, Werkzeug- und Formenbau. Ein stationärer Antriebsmotor mit Fußschalter oder Drehzahlregelung, eine biegsame Welle und ein Handstück mit Werkzeugaufnahme. Vorteil: geringe Masse am Werkzeug, präzise Führung an Konturen.
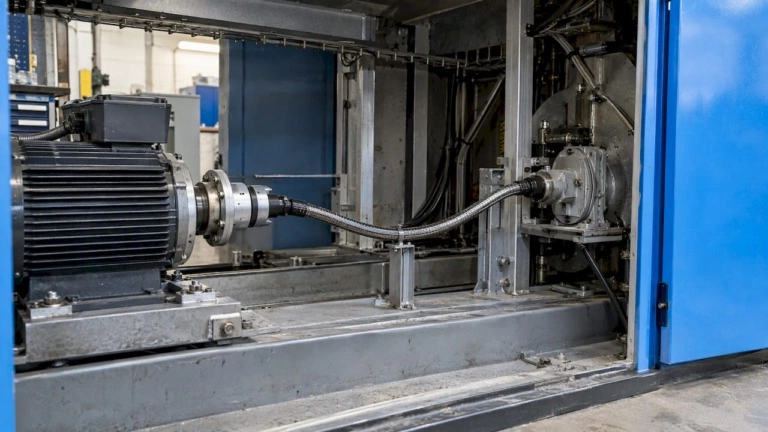
Stationär: Die biegsame Welle verbindet eine feste Spindel mit einer Werkzeugaufnahme in einer Vorrichtung, etwa zum Entgraten von Bohrungsübergängen oder Innenkanälen in Gussgehäusen. Die Welle überbrückt Versatz und Winkel zwischen Antrieb und Bearbeitungsstelle.
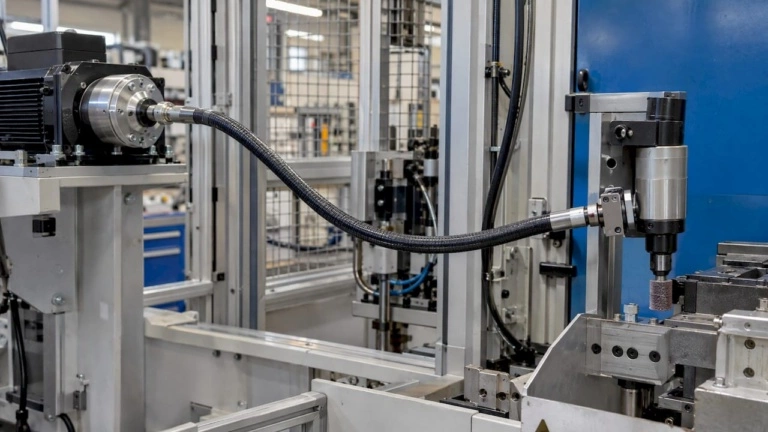
Automatisiert: In Roboterzellen trennt die biegsame Welle Motor und Werkzeug. Der Motor sitzt am Robotersockel oder auf dem Arm, am Flansch arbeitet nur eine kompakte Spindeleinheit. Das reduziert die Last am Handgelenk und die Störkontur bei Innenbearbeitungen. Bei Leichtbauteilen aus Aluminium, etwa Batteriewannen mit Rührreibschweißnähten, ist das automatisierte Entgraten von Schweißnähten ein aktuelles Anwendungsfeld. Für Innenbearbeitungen an Rohren zeigt der Beitrag Rohre innen schleifen Methoden und Werkzeuge.
Sicherer Betrieb
Maßgeblich sind die Betriebsanleitungen von Antrieb, Welle und Werkzeug sowie die geltenden Unfallverhütungsvorschriften. Für die Praxis gelten folgende Punkte:
- Vor Montage, Demontage und Werkzeugwechsel den Antrieb vom Netz trennen.
- Den Antriebsmotor stationär befestigen.
- Neue Wellen nach Herstellerangabe ohne Last einlaufen lassen.
- Die biegsame Welle nie im laufenden Zustand ablegen.
- Schutzbrille, Gehörschutz, geeignete Schutzkleidung und eine wirksame Absaugung einsetzen. Schleifstaub von Edelstahl und Guss erfordert eine Bewertung im Rahmen der Gefährdungsbeurteilung.
- Handschuhe nur nach Abwägung tragen: Rotierende Werkzeuge und Bürsten können Handschuhe erfassen und einziehen. Die Entscheidung trifft die Fachkraft für Arbeitssicherheit auf Basis der Gefährdungsbeurteilung.
Wer biegsame Wellen in eigene Maschinen integriert, trägt zusätzliche Pflichten als Hersteller. Hinweise dazu enthält der Beitrag Maschinenrichtlinie und biegsame Wellen.
Prüfung des Ergebnisses
Entgraten ist abgeschlossen, wenn die Kante dem Zeichnungsstand entspricht. Das Entgraten zielt laut Maschinenmarkt gemäß ISO 13715 darauf ab, Werkstücke geometrisch zu optimieren und Verletzungsgefahren zu beseitigen. ISO 13715 legt fest, wie Kantenzustände (Grat zulässig, gratfrei, Kante gebrochen) in der Zeichnung angegeben werden.
Prüfschritte in der Praxis:
- Sichtprüfung mit Streiflicht auf Restgrate, Kerben, Riefen und Anlauffarben.
- Taktile Prüfung der Kanten, bei Innenkonturen mit Prüfstift oder Endoskop.
- Maßprüfung an Funktionsflächen und Passungen, damit der Abtrag die Toleranz nicht verletzt.
- Restwandstärke bei verschliffenen Nähten messen.
Die eigentliche Herausforderung: alle scharfen Rückstände entfernen und zugleich Form, Größe und Passgenauigkeit des Bauteils erhalten. Gleichbleibende Werkzeuge, definierte Körnungsstufen und eine konstant ausgelegte Welle machen das Ergebnis reproduzierbar.
Die Sicht von BIAX
In vielen Anfragen zum Entgraten von Schweißnähten und Gussteilen steht das Werkzeug im Mittelpunkt. Wir sehen die biegsame Welle als gleichwertigen Teil des Prozesses. Sie entscheidet, ob das Werkzeug an der Bearbeitungsstelle mit konstanter Drehzahl und sauberem Rundlauf arbeitet.
Eine Welle, die auf Drehmoment, Drehzahl, Biegeradius und Anschluss ausgelegt ist, überträgt die Leistung auch in engen Verläufen zuverlässig. Eine Welle von der Stange, die nicht zur Anwendung passt, wird schnell zum begrenzenden Element.
Unser Ansatz: zuerst die Anwendung verstehen, also Bauteil, Gratart, Werkzeug, Zugänglichkeit und Integration. Danach legen wir Wellenseele, Schutzschlauch und Endstücke fest, als Standardkomponente oder als kundenspezifische Lösung mit Prototyp.
Uli
Biegsame Wellen von BIAX für Entgratanwendungen
BIAX Flexwellen entwickelt und fertigt biegsame Wellen für industrielle Entgrat-, Schleif- und Polierprozesse:
- Antriebs- und Werkzeugwellen bis 50.000 U/min für handgeführte und stationäre Bearbeitung.
- Veredelte biegsame Wellen, anschlussfertig mit Endstücken.
- Biegsame Wellen als Meterware für eigene Konfektionierung.
- Sonderlösungen und Prototypen für spezifische Drehmoment- und Drehzahlanforderungen, Kupplungsschnittstellen und Wellenausführungen.
Technische Beratung und Engineering sind Teil des Angebots.
Häufige Fragen
Eignet sich eine Flexwelle auch für massive Gussgrate?
Ja, wenn Werkzeug und Welle passend gewählt sind. Massive Grate mit breiter Gratwurzel werden zuerst mit einem Hartmetall-Frässtift abgetragen, danach geschliffen. Die biegsame Welle muss für das dabei auftretende Drehmoment ausgelegt sein.
Welches Werkzeug eignet sich für Grauguss?
Für Grauguss (GJL) und Sphäroguss (GJS) kommen Hartmetall-Frässtifte, keramisch gebundene Schleifstifte und Schleifmittel auf Korund- oder Siliziumkarbidbasis zum Einsatz. Für Kanten und Flitter eignen sich Bürsten mit gewelltem Stahldraht.
Warum läuft die biegsame Welle unrund oder schlägt?
Ursachen sind häufig ein zu kleiner Biegeradius, eine falsche Drehrichtung, ein unwuchtiges Werkzeug oder fehlende Schmierung. Neue Wellen benötigen eine Einlaufphase ohne Last. Bleibt das Schlagen bestehen, ist die Auslegung von Länge und Lagerung zu prüfen.
Kann eine biegsame Welle in einer Roboterzelle eingesetzt werden?
Ja. Die Welle trennt Motor und Werkzeug, die Masse am Roboterflansch sinkt, und kompakte Spindeleinheiten erreichen Innenkonturen. Biegeradius und Bewegungsbereich des Roboters sind bei der Auslegung gemeinsam zu betrachten.
Für technische Anfragen zu biegsamen Wellen in Entgrat- und Schleifanwendungen steht der Kontakt über die Website von BIAX Flexwellen zur Verfügung.
Quellen
- BDG-Richtlinie N 50: Gussgrate
- Anleitung zum Schweißnahtschleifen
- Entgraten profilierter Teile
- Entgraten mit Bürsten (PDF)
- In sechs Schritten zum richtigen Entgratwerkzeug
- Entgraten von Rührreibschweißnähten an Alu-Batteriewannen