Endanschlüsse für biegsame Wellen: Auswahl und Montage im Überblick
2 Oktober 2026Für montagefreundliche Anwendungen mit häufigem Wellenwechsel eignet sich die Klemmnabe, da sie zerstörungsfrei lösbar ist. Bei höheren Dauerlasten und dynamischer Beanspruchung sind Passfeder- oder Gewindeverbindungen die robustere Wahl. Keilnut und Flachende bleiben die Standardlösung für formschlüssige Drehmomentübertragung auf engem Bauraum. Vor der Auslegung lohnt sich stets ein Blick ins Normblatt zur Welleneinstecktiefe l2.
Kurz gesagt:
- Passfeder- und Keilnutverbindungen eignen sich für Anwendungen mit hoher Lastwechselbeanspruchung, erfordern jedoch präzise Fertigungstoleranzen.
- Klemmnaben sind besonders montagefreundlich, da sie zerstörungsfrei lösbar sind und das Wellenoberfläche schonen.
- Die Welleneinstecktiefe muss im Normblatt der Kupplung genau eingehalten werden, um Schlupf oder Verkanten zu vermeiden.
- Beim Einsatz von Rohr- oder Gewindeverbindungen ist das Anzugsdrehmoment entscheidend, um sichere Kraftübertragung zu gewährleisten.
- Für spezielle Anforderungen bietet BIAX individuelle Lösungen und technische Unterstützung bei der Auswahl geeigneter Endanschlüsse.
Inhaltsverzeichnis
- Übersicht der Endanschlusstypen und konstruktive Eigenschaften
- Befestigungsarten der Kupplungsnabe: Klemmnabe, Gewindestift und Passfeder
- Dimensionierung: Welleneinstecktiefe, Schlupf-Drehmoment und Toleranzen
- Werkstoffe, Oberflächen und Verbindungstechniken
- Montagepraxis, Prüfpunkte und Troubleshooting
- Hersteller-Engineering: Welche Angaben BIAX für ein Angebot benötigt
- Autorperspektive: Praxishinweise und typische Projektfallen
- BIAX-Angebot: Unterstützung bei der Auswahl von Endanschlüssen
- Quellen
- FAQ
Übersicht der Endanschlusstypen und konstruktive Eigenschaften
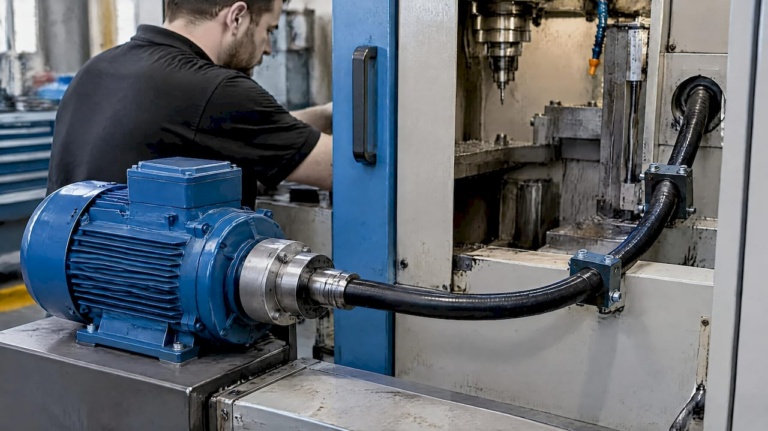
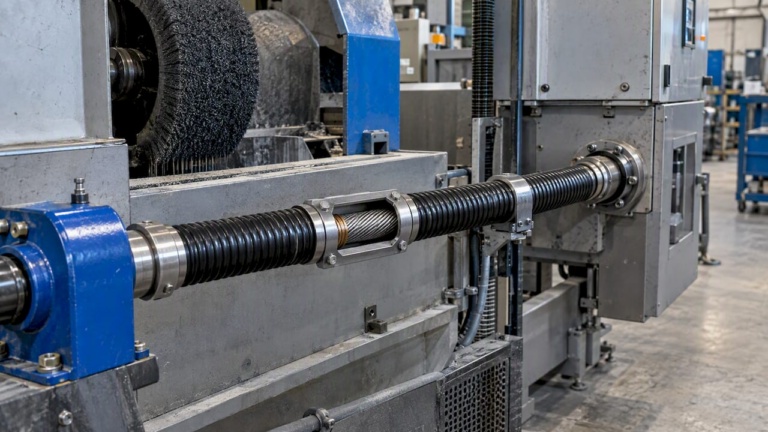
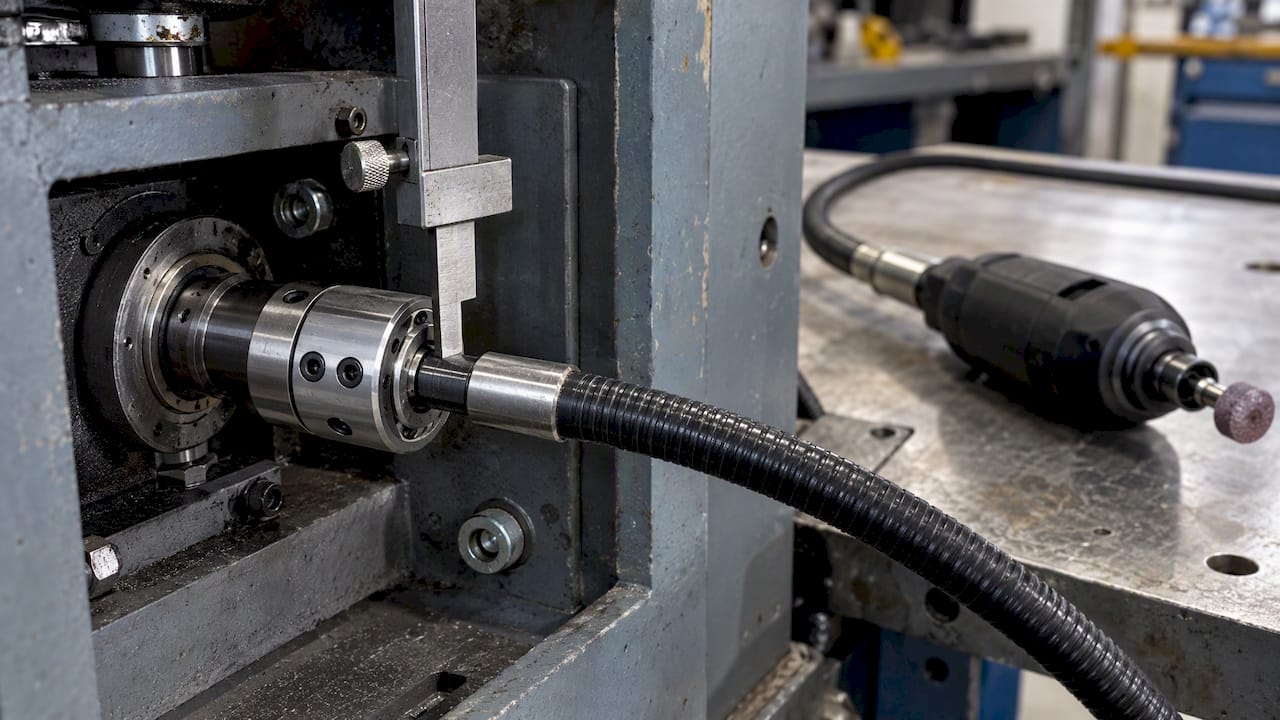
Die Wahl des Endanschlusses bestimmt maßgeblich, wie zuverlässig eine biegsame Welle Drehmoment überträgt und wie einfach sie sich austauschen lässt. Jede Bauart bringt ein eigenes Verhältnis aus Montageaufwand, Belastbarkeit und Verschleißverhalten mit.
Keilnut- und Passfederverbindungen übertragen Drehmoment formschlüssig und eignen sich für Anwendungen mit hoher Wechsellast, etwa bei Werkzeugwellen im Schleif- oder Entgratbereich. Der Formschluss verhindert Schlupf zuverlässig, verlangt aber engere Fertigungstoleranzen an Welle und Nabe.
Flachende und Gewindeanschlüsse sparen radialen Bauraum und sind eine gängige Lösung, wenn die Welle in beengten Gehäusen oder Handstücken geführt wird. Sie lassen sich mit einfachen Werkzeugen montieren, tragen aber unter Wechsellast weniger Reserve als eine Keilnut.
Klemmnaben übertragen das Drehmoment kraftschlüssig: Eine Zylinderschraube reduziert die Schlitzhöhe der Nabe und presst sie auf die Welle. Dieses Prinzip schont die Wellenoberfläche und lässt sich beliebig oft lösen und neu positionieren, was Klemmnaben für Wellenkupplungen besonders montagefreundlich macht.
Kegelpress- und gerändelte Verbindungen sowie umspritzte Enden bieten eine kompakte, oft kostengünstige Fügung. Allerdings zeigen Untersuchungen zu gerändelten Kegelpressverbindungen deutliche Streuungen beim erforderlichen Anzugsdrehmoment, weshalb diese Bauart in sicherheitskritischen Anwendungen nur nach Rücksprache mit Fertigungsexperten eingesetzt werden sollte.
Zur schnellen Einordnung:
- Keilnut/Passfeder: hohe Wechsellast, engere Toleranzen erforderlich.
- Flachende/Gewinde: bauraumsparend, einfache Werkzeugmontage.
- Klemmnabe: zerstörungsfrei lösbar, schont die Wellenoberfläche.
- Kegelpress-/gerändelte Verbindung: kompakt, aber auslegungsunsicher bei sicherheitskritischen Lasten.
Befestigungsarten der Kupplungsnabe: Klemmnabe, Gewindestift und Passfeder
Die drei gängigen Befestigungsprinzipien unterscheiden sich grundlegend in Kraftfluss und Montageaufwand. Die Klemmnabe presst über eine oder mehrere Schrauben radial auf die Welle und überträgt das Drehmoment allein über Reibschluss. Der Gewindestift wirkt punktuell radial gegen die Wellenoberfläche und ermöglicht eine exakte axiale Positionierung, ohne dass die Klemmstelle selbst beschädigt wird. Die Passfeder überträgt das Drehmoment formschlüssig über eine gefräste Nut in Welle und Nabe und bleibt damit auch bei hohen Lastwechseln zuverlässig.
In der Praxis werden diese Prinzipien oft kombiniert. Eine Klemmnabe mit zusätzlicher Passfeder vermeidet Schlupf, der bei rein kraftschlüssigen Verbindungen unter Stoßlast auftreten kann, wie die Montagehinweise zu Wellenkupplungen beschreiben. Diese Kombination bietet damit ein gutes Verhältnis aus Montagefreundlichkeit und Übertragungssicherheit und wird häufig bei Retrofit-Projekten eingesetzt, bei denen bestehende Wellenaufnahmen weiterverwendet werden.
Für die Montage empfiehlt sich folgende Reihenfolge:
- Bohrung und Wellendurchmesser auf Maßhaltigkeit und Grat prüfen.
- Klemmnabe oder Gewindestift zunächst handfest ansetzen, ohne die Welle zu verkanten.
- Bei Kombination mit Passfeder die Nutflanken auf Formschluss ohne Spiel prüfen.
- Schrauben über Kreuz und mit dem vom Kupplungshersteller angegebenen Anzugsdrehmoment festziehen.
- Rundlauf und Axialspiel nach der Montage mit einer Messuhr kontrollieren.
Bei Gewindestiftverbindungen ist die Position der Anzugsschraube relativ zur Nutmitte zu beachten, da ein außermittiger Angriffspunkt die Welle einseitig belasten kann. Nach dem Festziehen sollte die Verbindung durch leichtes Drehen der Welle von Hand auf Losbrechmoment geprüft werden, bevor die Anlage unter Last gesetzt wird.
Profi-Tipp: Prüfen Sie nach der Erstmontage das Anzugsdrehmoment ein zweites Mal nach kurzer Betriebszeit, da sich Klemmflächen und Gewinde geringfügig setzen können.
Dimensionierung: Welleneinstecktiefe, Schlupf-Drehmoment und Toleranzen
Die Welleneinstecktiefe l2 ist keine Ermessensgröße, sondern im Normblatt der jeweiligen Wellenkupplung festgelegt. Eine zu geringe Einstecktiefe kann laut den Montagehinweisen zu Wellenkupplungen dazu führen, dass die Welle unter Last aus der Nabe rutscht. Eine zu tiefe Einsteckung wiederum kann die Funktion benachbarter Bauteile stören oder die Welle innerhalb der Nabe verkanten.
Das Schlupf-Drehmoment beschreibt jenen Wert, ab dem die kraftschlüssige Verbindung durchrutscht, bevor die eigentliche Wellenkupplung mechanisch versagt. Es hängt von mehreren Größen ab: der Oberflächenhärte der Welle, der Passungstoleranz (üblich ist h7) und dem tatsächlich aufgebrachten Anzugsdrehmoment der Klemmschrauben. Zusätzlich beeinflusst die Betriebstemperatur das nutzbare Nenndrehmoment, da sich Reibwerte und Materialausdehnung mit der Temperatur verändern, wie die technischen Hinweise zu Kupplungen darlegen.
Fehlausrichtungen zwischen Antriebs- und Abtriebswelle sollten so gering wie möglich gehalten werden, da sie laut denselben technischen Hinweisen die Lebensdauer der Verbindung deutlich verkürzen können und sich mehrere gleichzeitig auftretende Fehlausrichtungen in ihrer Wirkung addieren.
Für die Praxis gilt:
- Einstecktiefe l2 immer aus dem Normblatt der eingesetzten Kupplung übernehmen, nie schätzen.
- Passungstoleranz h7 an der Welle einhalten, um ein definiertes Schlupf-Drehmoment zu gewährleisten.
- Anzugsdrehmoment der Klemmschrauben gemäß Herstellerangabe dokumentieren.
- Winkel- und Parallelversatz zwischen den Wellen vor der Endmontage messen und minimieren.
Werkstoffe, Oberflächen und Verbindungstechniken
Die Werkstoffpaarung zwischen Nabe und Welle bestimmt, wie belastbar eine Press- oder Rändelverbindung ausfällt. Eine weichere Nabe auf einer gehärteten Welle verformt sich beim Fügen stärker und kann so den nötigen Reibschluss aufbauen, verliert diesen aber unter Temperaturwechsel schneller als eine gehärtete Paarung.
Verzinnen oder Beschichten der Wellenenden ist sinnvoll, wenn eine Lötverbindung folgt oder wenn die Anwendung mit Kühlmitteln oder Feuchtigkeit in Kontakt kommt, da eine unbehandelte Stahloberfläche dort zur Korrosion neigt. Bei Anwendungen mit erhöhter Betriebstemperatur, etwa in der Nähe von Schleifprozessen, sind Klebstoffe nur bedingt geeignet, da ihre Belastungsgrenze mit steigender Temperatur sinkt.
Für Klebeverbindungen gelten in der Praxis folgende Grundregeln:
- Wellenoberfläche vor dem Kleben vollständig entfetten und von Rückständen befreien.
- Aushärtezeit gemäß Klebstoffdatenblatt einhalten, bevor die Welle belastet wird.
- Belastungsgrenzen des Klebstoffs mit dem tatsächlichen Betriebsdrehmoment abgleichen, nicht nur mit statischen Werten.
- Bei zyklischer Last oder hoher Temperatur eine formschlüssige Zusatzsicherung vorsehen.
Montagepraxis, Prüfpunkte und Troubleshooting
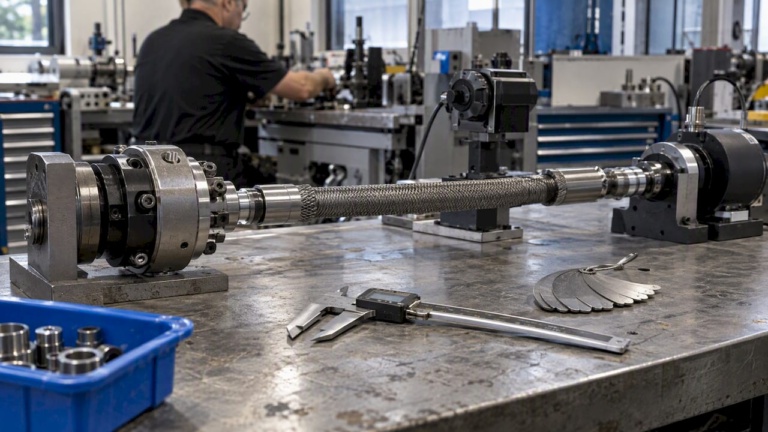
Vor jeder Endmontage steht die Kontrolle der Ausgangsteile: Wellenende und Nabenbohrung müssen frei von Grat und Verschmutzung sein, Maße und Toleranzen sind mit einer Messuhr oder Lehre zu prüfen. Biegsame Wellenseelen benötigen zudem eine Nachschmierung nach definierten Betriebsstunden, wie Wartungshinweise für Biegwellen empfehlen, da sonst der Verschleiß in der Schutzhülle zunimmt.
Für die Endmontage hat sich folgende Reihenfolge bewährt:
- Wellenende bis zur im Normblatt angegebenen Einstecktiefe l2 in die Kupplung einführen.
- Klemm- oder Gewindeverbindung mit dem vorgegebenen Anzugsdrehmoment fixieren.
- Rundlauf und Axialspiel prüfen, bevor die Anlage unter Last läuft.
- Funktionstest bei niedriger Drehzahl durchführen und auf Geräusche oder Vibrationen achten.
- Nach kurzer Betriebszeit die Verbindung erneut auf festen Sitz kontrollieren.
Löst sich eine Verbindung im Betrieb, deutet das meist auf ein zu geringes Anzugsdrehmoment oder eine verschmutzte Klemmfläche hin. Schlupf unter Last ist häufig auf eine zu grobe Passungstoleranz oder eine falsch gewählte Einstecktiefe zurückzuführen. Vibrationen wiederum entstehen oft durch Fehlausrichtung zwischen den Wellen oder durch einen zu engen Biegeradius der Wellenseele, der die innere Reibung erhöht.
Profi-Tipp: Dokumentieren Sie Anzugsdrehmomente und Einstecktiefen je Montage, damit wiederkehrende Fehlerbilder sich auf eine konkrete Ursache zurückführen lassen.
Hersteller-Engineering: Welche Angaben BIAX für ein Angebot benötigt
Für eine technische Auslegung benötigt BIAX Flexwellen konkrete Eckdaten: das geforderte Drehmoment, die Betriebsdrehzahl, die verfügbaren Einbaumaße, die gewünschte Anschluss-Schnittstelle sowie die erwartete Lebensdauer unter den realen Betriebsbedingungen. Diese Angaben entscheiden, ob eine Standardlösung ausreicht oder eine kundenspezifische Konstruktion nötig ist.
Meterware genügt häufig, wenn die Wellenenden vor Ort konfektioniert werden, etwa bei Prototypenbau oder wechselnden Anschlussanforderungen. Veredelte, anschlussfertige Wellen sind dagegen sinnvoll, wenn definierte Endanschlüsse in Serie reproduzierbar gefertigt werden müssen, etwa Klemmnaben oder Gewindeenden nach vorgegebener Toleranz.
Bei komplexen Einbausituationen, etwa beengten Bauräumen im Retrofit oder besonderen Werkstoffanforderungen, bietet BIAX Engineering-Unterstützung und Prototypenbau für kundenspezifische Endanschlüsse an, weiterführende Grundlagen dazu finden sich im Leitfaden zur Auswahl flexibler Antriebswellen.
Autorperspektive: Praxishinweise und typische Projektfallen
Bei Retrofit-Projekten unterschätzen Konstrukteure oft, wie stark die Montagefreundlichkeit die Gesamtkosten beeinflusst. Eine minimal teurere Klemmnabenlösung spart bei jedem späteren Wellenwechsel Stillstandszeit, während eine vermeintlich günstige Pressverbindung bei Ausfall komplett ersetzt werden muss. Diese Rechnung lohnt sich, bevor die Anschlussart festgelegt wird.
— Uli
BIAX-Angebot: Unterstützung bei der Auswahl von Endanschlüssen
Für Standardanwendungen bietet sich Biegsame Wellen Meterware an, wenn die Endanschlüsse vor Ort konfektioniert werden. Wer anschlussfertige Wellen mit definierten Endanschlüssen benötigt, findet passende Ausführungen bei veredelten biegsamen Wellen. Bei komplexen Einbausituationen oder besonderen Anschluss-Schnittstellen unterstützt BIAX mit Engineering und Prototypenbau über die Sonderlösungen und Prototypen.
Für ein technisches Angebot werden Drehmoment, Drehzahl, Einbaumaße und die gewünschte Anschluss-Schnittstelle benötigt. Diese Angaben lassen sich direkt über die Kontaktseite an BIAX übermitteln, wo eine technische Bewertung der Anforderungen erfolgt.
Quellen
- Wellenkupplungen – Montagehinweise (Ganter)
- Gerändelte Kegelpressverbindungen – Institut für Konstruktionstechnik und Technisches Design (IKTD)
- PFERD TOOLS Biegwelle BW 10 SE 11 – Produktdatenblatt (Mercateo)
- Wellenkupplungen – Technische Hinweise (Ganter / Hanser Live‑Katalog)
FAQ
Was ist eine flexible Wellenverbindung?
Eine flexible Wellenverbindung überträgt Drehmoment und Rotation entlang eines gebogenen Verlaufs, statt wie eine starre Welle nur geradlinig zu wirken. Sie besteht aus einer biegsamen Wellenseele, häufig einem Schutzschlauch und den passenden Endanschlüssen an beiden Enden. Diese Bauweise erlaubt den Einsatz in schwer zugänglichen oder beengten Einbaulagen im Maschinenbau.
Wozu dient eine flexible Welle?
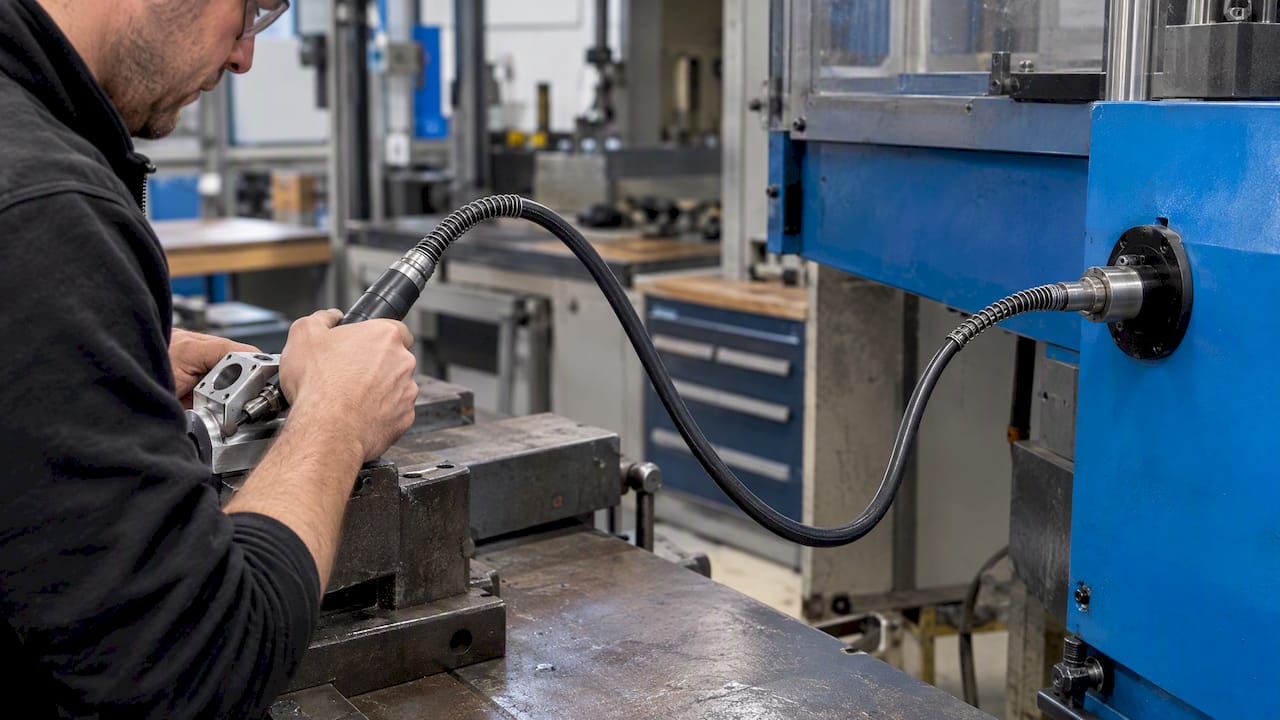
Eine biegsame Welle dient dazu, Drehmoment von einem Antrieb zu einem Werkzeug oder einer Baugruppe zu übertragen, die sich nicht in gerader Achse zum Motor befindet. Typische Anwendungen sind Entgraten, Schleifen und Polieren, bei denen das Werkzeug beweglich geführt werden muss. Sie ersetzt damit starre Kupplungen und Getriebe an Stellen mit eingeschränktem Bauraum.
Wie kann man zwei Wellen miteinander verbinden?
Zwei Wellen lassen sich über eine Kupplungsnabe verbinden, die entweder kraftschlüssig über eine Klemmnabe oder einen Gewindestift, oder formschlüssig über eine Passfeder oder Keilnut befestigt wird. Die Wahl richtet sich nach Lastprofil und Montagehäufigkeit: Klemmnaben sind zerstörungsfrei lösbar, Passfedern übertragen höhere Wechsellasten zuverlässiger. In vielen Anwendungen kombinieren Montagehinweise zu Wellenkupplungen beide Prinzipien, um Schlupf zu vermeiden.
Welche Endanschlüsse bietet BIAX für biegsame Wellen an?
BIAX Flexwellen fertigt veredelte, anschlussfertige Wellen mit definierten Endanschlüssen sowie kundenspezifische Sonderlösungen für individuelle Anschluss-Schnittstellen. Die konkrete Ausführung richtet sich nach Drehmoment, Drehzahl und Einbausituation der jeweiligen Anwendung. Details lassen sich über die Kontaktseite klären.