Konstruktiver Korrosionsschutz für Flexwellen in der Industrie
7 September 2026Korrosionsschutz an biegsamen Wellen gelingt durch die Kombination aus geeigneter Wellenseele mit passender Beschichtung, einem robusten Schutzschlauch und einem dokumentierten Wartungs- und Schmierkonzept. Entscheidend für die Auswahl bleiben Drehmoment, Drehzahl und der zulässige Biegeradius der jeweiligen Anwendung. Für die konkrete Auslegung lohnt sich eine projektspezifische Abstimmung mit dem Hersteller.
Kurz gesagt:
- Für korrosionsgeschützte biegsame Wellen sind rostfreie oder vergütete Stähle mit entsprechenden Beschichtungen sowie ein robuster Schutzschlauch erforderlich.
- Bei hohen Temperaturen oder abrasiven Medien sind PTFE- oder metallische Ummantelungen des Schutzschlauchs die technisch beste Wahl, je nach Einsatzbedingungen.
- Die Montage muss den Biegeradius einhalten, Schutzschläuche nicht scharfkantig führen und Entwässerung sowie Abdichtungen an Übergängen berücksichtigen.
- Regelmäßige Sichtprüfung, Temperaturmessungen und Terminwartung verhindern Korrosionsschäden, besonders bei Feuchtebelastung oder aggressiven Medien.
- Eine präzise technische Anfrage an den Hersteller ermöglicht eine schnelle, auf die konkreten Betriebsdaten abgestimmte Auslegung der Welle.
Inhaltsverzeichnis
- Material- und Beschichtungsoptionen für Korrosionsbeständigkeit
- Konstruktive Maßnahmen und Montagehinweise zur Vermeidung von Korrosion
- Prüf-, Schmier- und Wartungskonzept für langlebigen Korrosionsschutz
- Herstellerperspektive: So unterstützt BIAX bei Korrosionsschutzprojekten
- Wie Sie eine technische Anfrage an BIAX formulieren
- Quellen
Material- und Beschichtungsoptionen für Korrosionsbeständigkeit
Die Wellenseele bildet den mechanischen Kern jeder biegsamen Welle. Bei der Werkstoffwahl stehen sich zwei Grundkonzepte gegenüber: rostfreie Stähle und vergütete Stähle mit nachträglicher Beschichtung.
Rostfreier Stahl bringt die Korrosionsbeständigkeit bereits im Gefüge mit. Das macht ihn attraktiv für Anwendungen mit häufigem Kontakt zu Feuchtigkeit, Reinigungsmitteln oder aggressiven Prozessmedien, etwa beim Nassschleifen oder in der Lebensmittelverarbeitung. Der Nachteil liegt in der geringeren Torsionssteifigkeit gegenüber hochfesten Werkzeugstählen, was bei sehr hohen Drehmomentanforderungen relevant wird.
Vergüteter Stahl erreicht höhere Festigkeitswerte und eignet sich besser für Anwendungen mit hoher Drehmomentübertragung, etwa beim Entgraten von Gussteilen. Ohne Beschichtung korrodiert er jedoch deutlich schneller. Deshalb kommen bei diesen Werkstoffen typischerweise folgende Verfahren zum Einsatz:
- Galvanische Vernicklung: gleichmäßige Schutzschicht, geeignet für moderate Feuchtebelastung.
- Hartchromschichten: zusätzliche Abrasionsbeständigkeit, sinnvoll bei Kontakt mit Schleifpartikeln.
- Chemische Passivierung: reduziert die Reaktionsfreudigkeit der Oberfläche, meist als Ergänzung zu anderen Verfahren.
- Polymerbeschichtungen: elastische Schutzschicht mit guter Chemikalienbeständigkeit, allerdings begrenzter Temperaturfestigkeit.
Der Schutzschlauch, der die Wellenseele umschließt, trägt ebenso viel zur Korrosionsprävention bei wie die Seele selbst, weil er die Schnittstelle zur Umgebung bildet. Standardausführungen nutzen Kunststoff- oder Gummiummantelungen. Bei starker Abrasion oder hohen Temperaturen sind metallische Ummantelungen oder eine PTFE-Auskleidung die technisch sinnvollere Wahl, da abriebfeste Kautschuke zwar gute Flexibilität bieten, aber bei aggressiven Lösemitteln schneller altern.
Die Entscheidungslogik folgt in der Praxis den Umgebungsbedingungen: Feuchte und Chemikalienkontakt sprechen für rostfreie Seelen mit Polymerschlauch, hohe Abrasion für vergüteten Stahl mit Hartchromschicht und metallischer Ummantelung, hohe Temperaturen für PTFE-Auskleidungen. Ein detaillierterer Auswahlleitfaden für den Maschinenbau hilft bei der Zuordnung konkreter Kennwerte.
Profi-Tipp: Prüfen Sie bei Mischbelastungen, also gleichzeitig hoher Abrasion und Feuchte, ob eine Kombination aus Hartchrombeschichtung und metallisch ummanteltem Schutzschlauch technisch und wirtschaftlich sinnvoller ist als der Umstieg auf einen vollständig rostfreien Aufbau.
Konstruktive Maßnahmen und Montagehinweise zur Vermeidung von Korrosion
Materialwahl allein schützt nicht vor Korrosion, wenn die Montage Schwachstellen offenlässt. Der Schutzschlauch muss so geführt werden, dass er weder scharfkantig geknickt noch über raue Flächen geschliffen wird, denn mechanische Beschädigungen an der Ummantelung öffnen Eintrittspunkte für Feuchtigkeit und Partikel.
Bei der Konstruktion und Montage helfen folgende Schritte:
- Biegeradius einhalten: Der minimale zulässige Biegeradius der Welle darf im Betrieb nicht unterschritten werden, da sonst Mikrorisse im Schutzschlauch entstehen können.
- Führungselemente einsetzen: Rollen oder Gleitführungen verhindern Reibkontakt zwischen Schutzschlauch und umgebenden Bauteilen.
- Entwässerung vorsehen: Tiefpunkte in der Wellenführung sollten vermieden werden, damit sich kein stehendes Wasser sammelt.
- Kupplungen abdichten: An den Übergängen zwischen Wellenseele und Antrieb sorgen Dichtungslösungen dafür, dass Feuchtigkeit nicht in das Kupplungsinnere eindringt.
- Flansche zugänglich gestalten: Leicht zu reinigende Flanschverbindungen erleichtern die regelmäßige Kontrolle auf Ablagerungen.
Bei der Kupplungsauswahl spielt auch die Spielfreiheit an den Verbindungspunkten eine Rolle. Ein spielbehafteter Anschluss führt zu Mikrobewegungen, die Beschichtungen an den Kontaktstellen mechanisch abtragen und so lokale Korrosionsherde begünstigen. Für Anwendungen mit wechselnden Werkzeugen bieten sich Schnellkupplungen an, die einen zügigen Wellenwechsel ermöglichen, ohne die Dichtstellen wiederholt zu belasten.
Bei aggressiven Prozessmedien, etwa Kühlschmierstoffen oder Reinigungschemikalien, empfiehlt sich eine getrennte Abdichtung zwischen Werkzeugende und Antriebsseite. So bleibt die empfindlichere Antriebskupplung vom direkten Medienkontakt verschont. Weitere konstruktive Details zur Kupplungswahl finden sich im Leitfaden zur Kupplungsauswahl.
Prüf-, Schmier- und Wartungskonzept für langlebigen Korrosionsschutz
Ein Wartungskonzept ohne feste Intervalle bleibt Theorie. Die Basis bildet die Sichtprüfung: Risse im Schutzschlauch, Ablagerungen an den Kupplungen und ungewöhnlicher Verschleiß an der Wellenseele lassen sich meist schon mit bloßem Auge erkennen, bevor sie zu Funktionsausfällen führen.
Zusätzlich zur Sichtprüfung sollten folgende Messgrößen regelmäßig erfasst werden:
- Spiel an den Kupplungsverbindungen, das auf beginnenden Verschleiß hinweist.
- Betriebstemperatur der Welle, da erhöhte Reibung oft ein Symptom für unzureichende Schmierung ist.
- Laufgeräusche, die auf Unregelmäßigkeiten im Innenaufbau der Wellenseele hindeuten können.
Das Schmierkonzept richtet sich nach dem Einsatzumfeld. Bei Trockenlauf reichen längere Intervalle, während bei Nassbetrieb oder abrasiven Medien deutlich häufigere Reinigungs- und Schmierzyklen angezeigt sind, weil eindringende Feuchtigkeit oder Schleifpartikel die Schutzwirkung des Schmierstoffs schneller aufheben, wie die Praxis bei industriellen Wellenanwendungen zeigt.
Wichtiger Hinweis: Bei nass- oder chemisch belasteten Prozessen sollte die Wartungsfrequenz gegenüber dem Trockenlauf deutlich erhöht werden. Dokumentierte Prüfprotokolle senken dabei nicht nur das Ausfallrisiko, sie dienen im Qualitätssicherungsprozess auch als belastbarer Nachweis gegenüber Kunden oder Auditoren.
Als Austauschindikator gilt, wenn Spiel oder Temperaturwerte die für die jeweilige Anwendung definierten Grenzwerte überschreiten oder wenn sich Korrosionsspuren an der Wellenseele bereits sichtbar ausbreiten. Eine strukturierte Checkliste für Inbetriebnahme und laufende Wartung findet sich in der Wartungsanleitung für Techniker.
Herstellerperspektive: So unterstützt BIAX bei Korrosionsschutzprojekten
Vor jeder Angebotslegung sollten die Eckdaten wie Drehmoment, Drehzahl, Einbaumaße und die konkreten Umgebungsbedingungen am Einsatzort geklärt werden. Erst diese Kombination entscheidet, ob eine Standardlösung passt oder eine kundenspezifische Ausführung mit angepasster Beschichtung und Schutzschlauchmaterial notwendig wird.
Bei ungewöhnlichen Belastungen, etwa gleichzeitigem Kontakt zu Feuchtigkeit und abrasiven Partikeln, bietet sich die Bewertung anhand von Mustern oder Prototypen an, bevor eine Serienlösung festgelegt wird. Der Wartungsprozess-Leitfaden für Konstrukteure fasst dabei praxisnahe Empfehlungen zu Reinigungs- und Schmierintervallen zusammen, die aus konkreten Anwendungsfällen stammen. Für eine belastbare Auslegung sollten Anfragen die relevanten Betriebsdaten möglichst vollständig enthalten, denn jede fehlende Angabe verlängert die Abstimmungsschleife unnötig.
— Uli
Wie Sie eine technische Anfrage an BIAX formulieren
Eine auf die Betriebsdaten zugeschnittene Auslegung, direkt vom Hersteller der Wellenseele und des Schutzschlauchs, verkürzt den Weg von der Anfrage zum funktionierenden Bauteil. Das verkürzt den Weg von der Anfrage zum funktionierenden Bauteil, weil Material-, Beschichtungs- und Kupplungsentscheidung aus einer Hand kommen statt über mehrere Zwischenhändler abgestimmt werden zu müssen.
Für eine qualifizierte Rückmeldung sollte Ihre Anfrage folgende Angaben enthalten: erforderliches Drehmoment, Drehzahlbereich, Gesamtlänge der Welle, minimal zulässiger Biegeradius sowie die Umgebungsbedingungen am Einsatzort, etwa Feuchte, Chemikalienkontakt oder Temperaturbereich. Einen ersten Überblick über Standardausführungen und Sonderlösungen bietet die Produktübersicht von BIAX, die sowohl Wellenseelen als Meterware als auch anschlussfertige Komplettwellen zeigt. Wer die Montage bereits im Detail planen möchte, findet in der Anleitung zur Auswahl und Montage flexibler Wellen zusätzliche Orientierung.
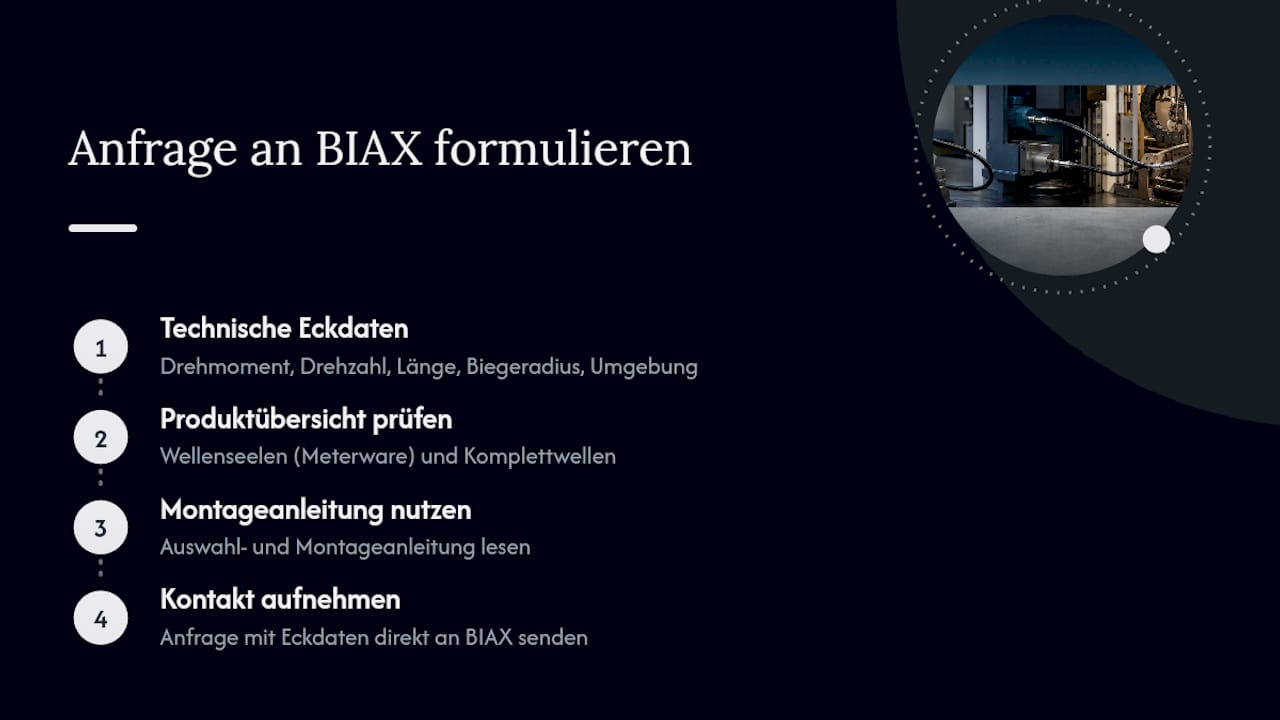
Für die konkrete Auslegung Ihres Projekts nehmen Sie am besten direkt Kontakt mit BIAX auf und legen Ihrer Anfrage die genannten technischen Eckdaten bei.