Kanten verrunden: Verfahren, Normen und biegsame Wellen
19 Oktober 2026Beim Verrunden erhält eine Werkstückkante einen definierten Radius. Das geht über die reine Gratentfernung hinaus und erfüllt konkrete Funktionen: Haftung der Beschichtung, Korrosionsschutz, sichere Montage und Schutz vor Verletzungen. Das Verfahren richtet sich nach Bauteilgeometrie, Losgröße und Zugänglichkeit. Für Großserien an frei zugänglichen Kanten eignen sich Maschinen- und Massenverfahren. Innenkonturen, Bohrungsverschneidungen und Gussteile mit verdeckten Kanten werden häufig manuell oder teilautomatisiert bearbeitet, mit einer Werkzeugspindel, die über eine biegsame Welle angetrieben wird. Dieser Beitrag behandelt Begriffe, die Angabe in der Zeichnung, die gängigen Verfahren sowie Auslegung und Integration biegsamer Wellen beim Kantenbrechen.
TL;DR
- Entgraten macht eine Kante gratfrei. Verrunden erzeugt zusätzlich einen definierten Radius R, angegeben in mm.
- Den Kantenzustand legt die Zeichnung fest, die Systematik dafür liefert DIN ISO 13715. Eine allgemeine Norm mit Grenzwerten für Grathöhen gibt es nicht.
- Für korrosionskritische Stahlbauteile verlangt DIN EN ISO 8501-3 im Vorbereitungsgrad P3 einen Kantenradius von mindestens 2 mm.
- Massenverfahren wie Gleitschleifen arbeiten wirtschaftlich an frei zugänglichen Kanten. An verdeckten oder engen Stellen ist ein Werkzeug nötig, das gezielt geführt wird.
- Eine biegsame Welle trennt den Antrieb von der Bearbeitungsstelle. Damit bleibt das Handstück klein und leicht, und der Werkzeugzugang erreicht auch beengte Bauräume.
Inhaltsverzeichnis
- Verrunden, Kantenbrechen, Entgraten: die Begriffe
- Wofür der Radius gebraucht wird
- Den Kantenzustand in der Zeichnung festlegen
- Verfahren im Überblick
- Kantenbrechen mit biegsamer Welle: Funktionsprinzip
- Auslegung und Integration der biegsamen Welle
- Prozesssicherheit und Prüfung des Radius
- Aus unserer Sicht: Die Kante wird in der Konstruktion festgelegt
- Biegsame Wellen von BIAX für die Kantenbearbeitung
- Häufige Fragen
- Quellen
Verrunden, Kantenbrechen, Entgraten: die Begriffe
In Zeichnung, Arbeitsplan und Lieferantenkommunikation werden die drei Begriffe oft vermischt. Für eine prüfbare Anforderung müssen sie getrennt bleiben.
Grat. Ein Grat ist ein unerwünschter Werkstoffanteil, der bei der Fertigung durch Materialverdrängung an Kanten oder auf der Oberfläche entsteht und über die ideale Werkstückoberfläche hinausragt. Typische Ursachen sind Stanzen, Laserschneiden, Fräsen, Bohren und Gießen.
Entgraten. Das aufgeworfene Material wird entfernt. Danach ist die Kante gratfrei, kann aber noch scharfkantig sein.
Kantenbrechen. Oberbegriff für das gezielte Abtragen an der Kante. Die Ausführung ist entweder eine Fase, also ein gerader Anschnitt mit Maß und Winkel, oder eine Verrundung. Werksnormen großer Hersteller schreiben das teils pauschal vor, etwa mit der Vorgabe, dass alle Teile durch Kantenbrechen, also Anfasen oder Verrunden, zu entgraten sind.
Kantenverrunden. Hier entsteht ein definierter Radius, in technischen Zeichnungen mit R bezeichnet, zum Beispiel R2 für 2 mm. Der Radius dient funktionalen Anforderungen, die über die bloße Gratfreiheit hinausgehen.
Geometrisch ist zwischen Außen- und Innenkante zu unterscheiden. Eine verrundete Außenkante ist eine Rundung, eine verrundete Innenkante ist eine Hohlkehle. Für die Werkzeugwahl ist das entscheidend: Eine Hohlkehle entsteht meist schon bei der formgebenden Bearbeitung. Außenkanten werden dagegen typischerweise in einem eigenen Arbeitsgang verrundet.

Wofür der Radius gebraucht wird
Verrundet wird aus funktionalen Gründen. Im Maschinen- und Anlagenbau sind das vor allem vier.
Beschichtung und Korrosionsschutz
An scharfen Kanten zieht sich flüssiger Lack oder Pulver beim Aushärten zurück. Die Schichtdicke an der Kante fällt dann deutlich geringer aus als auf der Fläche, das wird als Kantenflucht bezeichnet. Hier beginnt die Korrosion zuerst. Ein definierter Radius sorgt für eine gleichmäßigere Schichtdickenverteilung. Für den Korrosionsschutz von Stahlbauteilen mit Beschichtungssystemen ist das in DIN EN ISO 8501-3 mit drei Vorbereitungsgraden geregelt. Die konstruktive Seite des Themas behandelt DIN EN ISO 12944-3, die Beschichter in ihren Hinweisen zur Kantenbearbeitung mit der Norm 8501-3 verknüpfen.
Montage und Funktion
Scharfe Kanten an Bohrungseintritten und Verschneidungen beschädigen Dichtungen, O-Ringe und Schläuche bei der Montage. In hydraulischen und pneumatischen Bauteilen können sich lose Grate oder Spanreste lösen und in den Kreislauf gelangen. Ein Radius an der Verschneidung beseitigt diese Fehlerquelle und erleichtert das Fügen.
Arbeitssicherheit
Scharfe Schnittkanten an Blechteilen verursachen Schnittverletzungen bei Handhabung, Montage und Wartung. Eine verrundete Kante senkt dieses Risiko für Montage, Service und Endanwender.
Folgeprozesse
Vor dem Polieren, Beschichten oder Härten ist ein definierter Kantenzustand die Voraussetzung für reproduzierbare Ergebnisse im nächsten Schritt. Wie sich Kantenbearbeitung und Oberflächenanforderungen in einem Prüfablauf verbinden lassen, zeigt die Checkliste Oberflächenqualität für Entgrat- und Polierprozesse.
Den Kantenzustand in der Zeichnung festlegen
In Reklamationen geht es häufig um eine Kante, die in der Zeichnung nicht eindeutig spezifiziert war. Eine allgemeingültige Norm mit Grenzwerten für Grathöhen existiert nicht. Der Kantenzustand muss daher zeichnungsgebunden vereinbart werden.
Das Werkzeug dafür ist DIN ISO 13715. Die Norm stellt Bemaßungssymbole für Kanten unbestimmter Form bereit. Damit lässt sich festlegen, ob an einer Kante Grat zulässig ist, ob Material abgetragen werden soll oder ob die Kante scharfkantig bleibt. Das Vorzeichen bestimmt die Richtung: Plus für zulässigen Materialüberstand (Grat), Minus für Abtrag (Kantenbruch, Verrundung), ± für Abweichungen in beide Richtungen.
Eine Angabe wie „Kanten gebrochen“ ohne Zahlenwert ist nach gängiger Fertigungspraxis nicht prüfbar und lässt jede Ausführung zu. Eindeutig sind ein Fasenmaß mit Winkel, ein Radius oder ein Bereich mit Ober- und Untergrenze.
| Anforderung an die Kante | Typische Angabe | Hinweis zur Prüfung |
|---|---|---|
| Gratfrei, scharfkantig zulässig | Kantensymbol mit Minuswert nahe null | Sicht- und Tastprüfung, ggf. Grathöhe |
| Gebrochen mit Fase | Fasenmaß × Winkel | Messung von Fasenbreite und Winkel |
| Verrundet mit Radius | R mit Toleranzbereich | Radienlehre, optische oder taktile Konturmessung |
| Beschichtungsgerecht, korrosionskritisch | Vorbereitungsgrad nach DIN EN ISO 8501-3 | Bei P3 Radius von mindestens 2 mm |
| Innenkante | Hohlkehle mit Radius | Meist durch die formgebende Bearbeitung festgelegt |
Zu den Vorbereitungsgraden: Unterschieden werden P1 (leichte Vorbereitung), P2 (gründliche Vorbereitung) und P3 (sehr gründliche Vorbereitung). Für dauerhaft im Freien belastete Stahlbauteile fordert P3 einen Radius von mindestens 2 mm. Für gewöhnliche Innenanwendungen reichen Radien im Zehntelmillimeterbereich. Ein überdimensionierter Radius kostet Bearbeitungszeit ohne funktionalen Gewinn. Die Angabe sollte deshalb aus der tatsächlichen Anforderung abgeleitet werden und nicht pauschal aus einer Werksnorm übernommen.
Verfahren im Überblick
Welches Verfahren passt, hängt von drei Fragen ab: Wo liegt die Kante, wie viele Teile sind zu bearbeiten, und wie eng ist die Radiustoleranz?
| Verfahren | Wirkprinzip | Geeignet für | Grenzen |
|---|---|---|---|
| Gleitschleifen | Schüttung abrasiver Schleifkörper als Werkzeug | Kleine bis mittlere Teile in Serie, Außenkanten | Begrenzte Wirkung in tiefen Bohrungen und verdeckten Kanten |
| Strömungsschleifen | Abrasive Paste wird durch oder über Konturen gepresst | Komplexe Innenkonturen, Kanäle | Geringe Abtrennraten, aufwendige Prozessauslegung |
| Bürsten- und Bandmaschinen | Rotierende Bürsten, Schleifbänder oder Teller im Durchlauf | Flache Blechteile, Laser- und Stanzteile | Auf ebene, zugängliche Kanten beschränkt |
| CNC-Fräsen mit Radiusfräser | Formfräser bildet den Radius ab | Definierte Radien in der Aufspannung | Werkzeugzugang, Taktzeit auf der Maschine |
| Roboterzelle mit Spindel | Geführtes Werkzeug entlang programmierter Bahn | Wiederkehrende 3D-Kanten in Serie | Programmier- und Investitionsaufwand |
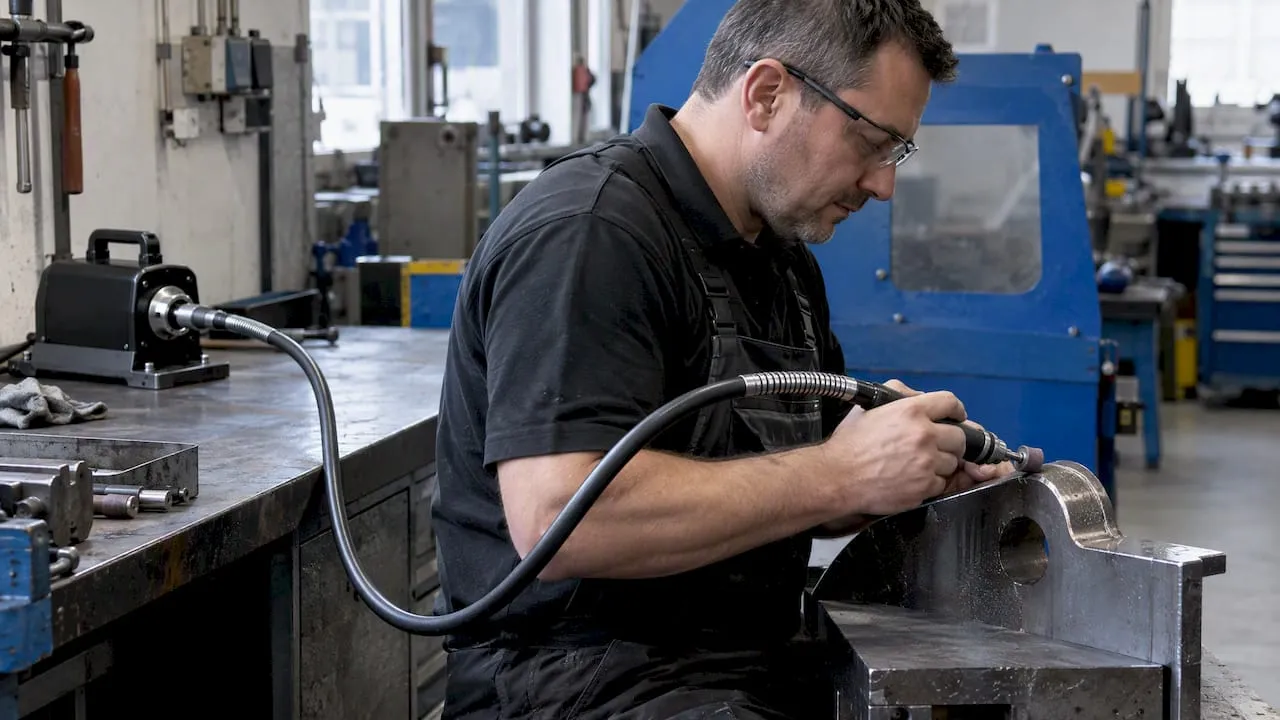
| Handgeführt über biegsame Welle | Rotierendes Werkzeug, Antrieb räumlich getrennt | Innenkonturen, Gussteile, Einzelteile, Nacharbeit | Abhängigkeit von Bedienerqualifikation |
Das Gleitschleifen ist industriell weit verbreitet zur Oberflächenverbesserung und zum Kantenrunden. Das Strömungsschleifen wird für komplexe und schwer zugängliche Innen- und Außenkonturen eingesetzt. Wegen der geringen Abtrennraten dient es vor allem der Oberflächenverbesserung. In beiden Fällen erfordert die Prozessauslegung, abhängig von Geometrie und Abtrennmechanismus, häufig Versuchsreihen.
Eine Einordnung der Entgratverfahren über den Kantenradius hinaus bietet der Beitrag Industrielles Entgraten: Verfahren, Auswahl und Praxis.
Kantenbrechen mit biegsamer Welle: Funktionsprinzip
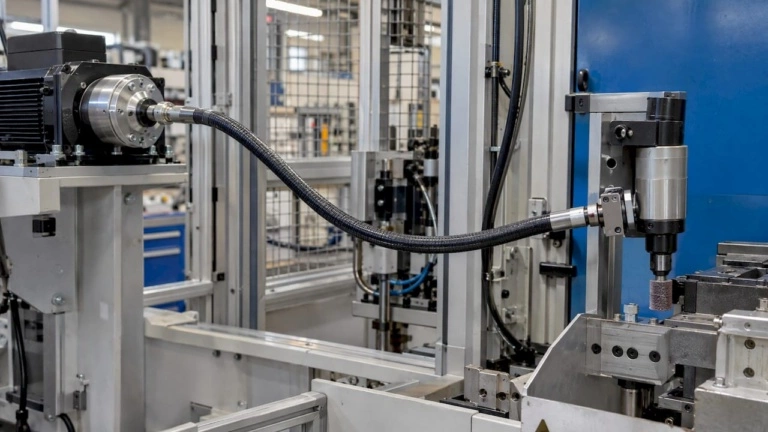
Starre Systeme stoßen an Grenzen, sobald eine Kante in einer Tasche, hinter einem Steg oder in einer Bohrungsverschneidung liegt. An dieser Stelle kommt die biegsame Welle zum Einsatz.
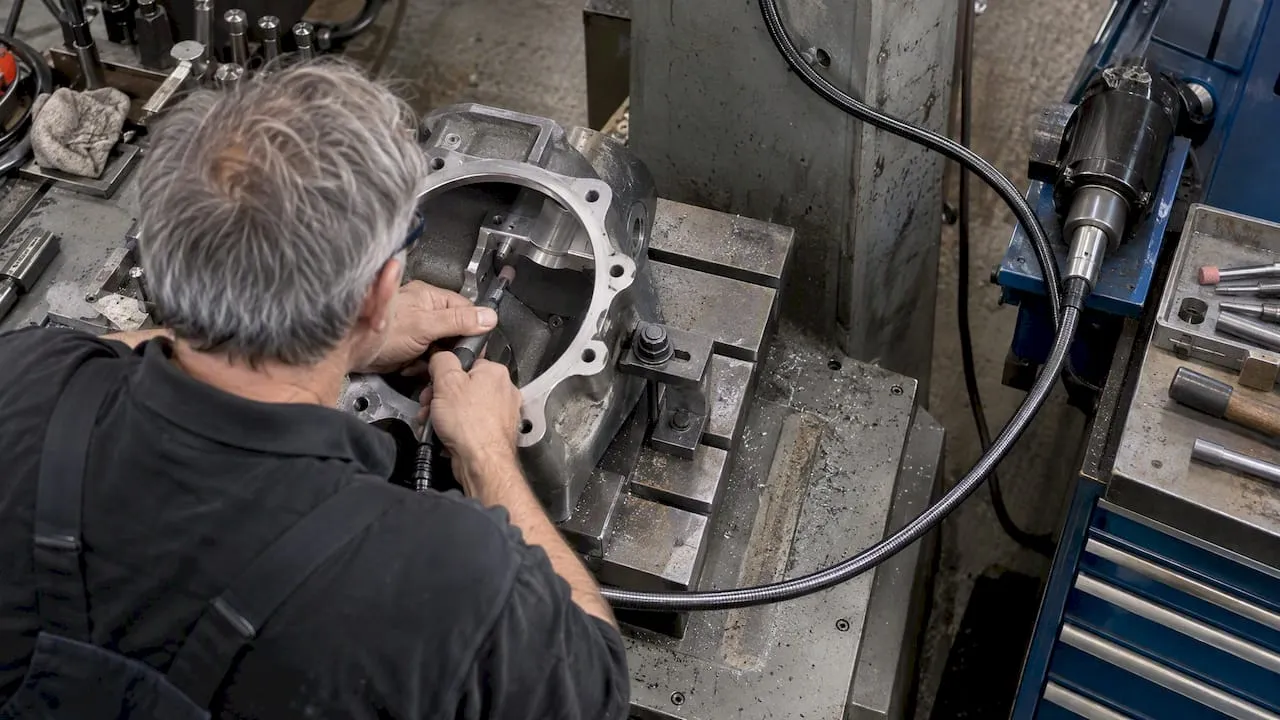
Aufbau des Systems
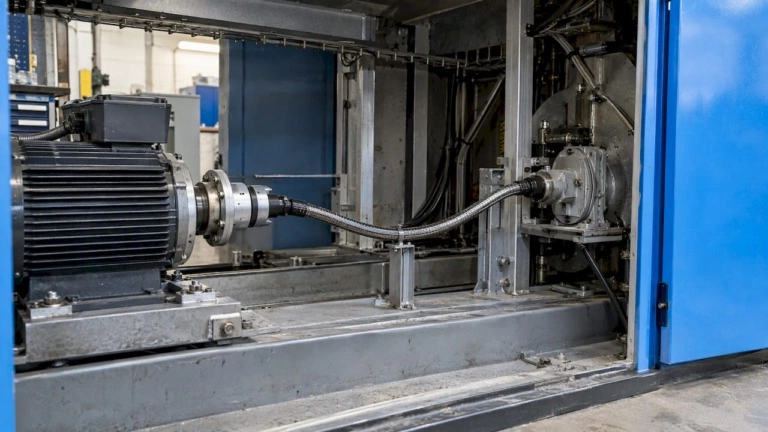
Ein Kantenbearbeitungssystem mit biegsamer Welle besteht aus vier Funktionsgruppen:
- Antrieb: Elektromotor, stationär oder aufgehängt, mit Drehzahlregelung.
- Biegsame Welle: Wellenseele aus mehreren gegenläufig gewickelten Drahtlagen, die Drehmoment und Drehbewegung entlang eines gebogenen Verlaufs überträgt.
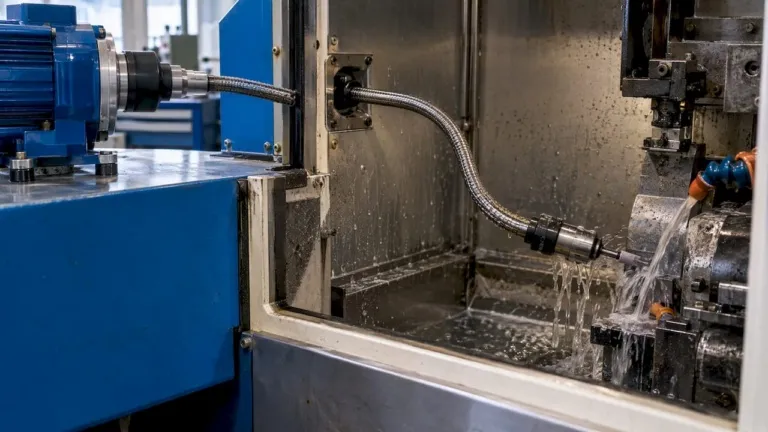
- Schutzschlauch: Führt die rotierende Wellenseele, schützt vor Verschmutzung und hält den Schmierstoff im System.
- Handstück oder Spindelkopf: Nimmt das Werkzeug über Spannzange oder Schnellwechselaufnahme auf.
Der Motor bleibt außerhalb des Arbeitsraums. Das Handstück enthält keinen Antrieb und fällt dadurch kleiner und leichter aus als ein Gerät mit integriertem Motor. Bei längeren Bearbeitungsfolgen ist das ergonomisch von Vorteil. Zudem kommt das Werkzeug an Stellen, die ein Motorgehäuse nicht erreicht. Die Grundlagen der Kraftübertragung beschreibt die Seite Technologie biegsamer Wellen.
Typische Einsatzfälle
- Bohrungsverschneidungen in Hydraulikblöcken und Ventilgehäusen: Gratfreie, verrundete Übergänge zwischen Querbohrungen, erreichbar mit schlanken Schleifstiften oder Frässtiften im Winkelkopf.
- Gussteile: Nacharbeit an Speiser- und Anschnittresten, Verrunden von Kanten an Rippen und Durchbrüchen, die von außen nicht zugänglich sind.
- Thermisch geschnittene Konturen: Nacharbeit an Laser- und Brennschnittkanten, wenn eine Beschichtung nach P3 vorgesehen ist. Für thermisch geschnittene Kanten verlangt P3 die Bearbeitung der Schnittfläche.
- Werkzeug- und Formenbau: Kantenbrechen an Trennebenen, Schiebern und Auswerferbohrungen vor dem Polieren.
- Strukturbauteile in der Luftfahrt: Kantenbearbeitung an gefrästen Taschen und Durchbrüchen, wenn der Kantenzustand durch Werksvorgaben eng definiert ist.
- Rohre und Hohlkörper: Innenentgraten und Verrunden an Rohrenden und Abzweigen. Mehr dazu im Beitrag Rohre innen schleifen.
Werkzeuge für den Radius
Das Werkzeug bestimmt, ob eine Fase, ein unbestimmter Kantenbruch oder ein definierter Radius entsteht.
- Hartmetall-Frässtifte: Hohe Abtragsleistung an Stahl und Guss, für den groben Kantenbruch vor dem Verrunden.
- Radius- und Formfräser: Bilden einen definierten Radius ab, sofern das Werkzeug geführt an der Kante anliegt.
- Schleifstifte und Fächerschleifer: Gleichmäßiger Übergang, gut für die Nacharbeit nach dem Fräsen.
- Technische Bürsten und Vlieswerkzeuge: Für leichte Verrundungen im Zehntelmillimeterbereich und ein homogenes Kantenbild ohne Absatz zur Fläche.
Einen Überblick über die Werkzeugklassen gibt der Beitrag Entgratwerkzeuge für Fertigungsingenieure.
Auslegung und Integration der biegsamen Welle
Die biegsame Welle ist kein Zubehörteil, das sich beliebig tauschen lässt. Sie wird auf die Bearbeitungsaufgabe ausgelegt. Für das Kantenbrechen empfiehlt sich folgende Reihenfolge:
- Bearbeitungsaufgabe definieren. Werkstoff, Radiusvorgabe, Werkzeugtyp und -durchmesser. Daraus ergeben sich Drehzahlbereich und erforderliches Drehmoment.
- Drehzahl festlegen. Kleine Schleif- und Frässtifte brauchen hohe Drehzahlen, Bürsten und größere Fächerschleifer niedrigere. Die Welle muss für die Höchstdrehzahl des Werkzeugs ausgelegt sein und ruhig laufen.
- Drehmoment und Drehrichtung prüfen. Die Wickelrichtung der Wellenseele legt die bevorzugte Drehrichtung fest. Wird sie mit der Antriebsrichtung verwechselt, sinkt das übertragbare Drehmoment und der Verschleiß steigt.
- Verlegung und Länge planen. Kleinster Biegeradius im Betrieb, Gesamtlänge und Anzahl der Biegungen beeinflussen Wirkungsgrad, Laufruhe und Lebensdauer. So kurz wie möglich, so lang wie nötig.
- Anschlüsse definieren. Motorseitige Kupplung, werkzeugseitige Aufnahme, gepresste oder geschweißte Endstücke an der Wellenseele und passende Schlauchanschlüsse.
- Schutzschlauch und Schmierung wählen. Nach Umgebung (Schleifstaub, Kühlschmierstoff, Reinigungsmedien) und Beweglichkeit.
- Sicherheit berücksichtigen. Rotierende Teile, Werkzeugbruch und Drehmomentreaktion am Handstück gehören in die Risikobeurteilung. Einen Überblick gibt der Beitrag Sicherheitsaspekte bei Antriebswellen.
Bei der Integration in Sondermaschinen oder Roboterzellen kommen weitere Punkte hinzu. Die Welle muss der Bewegung von Achsen oder Roboterarm folgen, ohne über den Arbeitsbereich hinaus zu knicken oder auf Torsion zu schwingen. Hier entscheidet die Verlegung mit Zugentlastung und definierten Haltepunkten über die Standzeit. Detaillierte Auswahlkriterien enthält der Leitfaden zur Auswahl flexibler Antriebswellen.
Prozesssicherheit und Prüfung des Radius
Bei der handgeführten Bearbeitung hängt der erzielte Radius vom Werkzeug, von der Anpresskraft, vom Bearbeitungswinkel und von der Verweilzeit ab. Für reproduzierbare Ergebnisse helfen folgende Maßnahmen:
- Formwerkzeug statt Freihand: Wo ein definierter Radius gefordert ist, einen Radiusfräser oder ein geführtes Werkzeug einsetzen. Bürsten nur für leichte Verrundungen nutzen.
- Arbeitsanweisung mit Parametern: Werkzeug, Drehzahlstufe, Reihenfolge der Kanten und Zwischenprüfung festlegen.
- Prüfmittel definieren: Radienlehren für die Werkerprüfung. Optische oder taktile Konturmessung für die Erstmusterprüfung und strittige Fälle. Optische Messsysteme erfassen Rundungen und Hohlkehlen berührungslos als Profil.
- Werkzeugverschleiß überwachen: Ein abgenutzter Schleifstift ändert die Kontaktgeometrie und damit den Radius.
Aus Sicht der Prozessplanung sollten Radius und Toleranz nicht strenger angesetzt werden, als die Funktion es verlangt. Ein enger Toleranzbereich bei einer handgeführten Operation erhöht den Prüfaufwand und den Ausschuss. Methoden zur systematischen Verbesserung von Schleifprozessen beschreibt der Beitrag Prozessoptimierung Schleifen mit Qw’ und PDCA.
Aus unserer Sicht: Die Kante wird in der Konstruktion festgelegt
In technischen Anfragen zum Kantenbrechen sehen wir immer wieder dasselbe Muster. Die Antriebsfrage wird gestellt, nachdem die Bearbeitungsaufgabe schon unklar definiert ist. Steht in der Zeichnung „Kanten gebrochen“, kann niemand sagen, welches Werkzeug, welche Drehzahl und welches Drehmoment nötig sind. Steht dort ein Radius mit Toleranz und ist die Lage der Kante bekannt, lässt sich die biegsame Welle gezielt auslegen.
Unsere Empfehlung an Konstruktion und Fertigungsplanung: Kanten, die verdeckt liegen oder nur über eine Bohrung erreichbar sind, gleich bei der Konstruktion markieren. Für diese Stellen sollte früh geklärt werden, mit welchem Werkzeug und aus welcher Richtung die Bearbeitung erfolgt. Dann kann die Welle mit passender Länge, Aufnahme und Drehzahlauslegung bereitstehen, bevor die Serie anläuft. Für Spezialaufgaben, etwa sehr kleine Bauräume oder die Integration in eine Vorrichtung, entwickeln wir kundenspezifische Konfigurationen und Prototypen. Die Grundlage ist jahrzehntelange Erfahrung mit biegsamen Wellen in Bearbeitungsprozessen.
— Uli
Biegsame Wellen von BIAX für die Kantenbearbeitung
Für das Entgraten, Kantenbrechen und Verrunden fertigt BIAX Antriebs- und Werkzeugwellen bis 50.000 U/min, anschlussfertige veredelte biegsame Wellen sowie Sonderlösungen und Prototypen für spezielle Einbausituationen. Technische Beratung und Engineering zu Drehmoment, Drehzahl, Kupplungsschnittstellen und Wellenaufbau gehören zum Leistungsumfang. Eine Übersicht über Wellentypen für die Metallbearbeitung bietet der Auswahlguide biegsame Wellen für die Metallbearbeitung.
Häufige Fragen
Was ist der Unterschied zwischen Kantenbrechen und Kantenverrunden?
Kantenbrechen ist der Oberbegriff für das gezielte Abtragen an einer Kante, ausgeführt als Fase oder als Verrundung. Beim Verrunden entsteht ein Radius, der in der Zeichnung mit R und einem Maß in mm angegeben wird. Eine Fase wird über Breite und Winkel definiert.
Welcher Radius ist für pulverbeschichtete Stahlteile erforderlich?
Das hängt vom geforderten Vorbereitungsgrad ab. Für korrosionskritische Stahlbauteile im Außenbereich fordert DIN EN ISO 8501-3 im Grad P3 mindestens 2 mm. Für Innenbauteile genügen oft Radien im Zehntelmillimeterbereich. Maßgeblich ist die Vereinbarung in Zeichnung und Beschichtungsspezifikation.
Wann ist Kantenbrechen mit biegsamer Welle sinnvoll?
Wenn Kanten verdeckt liegen, etwa in Bohrungsverschneidungen, Gussteilen, Innenkonturen oder Formeinsätzen, und Massenverfahren dort nicht zuverlässig wirken. Weitere Fälle sind Einzelteile, Kleinserien und die Nacharbeit nach dem thermischen Schneiden. Der Antrieb bleibt dabei außerhalb des Arbeitsraums, das Handstück bleibt kompakt.
Welche Angaben braucht eine technische Anfrage für eine biegsame Welle?
Benötigt werden Werkzeugtyp und -durchmesser, Drehzahlbereich, erforderliches Drehmoment, Drehrichtung, Länge und kleinster Biegeradius im Betrieb, Anschlüsse auf Motor- und Werkzeugseite sowie die Einsatzumgebung. Mit diesen Daten lassen sich Wellenaufbau und Konfiguration festlegen. Anfragen nimmt BIAX über die BIAX Website mit Kontaktformular entgegen.
Quellen
- IPH Hannover: Entgraten in der Umformtechnik
- MTU: Allgemeine Fertigungsvorschriften MMN 332
- Blech entgraten und Kanten verrunden: Verfahren, Normen und Kosten
- KEYENCE: Messung von Hohlkehlen und Rundungen
- ISO 8501-3:2006, Leseprobe
- Kantenbearbeitung zum Beschichten (PDF)
- Kanten bemaßen nach DIN ISO 13715
- „Kanten gebrochen“: Bedeutung und Angabe
- DFG GEPRIS: Grundlegende Untersuchung des Gleitschleifens
- DFG GEPRIS: Prozessauslegung beim Strömungsschleifen