Der Anschluss entscheidet, ob eine biegsame Welle ihr Drehmoment sauber überträgt oder an der Schnittstelle verschleißt. Verzahnung, Vierkant, Passfeder oder Klemmverbindung müssen auf Antrieb, Werkzeug, Drehmoment, Drehzahl und Verlegung abgestimmt sein. Am belastbarsten ist die Lösung, wenn Wellenseele, Endstück und Gegenstück als ein System ausgelegt werden und der Hersteller die Welle anschlussfertig liefert. Einzelteile nachträglich zu kombinieren, ist die schwächere Alternative.
Kurz gesagt
- Die Schnittstelle einer biegsamen Welle besteht aus drei Elementen: Wellenseele, Endstück und Gegenstück an Motor, Getriebe oder Werkzeug.
- Für Zahnwellenverbindungen mit Evolventenflanken ist DIN 5480 die maßgebliche Norm. Profil, Modul, Zähnezahl und Toleranzlage müssen auf beiden Seiten übereinstimmen.
- Die Wahl der Anschlussart folgt aus Drehmoment, Drehzahl, Drehrichtung, axialem Längenausgleich, Wechselhäufigkeit und Einbauraum.
- Spiel, Verschleiß und Vibrationen entstehen meist an der Schnittstelle. Typische Ursachen sind eine falsche Passung, Fluchtungsfehler, ein zu kleiner Biegeradius nahe dem Endstück oder fehlende Schmierung.
- Weicht die Gegenseite von gängigen Profilen ab, ist ein Sonderanschluss die technisch saubere Lösung.
Inhaltsverzeichnis
- Aufbau der Schnittstelle: Seele, Endstück, Gegenstück
- Anschlussarten im Überblick
- Zahnwellenanschluss nach DIN 5480: was übereinstimmen muss
- Anschluss auswählen: die maßgeblichen Kriterien
- Montage und Prüfung verzahnter Anschlüsse
- Ursachen für Spiel, Verschleiß und Vibrationen
- Wann ein Sonderanschluss erforderlich ist
- Anschlussfertige Wellen und Sonderlösungen von BIAX
- Unsere Sicht auf den Anschluss
- Häufige Fragen
- Quellen
Aufbau der Schnittstelle: Seele, Endstück, Gegenstück
Eine biegsame Welle überträgt Rotation über eine gewickelte Wellenseele. Die Seele selbst bietet keine Formschlussgeometrie für Antrieb oder Werkzeug. Diese Funktion übernimmt das Endstück, das fest mit der Seele verbunden wird. Erst das Endstück trägt die Verzahnung, den Vierkant, die Passfedernut, das Gewinde oder den zylindrischen Zapfen für eine Klemmverbindung.
Die Schnittstelle hat damit zwei Fügestellen mit unterschiedlichen Aufgaben:
- Seele zu Endstück: dauerhafte, nicht lösbare Verbindung. Sie muss das volle Drehmoment in beiden Drehrichtungen übertragen, ohne dass sich die Drahtlagen der Seele lösen.
- Endstück zu Gegenstück: in der Regel lösbar. Sie muss die Montage, den Werkzeugwechsel und gegebenenfalls einen axialen Längenausgleich ermöglichen.
Wird die biegsame Welle als Meterware bezogen, liegt die Auslegung der ersten Fügestelle beim Anwender. Bei veredelten biegsamen Wellen ist die Seele bereits mit den Endstücken konfektioniert. Für Maschinenbauer mit Serienbedarf verlagert das die kritischste Fügestelle in die Fertigung des Wellenherstellers.
Bei Antriebswellen kommt die Schutzhülle hinzu. Sie wird an beiden Enden über Hüllenanschlüsse fixiert und muss koaxial zum Endstück sitzen. Ein Versatz zwischen Hüllenanschluss und Wellenachse belastet die Verzahnung zusätzlich auf Biegung.
Anschlussarten im Überblick
Die folgende Übersicht zeigt die gängigen Anschlussarten am Endstück einer biegsamen Welle und ihre typischen Einsatzfälle.
| Anschlussart | Prinzip | Lösbarkeit | Axialer Ausgleich | Typischer Einsatz |
|---|---|---|---|---|
| Zahnwelle mit Evolventenflanken | Formschluss über viele Zähne | lösbar | möglich bei Gleitsitz | Antriebe mit höherem Drehmoment, Getriebeanschluss |
| Keilwelle | Formschluss über gerade Flanken | lösbar | möglich bei Gleitsitz | Getriebe- und Maschinenanschluss |
| Kerbverzahnung | Formschluss über feine Zahnung | lösbar | eingeschränkt | kleine Durchmesser, feste Zuordnung |
| Vierkant | Formschluss über vier Flächen | lösbar, schnell steckbar | ja | Werkzeugwellen, Steckanschlüsse, Betätigungswellen |
| Passfeder | Formschluss über Feder und Nut | lösbar | nein, axial zu sichern | Motorwellen, Kupplungsnaben |
| Klemmnabe, Spannzange | Kraftschluss über Reibung | lösbar, stufenlos | nein | Werkzeugaufnahmen, Schleifstifte, Polierwerkzeuge |
| Gewinde | Kraftschluss über Vorspannung | lösbar | nein | Werkzeugköpfe mit definierter Drehrichtung |
| Pressverbindung | Kraftschluss über Übermaß | nicht oder schwer lösbar | nein | dauerhafte Verbindung Endstück zu Bauteil |
Die Bezeichnung „Verzahnung“ umfasst in der Praxis mehrere dieser Varianten. Für die Auslegung ist entscheidend, welche Norm und welches Profil das Gegenstück vorgibt. Ein Endstück wird immer auf die vorhandene Nabe abgestimmt, nicht umgekehrt.
Formschluss oder Kraftschluss
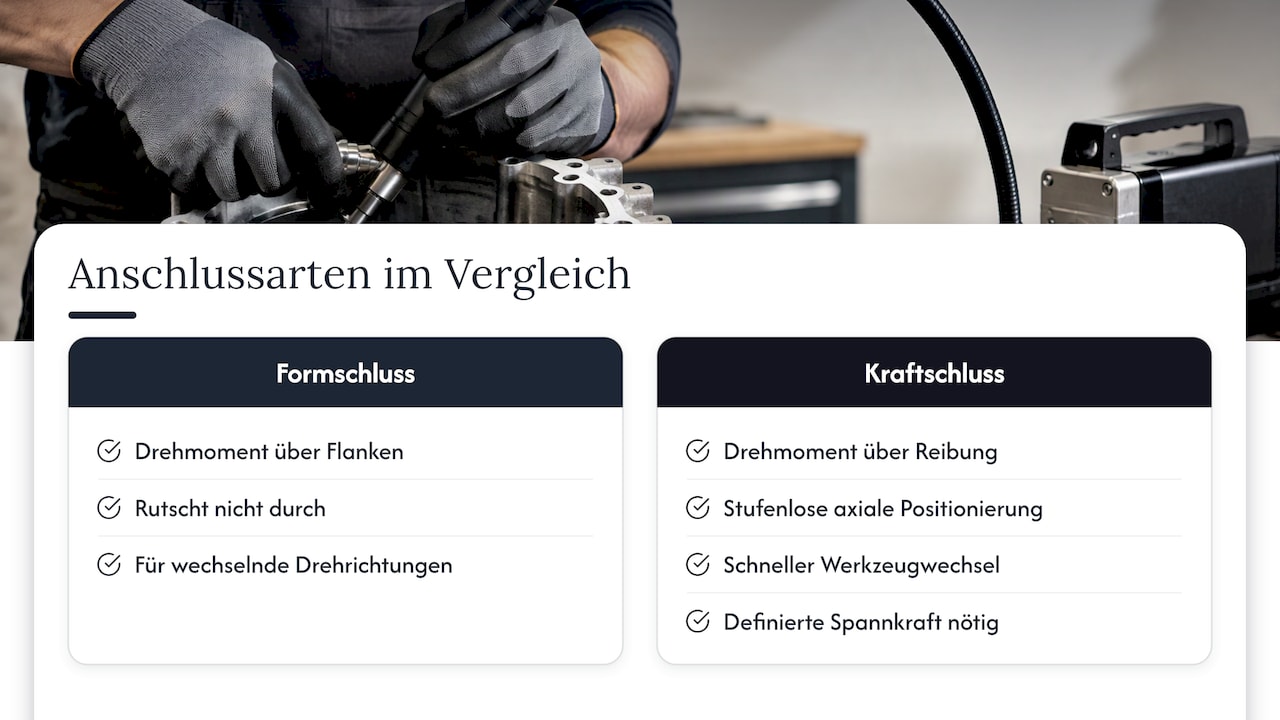
Formschlüssige Anschlüsse wie Zahnwelle, Keilwelle oder Vierkant übertragen das Drehmoment über Flanken. Sie rutschen nicht durch und eignen sich für wechselnde Drehrichtungen. Kraftschlüssige Anschlüsse wie Klemmnabe oder Spannzange übertragen das Drehmoment über Reibung. Sie erlauben eine stufenlose axiale Positionierung und einen schnellen Werkzeugwechsel. Dafür verlangen sie eine definierte Spannkraft und saubere Oberflächen.
Welle-Nabe-Verbindungen unterscheiden sich grundsätzlich nach Lösbarkeit und Lastanforderung. Passfeder und Klemmnabe sind lösbar. Der Presssitz ist für hohe Drehmomente ausgelegt und wird nach DIN 7190-1 berechnet. Bei biegsamen Wellen kommt der Presssitz vor allem zwischen Endstück und Bauteil vor, wenn diese Stelle nicht mehr gelöst werden muss.
Zahnwellenanschluss nach DIN 5480: was übereinstimmen muss
Für Passverzahnungen mit Evolventenflanken ist DIN 5480 die maßgebliche Norm. Sie beschreibt Verbindungen zwischen Welle und Nabe, die lösbar, verschiebbar oder fest ausgeführt werden können. Für ein verzahntes Endstück einer biegsamen Welle bedeutet das: Die Verzahnungsdaten der Nabe an Motor, Getriebe oder Werkzeug müssen vollständig bekannt sein.
Folgende Angaben müssen zwischen Endstück und Nabe übereinstimmen:
- Bezugsdurchmesser der Verzahnung
- Modul und Zähnezahl
- Profil und Zentrierung, etwa flankenzentriert oder durchmesserzentriert
- Toleranzfeld und Toleranzklasse für Welle und Nabe
- Verzahnungslänge und tragende Breite
- Fasen und Einführschrägen an Zahnkopf und Stirnseite
Ein besonderer Punkt ist die Toleranz Effective. Sie berücksichtigt Abweichungen der Flankenform und der Teilung, die das Passungsspiel in der Verbindung effektiv verkleinern. Auch eine Verzahnung, deren Einzelmaße alle innerhalb der Toleranz liegen, kann sich beim Fügen deshalb schwergängig verhalten. Zur Prüfung von Endstücken gehören daher Lehren oder Messverfahren, die die wirksame Passung erfassen.
Spiel bewusst festlegen
Bei biegsamen Wellen ist ein definiertes Verzahnungsspiel oft gewollt. Unter Biegung ändert die Welle im Betrieb geringfügig ihre wirksame Länge. Ein Gleitsitz in der Verzahnung nimmt diese Längenänderung auf. Ein zu enger Sitz überträgt die Axialkräfte dagegen auf die Lager von Motor und Werkzeug. Ein zu großes Spiel führt bei Drehrichtungswechseln und Lastspitzen zu Flankenschlägen. Die Passungswahl ist damit eine Auslegungsentscheidung und keine reine Fertigungsfrage.
Anschluss auswählen: die maßgeblichen Kriterien
Die Auswahl des Anschlusses folgt aus dem Betriebsfall. Die folgenden Kriterien sind in der Konstruktion gemeinsam zu bewerten.
Drehmoment und Lastprofil
Das übertragbare Drehmoment hängt von Seelendurchmesser, Seelenaufbau und Biegeradius ab. Der Anschluss muss mindestens dieses Drehmoment sicher übertragen. Bei stoßartiger Last, etwa beim Entgraten mit wechselndem Eingriff, sind formschlüssige Anschlüsse mit ausreichender Flankenanzahl die robustere Wahl. Grundlagen zur Auslegung der Kette aus Antrieb, Welle und Abtrieb fasst der Beitrag zur Drehmomentübertragung im Maschinenbau zusammen.
Drehzahl und Rundlauf
Bei hohen Drehzahlen gewinnt der Rundlauf des Endstücks an Bedeutung. Unwucht und Exzentrizität am Anschluss werden über die gesamte Wellenlänge als Vibration spürbar. Für Schleif- und Polieranwendungen mit hoher Drehzahl sind zentrierte Anschlüsse mit geringem Radialspiel und präzise gefertigte Spannaufnahmen zu bevorzugen. Antriebs- und Werkzeugwellen für Drehzahlen bis 50.000 U/min stellen entsprechend höhere Anforderungen an Endstück und Aufnahme.
Drehrichtung
Die Wickelrichtung der Wellenseele ist auf die Hauptdrehrichtung abgestimmt. Gewindeanschlüsse müssen so orientiert sein, dass sich der Werkzeugkopf im Betrieb festzieht und nicht löst. Bei Reversierbetrieb sind formschlüssige Anschlüsse die zuverlässigere Lösung, weil ihre Sicherung nicht von der Drehrichtung abhängt.
Verlegung und Biegeradius
Der Bereich unmittelbar hinter dem Endstück ist mechanisch am stärksten belastet. Hier geht die starre Geometrie in die biegsame Seele über. Knickt die Verlegung direkt am Anschluss stark ab, wird diese Übergangszone hoch belastet. Die Konstruktion sollte deshalb hinter dem Endstück eine gerade Auslaufstrecke vorsehen, bevor die Welle in den Bogen geht.
Montage und Wechselhäufigkeit
Wird das Werkzeug häufig gewechselt, sind Steckanschlüsse mit Vierkant oder Schnellkupplungen sinnvoll. Für eine fest verbaute Antriebsverbindung im Sondermaschinenbau eignen sich Zahnwelle, Passfeder oder Klemmnabe. Hinweise zur Auswahl auf der Antriebsseite gibt der Beitrag zum Motoranschluss einer Flexwelle. Zur Wahl einer Zwischenkupplung gibt es den Beitrag zur Kupplungsauswahl.
Umgebung
Kühlschmierstoff, Schleifstaub, Temperatur und Reinigungsmedien wirken auf die Schnittstelle ein. In stark verschmutzter Umgebung sind abgedichtete Hüllenanschlüsse und Anschlüsse ohne offene Spalte vorteilhaft, da Partikel in einer Verzahnung den Verschleiß beschleunigen.
Montage und Prüfung verzahnter Anschlüsse
Auch eine fachgerecht ausgelegte Verzahnung verliert ihre Eigenschaften, wenn die Montage fehlerhaft ist. Die folgenden Schritte gelten für den Einbau einer biegsamen Welle mit verzahntem oder formschlüssigem Endstück.
- Daten abgleichen. Die Verzahnungsdaten von Endstück und Nabe vor dem Einbau anhand der Zeichnung prüfen. Häufigster Fehler ist ein ähnliches, aber nicht identisches Profil. Bei konfektionierten Wellen sind die Anschlussdaten bereits auf die angegebene Gegenseite abgestimmt.
- Oberflächen reinigen. Verzahnung und Nabe frei von Spänen, Strahlmittel und Korrosionsschutz montieren. Bei Presssitzen gelten fehlende Einführfasen und mangelnde Oberflächenreinheit als häufigste Ursache für Fressen beim Fügen.
- Fluchtung herstellen. Hüllenanschluss und Antriebsachse koaxial ausrichten. Die biegsame Welle gleicht Versatz in ihrem Verlauf aus, nicht an der Fügestelle selbst.
- Ohne Gewalt fügen. Das Endstück muss sich axial in die Nabe schieben lassen. Klemmt die Verzahnung, liegt ein Passungs- oder Fluchtungsproblem vor. Kraft behebt es nicht.
- Axial sichern. Passfeder- und Klemmverbindungen gegen axiales Wandern sichern. Spannelemente mit dem vorgegebenen Anzugsmoment montieren.
- Schmieren. Verzahnung und Seele nach Vorgabe des Wellenherstellers schmieren. Trockenlauf in der Verzahnung beschleunigt den Flankenverschleiß.
- Probelauf durchführen. Die Welle zunächst ohne Last, dann unter Betriebslast laufen lassen. Dabei Geräusche, Wärmeentwicklung am Anschluss und Vibrationen beobachten.
Eine ausführliche Schrittfolge für den Einbau beschreibt der Beitrag zur präzisen Montage flexibler Drehmomentübertragung.
Sonderfall Wärmemontage
Wird ein Bauteil per Schrumpfsitz auf ein Endstück gefügt, liegt die Fügetemperatur typischerweise im Bereich von 150 bis 250 °C. Die Temperatur muss das Übermaß überbrücken, darf aber die Anlasstemperatur des Werkstoffs nicht überschreiten. Endstücke, die bereits mit der Wellenseele verbunden sind, dürfen nur nach Freigabe durch den Wellenhersteller erwärmt werden. Wärme kann die Verbindung zur Seele und deren Schmierung beeinflussen.
Ursachen für Spiel, Verschleiß und Vibrationen
Schäden an Flexwellenanschlüssen gehen in den meisten Fällen auf wenige Ursachen zurück. Die Diagnose beginnt an der Schnittstelle.
| Symptom | Mögliche Ursache | Abhilfe |
|---|---|---|
| Zunehmendes Verdrehspiel | Flankenverschleiß durch zu großes Spiel, Schmierstoffmangel oder Partikel | Passung prüfen, Schmierung sicherstellen, Anschluss abdichten |
| Schlagen bei Lastwechsel | Spiel in der Verzahnung bei Reversierbetrieb | Spielärmere Passung oder anderes Anschlussprinzip |
| Durchrutschen | Kraftschlüssiger Anschluss mit zu geringer Spannkraft | Spannelement prüfen, formschlüssigen Anschluss einsetzen |
| Vibration bei hoher Drehzahl | Rundlauffehler am Endstück oder Fluchtungsfehler | Zentrierung prüfen, Hüllenanschluss ausrichten |
| Bruch hinter dem Endstück | Zu kleiner Biegeradius direkt am Anschluss, Überlast | Gerade Auslaufstrecke vorsehen, Verlegung anpassen |
| Erwärmung am Anschluss | Zu enger Sitz, axiale Verspannung | Gleitsitz vorsehen, Längenausgleich ermöglichen |
Bei wiederkehrenden Schäden löst der Austausch gegen ein identisches Teil das Problem selten. Die Ursache liegt meist in der Kombination aus Anschlussgeometrie, Verlegung und Lastprofil. Werden die technischen Anforderungen an Flexwellen für den konkreten Einbaufall überprüft, zeigt sich, an welcher Stelle die Auslegung anzupassen ist.
Wann ein Sonderanschluss erforderlich ist
Ein Sonderanschluss ist die richtige Wahl, wenn die Gegenseite zu keinem verfügbaren Endstück passt oder der Einbauraum eine abweichende Geometrie verlangt. Typische Fälle:
- Die Nabe an Motor, Getriebe oder Werkzeug hat ein herstellerspezifisches Profil.
- Der Bauraum lässt die Standardlänge des Endstücks nicht zu.
- An beiden Enden sind unterschiedliche Anschlussprinzipien nötig, etwa eine Zahnwelle am Antrieb und eine Spannaufnahme am Werkzeug.
- Das Endstück soll zusätzliche Funktionen übernehmen, etwa eine Lagerstelle, eine Dichtfläche oder einen Mitnehmer.
- Die Anwendung stellt besondere Anforderungen an Werkstoff oder Oberfläche, zum Beispiel in korrosiver Umgebung.
Angaben für die Auslegung
Für die Auslegung eines Sonderanschlusses werden folgende Daten benötigt:
- Antriebsart, Nenndrehmoment und Lastspitzen
- Drehzahlbereich und Hauptdrehrichtung, Reversierbetrieb ja oder nein
- Zeichnung oder Verzahnungsdaten der Gegenseite, einschließlich Norm und Toleranzen
- Wellenlänge, kleinster Biegeradius und Verlegung im Einbauraum
- Montage- und Wechselhäufigkeit
- Umgebungsbedingungen wie Medien, Temperatur und Verschmutzung
- Stückzahl, vom Prototyp bis zur Serie
Je vollständiger diese Angaben vorliegen, desto schneller lässt sich eine belastbare Lösung ausarbeiten. Der Leitfaden zur Auswahl flexibler Antriebswellen ergänzt die Checkliste um die Auswahl der Welle selbst.
Anschlussfertige Wellen und Sonderlösungen von BIAX
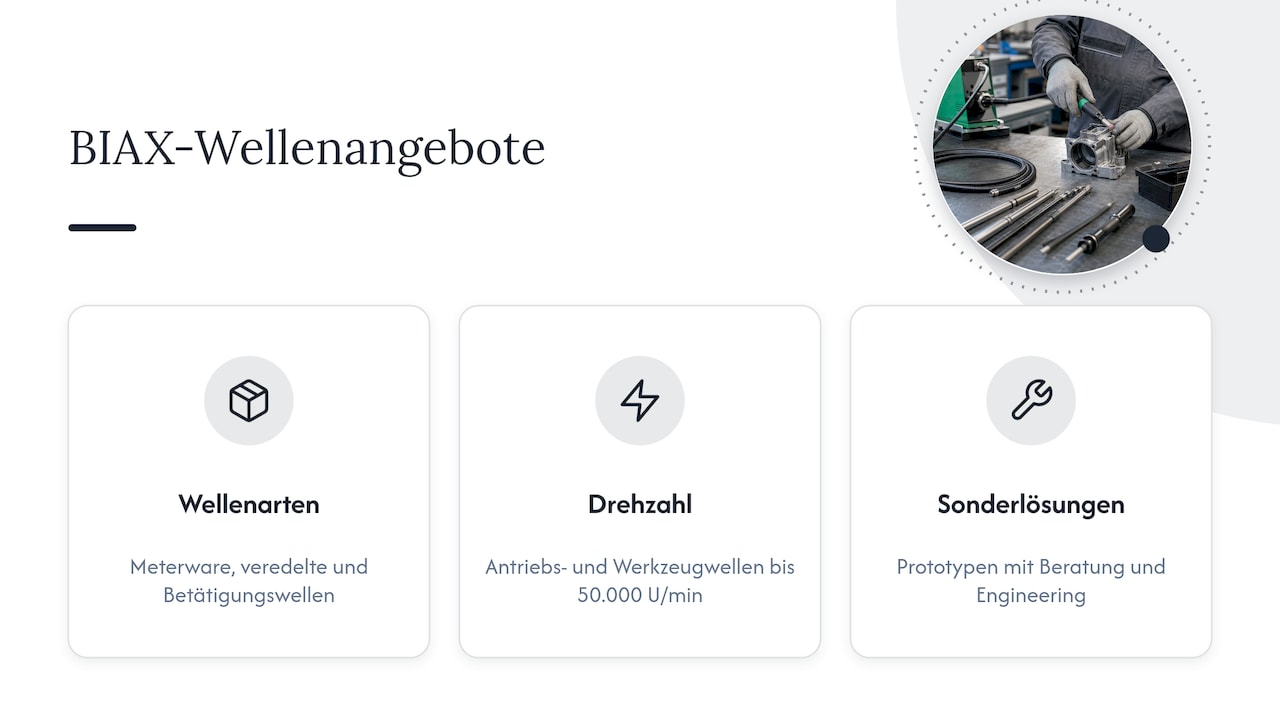
BIAX Flexwellen entwickelt und fertigt biegsame Wellen als Meterware, als veredelte, anschlussfertige Wellen, als Betätigungswellen sowie als Antriebs- und Werkzeugwellen bis 50.000 U/min. Für Anschlüsse, die zu keiner Standardkomponente passen, bietet BIAX Sonderlösungen und Prototypen mit technischer Beratung und Engineering. Ausgelegt wird auf Drehmoment, Drehzahl, Kupplungsschnittstelle und Wellenaufbau. Beispiele ausgeführter Konstruktionen zeigen die Produktbeispiele.
Unsere Sicht auf den Anschluss
In technischen Anfragen zu biegsamen Wellen steht meist die Wellenseele im Mittelpunkt. Das ist nachvollziehbar, denn sie bestimmt Drehmoment, Drehzahl und Biegeradius. Über die Lebensdauer im Einsatz entscheidet aber ebenso die Schnittstelle.
Ein Endstück, das zur Nabe passt, auf das Lastprofil ausgelegt ist und fest mit der Seele verbunden wurde, macht aus einer Welle eine funktionierende Antriebslösung. Deshalb betrachten wir Seele, Endstück und Gegenstück immer gemeinsam, vom ersten Gespräch bis zum Prototyp.
Unser Rat an Konstrukteure: die Verzahnungsdaten der Gegenseite früh festlegen und mitteilen. Mit Zeichnung, Norm und Betriebsdaten lässt sich ein Anschluss auslegen, der sich problemlos montieren lässt und im Betrieb ruhig läuft.
Uli
Häufige Fragen
Welche Norm gilt für verzahnte Anschlüsse an biegsamen Wellen?
Für Zahnwellenverbindungen mit Evolventenflanken ist DIN 5480 maßgeblich. Sie legt Profil, Modul, Zähnezahl und Toleranzen von Welle und Nabe fest. Ein verzahntes Endstück wird nach den Daten der vorhandenen Nabe ausgelegt.
Kann eine biegsame Welle Längenänderungen im Betrieb ausgleichen?
Ja, wenn der Anschluss dafür ausgelegt ist. Ein Gleitsitz in der Verzahnung oder ein Vierkant-Steckanschluss nimmt axiale Längenänderungen auf. Fest verspannte Anschlüsse leiten diese Kräfte dagegen in die Lager von Antrieb und Werkzeug.
Warum bricht eine biegsame Welle häufig direkt hinter dem Endstück?
In der Übergangszone vom starren Endstück zur biegsamen Seele treffen Biegung und Torsion zusammen. Ein enger Bogen direkt am Anschluss erhöht diese Belastung. Eine gerade Auslaufstrecke hinter dem Endstück entlastet die Zone.
Welche Angaben braucht eine Anfrage für einen Sonderanschluss?
Benötigt werden Drehmoment, Drehzahl, Drehrichtung, Zeichnung oder Verzahnungsdaten der Gegenseite, Wellenlänge, Biegeradius, Umgebungsbedingungen und Stückzahl. Technische Anfragen mit diesen Daten nimmt BIAX über die Kontaktmöglichkeiten auf biax-flexwellen.de entgegen.
Quellen
- eAssistant Handbuch: Zahnwelle nach DIN 5480 und weiteren Normen
- DS Werk: Welle-Nabe-Verbindungen, Passungen und Presssitze