Energieverbrauch beim Entgraten mit Flexwelle senken
18 September 2026Biegsame Wellen senken den Energieverbrauch beim Entgraten dann spürbar, wenn nicht nur das Werkzeug, sondern die gesamte Prozesskette betrachtet wird. Der Antrieb selbst benötigt oft weniger Energie als die Peripherie drumherum. Wer den Energieverbrauch der Flexwelle beim Entgraten wirklich senken will, misst zuerst Kühlschmierstoffpumpen, Absaugung und Stand-by-Zeiten, bevor er über Werkzeuggeometrie nachdenkt.
Kurz gesagt:
- Der Energieverbrauch bei Entgratprozessen wird hauptsächlich von Peripheriegeräten wie Pumpen und Absaugungen beeinflusst, nicht nur vom Antriebsverband der Flexwelle.
- Der Einsatz von Frequenzumrichtern für Pumpen lässt sich oft mit zweistelligen bis hohen zweistelligen Prozentwerten in der Energieeinsparung realisieren.
- Exakte Messungen der Energiequellen in verschiedenen Betriebszuständen sind essenziell, um zielgerichtet Einsparpotenziale in der Prozesskette zu identifizieren.
- Für eine energieeffiziente Wahl der biegsamen Welle sind geeignete Dimensionierung, Montage und Regelung entscheidend, da Überdimensionierung den Wirkungsgrad verringert.
- Bei kleinen Losgrößen und wechselnden Bauteilen sind biegsame Wellen oft effizienter als Ultraschallverfahren, die in besonderen Fällen sehr niedrigen Energiebedarf aufweisen können.
Inhaltsverzeichnis
- Energietreiber im Entgratprozess: Spindel, KSS, Pumpen, Absaugung
- Warum die Prozesskette oft mehr spart als das Werkzeug
- Wie ermitteln Sie den Energiebedarf pro Entgratvorgang?
- Auswahlkriterien für biegsame Wellen im Entgratbetrieb
- Wann lohnen sich biegsame Wellen gegenüber anderen Verfahren?
- Wie BIAX Sie bei der technischen Auslegung unterstützt
- Quellen
- FAQ
Energietreiber im Entgratprozess: Spindel, KSS, Pumpen, Absaugung
Der Energiebedarf eines Entgratarbeitsplatzes verteilt sich selten dort, wo Ingenieure ihn zuerst vermuten. Der Antriebsverband, also Motor der biegsamen Welle plus mechanische Übertragung, macht in vielen Applikationen nur einen Teil des Gesamtverbrauchs aus. Energieaudits an Werkzeugmaschinen zeigen wiederholt, dass Peripheriegeräte wie Kühlschmierstoffpumpen, Maschinenkühlung und Absaugung oft den größten Anteil am Energieverbrauch tragen. Das gilt für klassische Zerspanungsprozesse ebenso wie für Entgrat- und Reinigungsstationen, bei denen Flexwellen zum Einsatz kommen.
Entscheidend ist der Betriebszustand. Eine Station, die im Stand-by läuft, aber Absaugung und KSS-Pumpe durchgehend auf Nennleistung hält, verbraucht über eine Schicht oft mehr Energie als der eigentliche Bearbeitungsvorgang. Das schlägt sich in der Kennzahl kWh pro Teil nieder, sobald Losgrößen klein sind oder Rüstzeiten lang.
Für die Praxis lassen sich vier Verbrauchergruppen unterscheiden:
- Antriebsverband der biegsamen Welle (Motor, Übertragung, Werkzeugaufnahme)
- Kühlschmierstoff- und Hydraulikpumpen
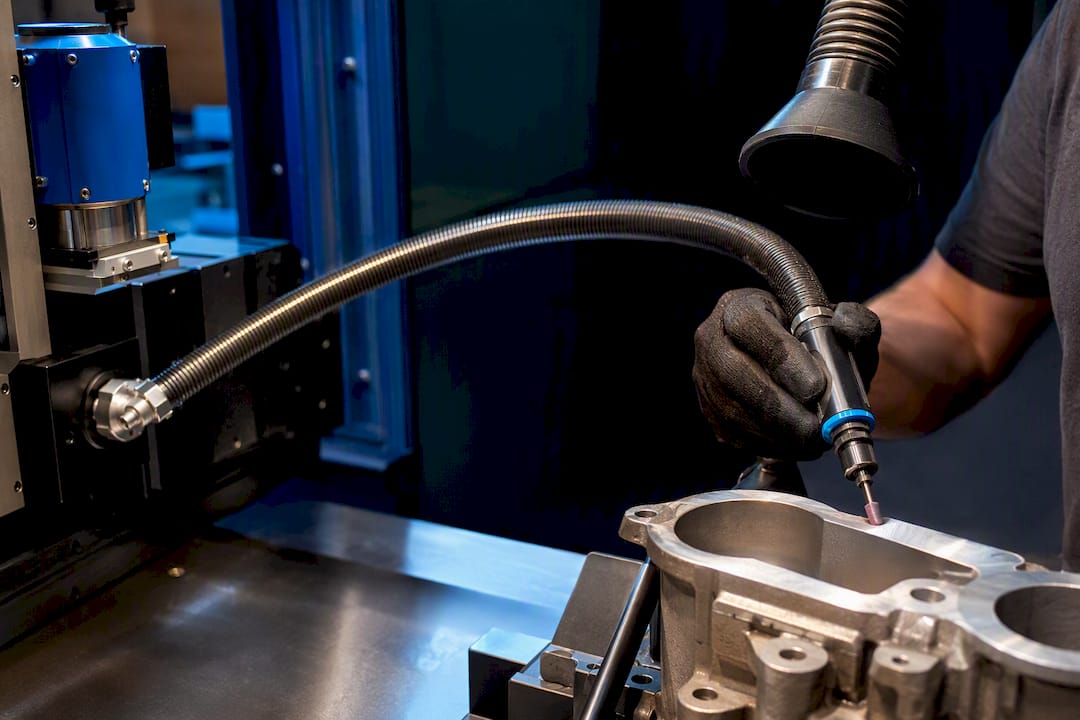
- Absaugung und Filteranlagen
- Nebenaggregate im Stand-by (Steuerung, Beleuchtung, Druckluftnetz)
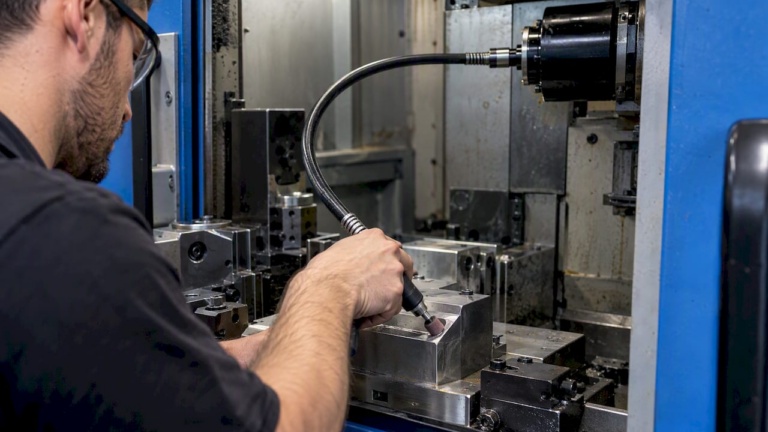
Bei kleinen Handarbeitsplätzen mit Flexwelle dominiert häufig die Peripherie, weil der Antrieb selbst nur kurzzeitig unter Last läuft. Bei automatisierten Serienprozessen mit kontinuierlichem Werkzeugeinsatz verschiebt sich das Verhältnis stärker zum Antriebsverband. Ohne Messung lässt sich diese Verteilung für die eigene Anlage nicht zuverlässig einschätzen.
Warum die Prozesskette oft mehr spart als das Werkzeug
Ein Nebenaggregat, das mit fester Drehzahl gegen ein Regelventil arbeitet, verbraucht nach den physikalischen Kennlinien von Pumpen und Ventilatoren überproportional viel Energie im Teillastbetrieb. Wird die Drehzahl stattdessen über einen Frequenzumrichter an den tatsächlichen Bedarf angepasst, sinkt der Leistungsbedarf deutlich stärker als die Fördermenge selbst. Das ist der Grund, warum Frequenzumrichter bei Pumpenanwendungen zu den wirtschaftlichsten Erstmaßnahmen zählen.
Whitepaper-Fallstudien zu Pumpenregelung belegen, dass Frequenzregelung und bedarfsorientierte Steuerung Einsparungen im zweistelligen bis hohen zweistelligen Prozentbereich ermöglichen, bei vergleichsweise geringem Investitionsaufwand. Bei Retrofit-Projekten ist ein Frequenzumrichter für die KSS-Pumpe oft die erste sinnvolle Maßnahme, noch vor Eingriffen am Entgratwerkzeug selbst.
Profi-Tipp: Prüfen Sie vor der Installation eines Frequenzumrichters den Teillastwirkungsgrad der Pumpe und den Rückkühlbedarf im System, sonst verschiebt sich die Einsparung nur auf ein anderes Aggregat.
Praxisrelevante Maßnahmen an der Prozesskette umfassen:
- Automatisches Abschalten von Absaugung und KSS-Pumpe außerhalb der Bearbeitungszeit
- Frequenzumrichter für Pumpen und Ventilatoren statt Drosselregelung
- Reduzierte Parkdrehzahl der Flexwelle in Wartepositionen
- Start-Stop-Logik, gekoppelt an die Steuerung der Entgratstation
Wichtig bleibt die Rückkopplung zur Teilequalität. Wer Nebenaggregate zu aggressiv abschaltet oder Parkdrehzahlen zu niedrig ansetzt, riskiert längere Anlaufzeiten und Schwankungen im Entgratergebnis. Jede Einsparmaßnahme gehört deshalb in einen Prüfplan, der Ausschussrate und Nacharbeit mitprotokolliert.
Wie ermitteln Sie den Energiebedarf pro Entgratvorgang?
Eine belastbare Kennzahl entsteht erst mit einer sauberen Baseline-Messung. Ohne Referenzwert lässt sich keine Maßnahme seriös bewerten, egal wie plausibel sie klingt.
- Messpunkte festlegen: Erfassen Sie den Antriebsverband der Flexwelle, die KSS-Pumpe, die Absaugung und die Gesamtleistung der Station getrennt, nicht nur den Hauptanschluss.
- Betriebszustände abgrenzen: Unterscheiden Sie Bearbeitungszeit, Rüstzeit und Stand-by, damit sich Nebenzeiten nicht in der Gesamtkennzahl verstecken.
- Erfassungszeitraum wählen: Messen Sie über mehrere Schichten und Losgrößen, um Schwankungen durch Werkstückgeometrie oder Personalwechsel auszugleichen.
- kWh pro Teil berechnen: Teilen Sie den Gesamtverbrauch durch die Anzahl der Gutteile, separat für Bearbeitungs- und Nebenzeit.
- Maßnahmen priorisieren: Setzen Sie zuerst an Peripheriesteuerung und Drehzahlanpassung an, danach an Werkzeugmanagement und Wartungsintervallen.
- Validieren: Wiederholen Sie die Messung nach jeder Maßnahme und dokumentieren Sie Ausschussrate und Nacharbeitsquote parallel zur Energiekennzahl.
Profi-Tipp: Synchronisieren Sie Ihre Messkanäle über OPC UA oder einfache Ereignistags mit der Produktionssteuerung. So lassen sich Verbrauchsspitzen automatisch den richtigen Betriebszuständen zuordnen, statt sie manuell aus Diagrammen herauszulesen.
Diese Vorgehensweise liefert vergleichbare A/B-Ergebnisse, weil Losgröße und Werkstückgeometrie als Störgrößen herausgerechnet werden. Ohne diese Trennung bleibt jede Aussage zur Energieeffizienz beim Entgraten mit Flexwelle spekulativ.
Auswahlkriterien für biegsame Wellen im Entgratbetrieb
Die Integration einer biegsamen Welle in einen energieoptimierten Entgratprozess beginnt bei der Dimensionierung. Drehzahl und Drehmomentbedarf müssen zur Anwendung passen, nicht zur größten verfügbaren Reserve. Eine überdimensionierte Welle mit unnötig hoher Nennleistung erzeugt im Teillastbetrieb einen schlechteren Wirkungsgrad als eine passend ausgelegte Einheit.
Bei der Auswahl spielen mehrere Faktoren zusammen:
- Erforderliche Drehzahl und Drehmoment am Werkzeug, nicht am Motor
- Anschluss- und Kupplungsgeometrie zur bestehenden Antriebseinheit
- Verfügbarer Bauraum und Biegeradien in der Anwendung
- Schutzummantelung je nach Umgebungsbedingungen (Späne, Kühlschmierstoff, Temperatur)
Eine saubere Montage mit korrekt abgestimmten Biegeradien reduziert Reibungsverluste in der Wellenseele und senkt damit indirekt den Energiebedarf des Antriebs. Vibrationen durch falsch gewählte Biegeradien oder unpassende Drehzahlen erhöhen zudem den Werkzeugverschleiß, was wiederum häufigere Wechsel und zusätzliche Rüstzeiten bedeutet. Praxishinweise zur Abstimmung von Drehzahl und Lebensdauer helfen, diesen Zusammenhang bereits in der Auslegungsphase zu berücksichtigen.
Profi-Tipp: Dokumentieren Sie Drehzahl, Anpressdruck und Werkzeugstandzeit gemeinsam. Ein scheinbar kleiner Anstieg der Standzeit reduziert Werkzeugwechsel und damit auch Nebenzeiten, die in der Energiebilanz oft übersehen werden.
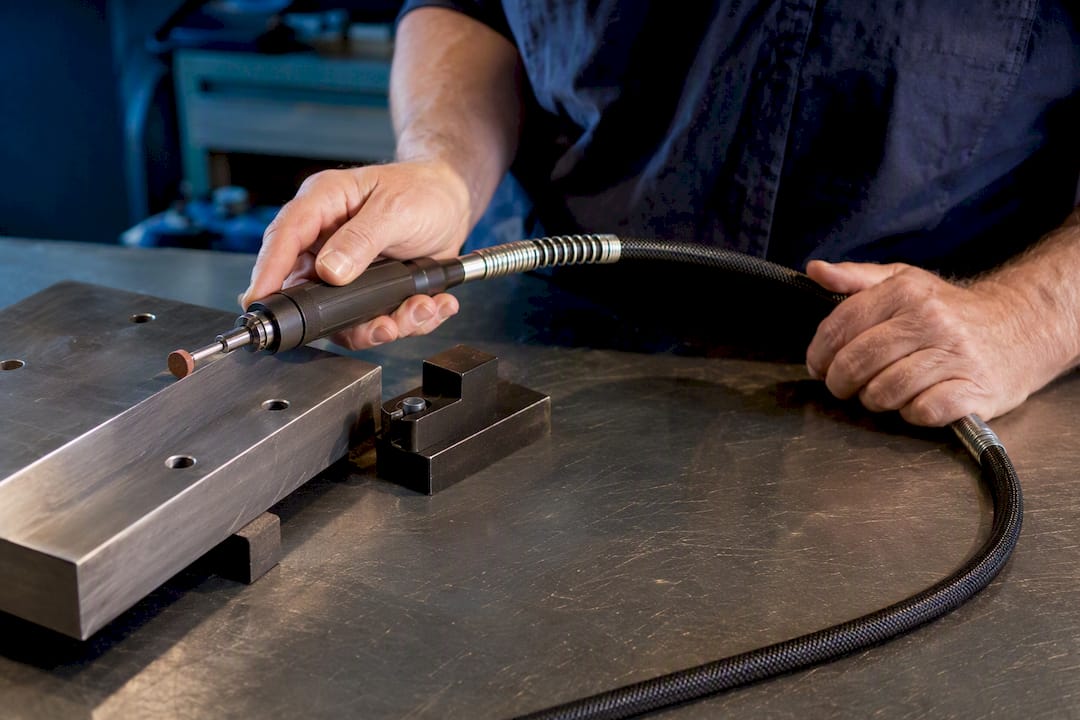
Für komplexe Einbausituationen mit engen Bauräumen oder ungewöhnlichen Kupplungsanforderungen lohnt sich eine technische Rücksprache vor der Bestellung, insbesondere wenn Standardkonfigurationen nicht passen.
Wann lohnen sich biegsame Wellen gegenüber anderen Verfahren?
Die Entscheidung hängt von Losgröße, Taktzeit, Bauteilgeometrie und Zugänglichkeit ab, nicht von einer pauschalen Effizienzaussage. Bei kleinen bis mittleren Losgrößen mit wechselnden Geometrien und schwer zugänglichen Kanten bleibt die biegsame Welle oft die praktikabelste Lösung. In Sonderfällen mit passenden Legierungen kann Ultraschall-Entgraten einen Bruchteil der Prozessenergie benötigen, allerdings bei anderen Einschränkungen bei Zykluszeit und Bauteilspektrum. Wer zwischen Verfahren abwägt, sollte messgestützt entscheiden und nicht nach Herstellerangaben allein.
— Uli
Wie BIAX Sie bei der technischen Auslegung unterstützt
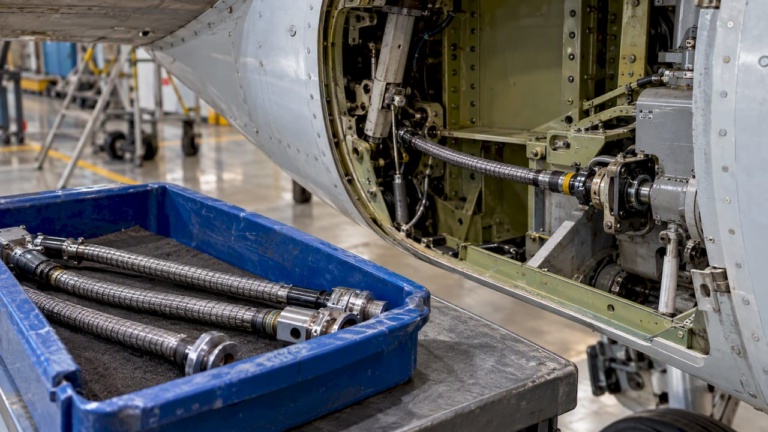
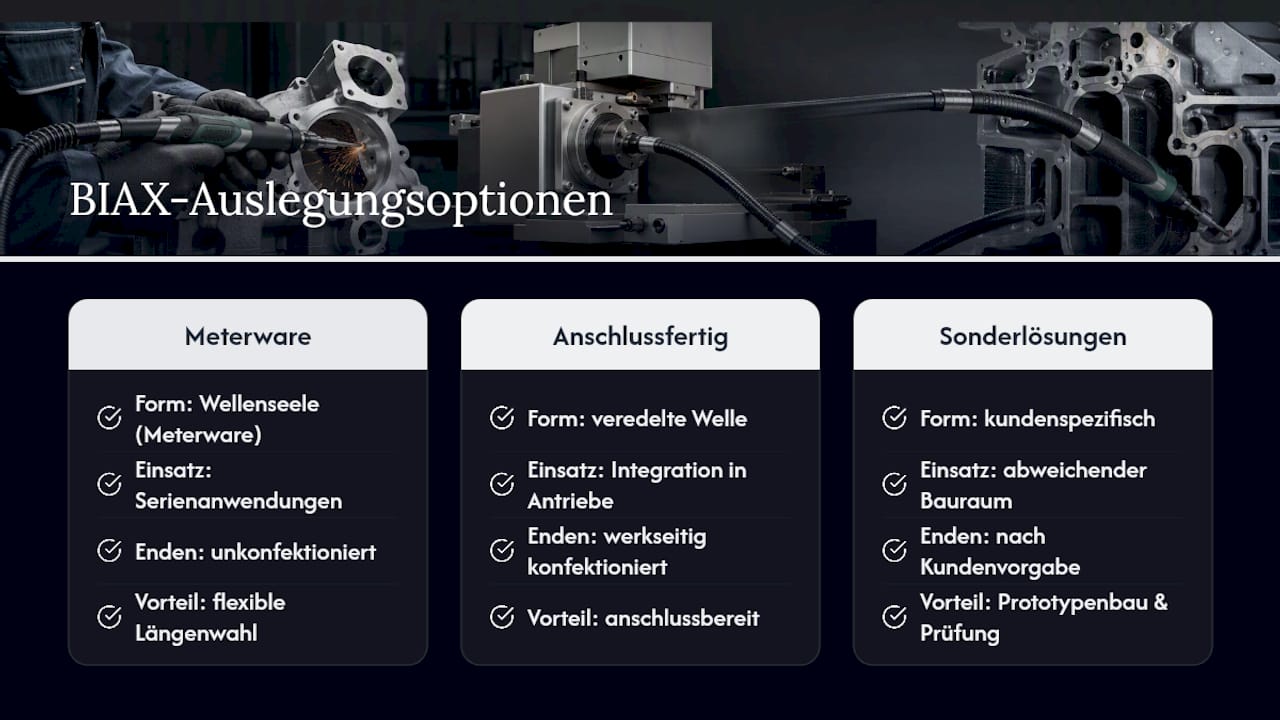
Anbieter von biegsamen Wellen bieten Ingenieuren direkten Zugang zu passend dimensionierten Komponenten statt einer Wahl zwischen Standardgrößen von der Stange. Für Serienanwendungen mit definierten Anschlussmaßen eignet sich Wellenseele als Meterware, für anschlussfertige Integration in bestehende Antriebseinheiten die veredelten biegsamen Wellen mit werkseitig konfektionierten Enden. Wo Bauraum, Kupplungsgeometrie oder Drehzahlbereich von Standardlösungen abweichen, prüft Biax-flexwellen kundenspezifische Sonderlösungen einschließlich Prototypenbau.
Eine technische Beratung lohnt sich immer dann, wenn Drehzahl- und Drehmomentanforderungen nicht eindeutig aus vorhandenen Datenblättern hervorgehen oder wenn bestehende Entgratstationen auf energieeffizientere Peripherie umgerüstet werden. Für qualifizierte Projektanfragen mit konkreten Auslegungsdaten erreichen Sie das technische Team über die Kontaktseite von BIAX Flexwellen.
Quellen
Die technischen Aussagen dieses Artikels stützen sich auf den DBU-Abschlussbericht zum Ultraschall-Entgraten, den klimaaktiv-Leitfaden für Energieaudits an Werkzeugmaschinen sowie den EEMA-Modellansatz zur Prozessbilanzierung.
- DBU‑Abschlussbericht: Entwicklung eines Ultraschall‑Entgratverfahrens
- Leitfaden Energieaudits für Werkzeugmaschinen (klimaaktiv)
- Whitepaper: Einsparung Pumpen (Ness Wärmetechnik)
FAQ
Was verbraucht beim Entgraten mit Flexwelle am meisten Energie?
Häufig dominiert die Peripherie, insbesondere KSS-Pumpen und Absaugung, nicht der Antriebsverband der biegsamen Welle selbst, wie Energieaudits an Werkzeugmaschinen zeigen.
Wie messe ich den Energieverbrauch pro Entgratvorgang korrekt?
Erfassen Sie Antrieb, KSS-Pumpe und Absaugung getrennt, trennen Sie Bearbeitungs- von Nebenzeiten und berechnen Sie kWh pro Gutteil als vergleichbare Kennzahl.
Sind biegsame Wellen energieeffizienter als andere Entgratverfahren?
Das hängt von Losgröße, Geometrie und Zugänglichkeit ab. Bei kleinen bis mittleren Serien mit wechselnden Bauteilen bleiben Flexwellen praktikabel, während Ultraschallverfahren in Sonderfällen mit passenden Legierungen sehr niedrigen Energiebedarf zeigen können.
Welche Maßnahme spart am schnellsten Energie beim Entgraten?
Die bedarfsgerechte Steuerung von Nebenaggregaten, etwa über Frequenzumrichter an KSS-Pumpen, bringt in der Praxis meist schneller messbare Einsparungen als eine Änderung am Entgratwerkzeug.
Bietet BIAX Beratung zur energieeffizienten Auslegung biegsamer Wellen?
Ja, Biax-flexwellen unterstützt bei Drehzahl-, Drehmoment- und Kupplungsauslegung über die Kontaktseite, Preise für Sonderlösungen sind projektabhängig und dort auf Anfrage erhältlich.