Bürstenreinigung mit biegsamer Welle: Auslegung und Praxis
6 November 2026Bei der Bürstenreinigung mit biegsamer Welle läuft eine technische Bürste an einer Welle, die das Drehmoment vom Antrieb bis an die Reinigungsstelle überträgt. So lassen sich Bohrungen, Rohrinnenflächen, Schweißnähte, Kanäle und Formkonturen auch dort bürsten, wo eine starre Spindel oder ein Handwerkzeug nicht hinkommt. Ob die Reinigung gelingt, hängt von vier Punkten ab: Bürstenbesatz, Umfangsgeschwindigkeit, Anpressdruck und der Auslegung der Welle selbst. Dazu gehören Drehrichtung, Biegeradius, Länge und Anschlüsse.
Kurz gesagt
- Die biegsame Welle trennt Antrieb und Werkzeug. Der Motor steht fest, die Bürste erreicht beengte oder verwinkelte Bearbeitungsstellen.
- Der Besatz richtet sich nach Werkstoff und Verschmutzung: Draht für Rost, Zunder und Schlacke, Nylon mit Schleifkorn für empfindliche Oberflächen und Finish.
- Entscheidend ist die Umfangsgeschwindigkeit, nicht allein die Drehzahl. Die zulässige Höchstdrehzahl der Bürste darf nie überschritten werden.
- Leichter Anpressdruck reicht. Nur die Besatzspitzen sollen arbeiten.
- Wellenseele, Schutzschlauch, Anschlüsse und Drehrichtung werden gemeinsam mit Bürste und Antrieb ausgelegt.
Inhaltsverzeichnis
- Funktionsprinzip der Bürstenreinigung mit biegsamer Welle
- Typische Reinigungsaufgaben in der Industrie
- Bürstenauswahl nach Werkstoff und Verschmutzung
- Drehzahl und Umfangsgeschwindigkeit
- Anpressdruck und Führung der Bürste
- Auslegung der biegsamen Welle für Bürstenanwendungen
- Montage und Arbeitssicherheit
- Reinigung und Wartung nach dem Einsatz
- Unsere Sicht auf die Bürstenreinigung mit biegsamer Welle
- Biegsame Wellen von BIAX für Bürstenanwendungen
- Häufige Fragen
- Quellen
Funktionsprinzip der Bürstenreinigung mit biegsamer Welle
Eine biegsame Welle besteht aus einer Wellenseele aus mehreren gegenläufig gewickelten Drahtlagen, einem Schutzschlauch und den Endanschlüssen. Die Wellenseele überträgt Drehmoment und Rotation auch entlang einer gebogenen Verlegung. Der Schutzschlauch führt die Seele, hält Schmierstoff im System und schützt Bediener und Umgebung vor der rotierenden Seele.
Am antriebsseitigen Ende sitzt die Kupplung zum Motor, am abtriebsseitigen Ende ein Handstück oder eine Werkzeugaufnahme. Dort wird die Bürste gespannt. Technische Drahtbürsten werden als rotierende Werkzeuge für biegsame Wellen zur Oberflächenreinigung, zur Veredelung und zum Entgraten eingesetzt.
Für die Prozessauslegung hat diese Bauweise drei Folgen:
- Entkopplung von Masse und Werkzeug: Der Antriebsmotor belastet weder Handstück noch Roboterflansch. Am Werkzeug bleiben nur Handstück und Bürste.
- Freie Verlegung: Die Welle folgt einem gekrümmten Weg, zum Beispiel durch eine Vorrichtung, um ein Bauteil herum oder in ein Rohr hinein.
- Nachgiebigkeit im Antriebsstrang: Die Welle verdreht sich unter Last elastisch. Das beeinflusst das Anlaufverhalten und muss bei Positionieraufgaben berücksichtigt werden, beim Bürsten aber kaum.
Typische Reinigungsaufgaben in der Industrie
Bürstenreinigung mit biegsamer Welle wird dort eingesetzt, wo Zugänglichkeit und Oberflächenqualität zusammenkommen.
Bohrungen, Kanäle und Rohrinnenflächen
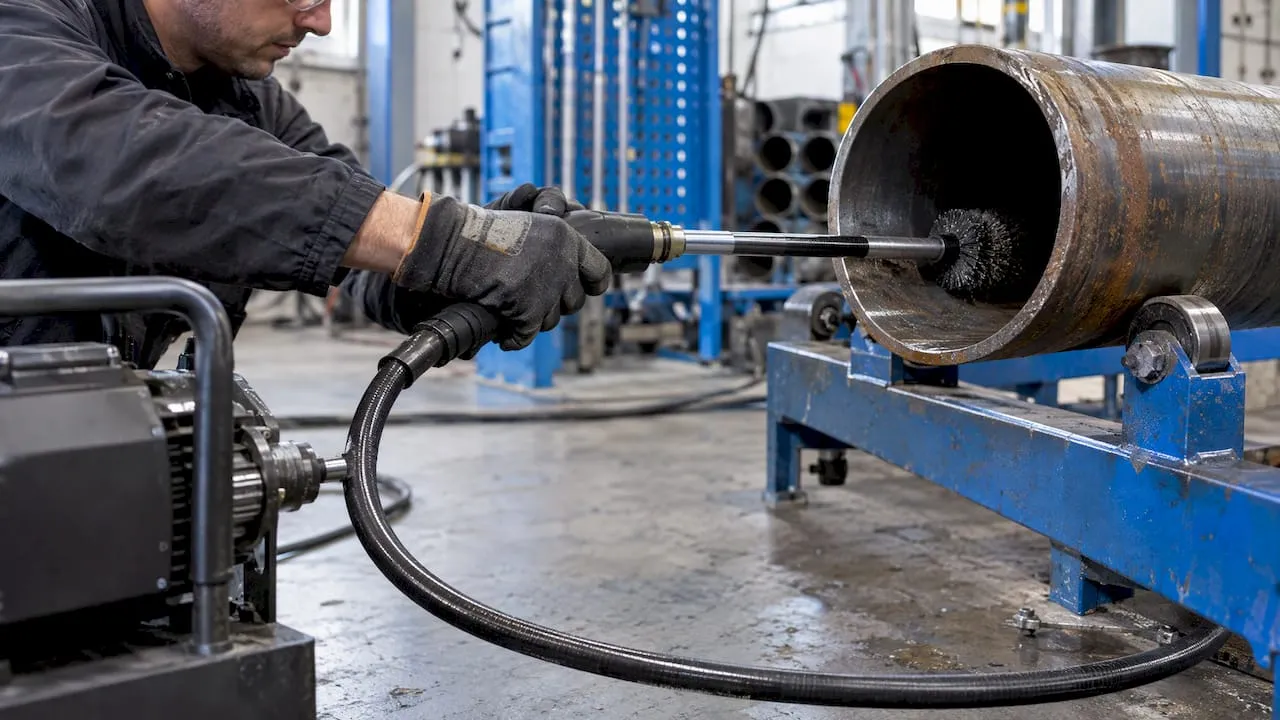
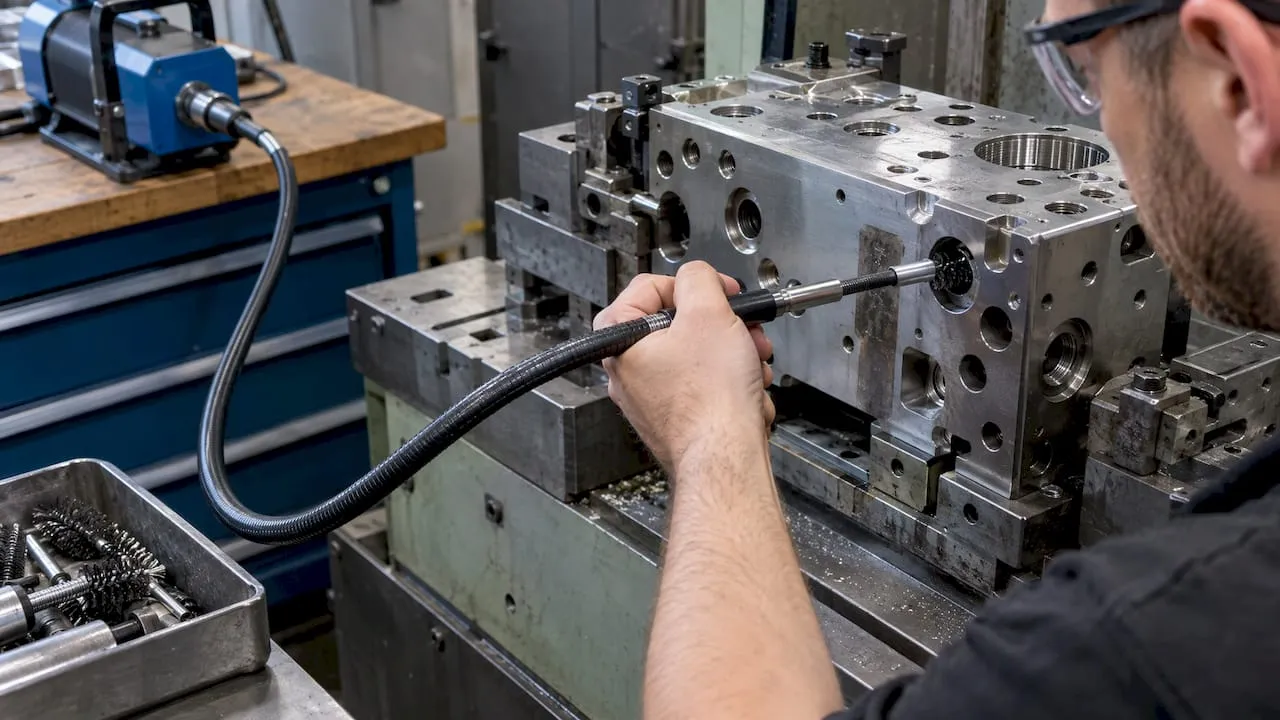
In Hydraulikblöcken, Ventilgehäusen und Rohrleitungen verbleiben nach dem Zerspanen Grate, Späne und Rückstände von Kühlschmierstoff. Innenbürsten an einer biegsamen Welle reinigen Querbohrungen und Kanäle, die mit einer starren Spindel nur in einer Achse zugänglich wären.
Schweißnähte und Wärmebehandlung
Anlauffarben, Schlacke und Zunder an Schweißnähten und wärmebehandelten Bauteilen werden mit Rund- oder Topfbürsten entfernt. An Rahmen, Behältern und Gestellen liegen die Nähte oft in Ecken oder Innenwinkeln. Dort führt das schlanke Handstück die Bürste nah an die Naht.
Werkzeug- und Formenbau
Im Formenbau werden Kavitäten, Rippen und Entlüftungskanäle von Ablagerungen befreit und für das anschließende Polieren vorbereitet. Kleine Pinsel- und Schleifkornbürsten erreichen tiefe, schmale Konturen. Die geringe Masse am Handstück erlaubt eine feinfühlige Führung.
Entgraten in der Serienfertigung
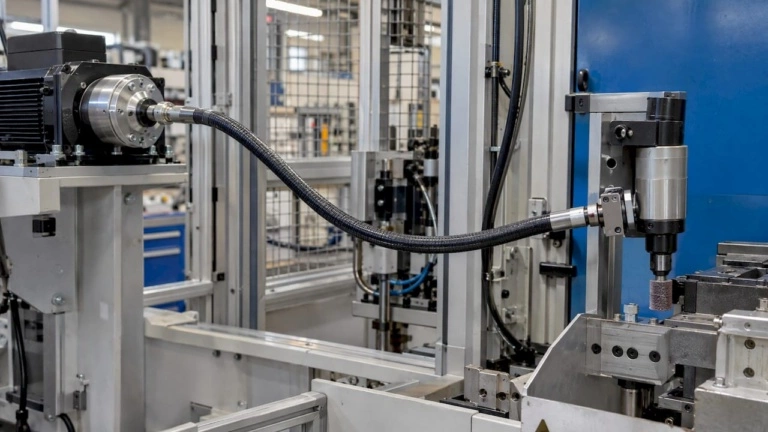
In automatisierten Zellen sitzt die Bürste an einem Roboter oder einer Vorschubeinheit, der Motor steht außerhalb des Arbeitsraums. Die biegsame Welle verbindet beide und erlaubt kompakte Werkzeugköpfe in engen Vorrichtungen.
Instandhaltung und Service
In Anlagen und Werkstätten werden Flansche, Dichtflächen, Gewinde und Bauteile an schwer erreichbaren Einbauorten gereinigt, ohne das Aggregat vollständig zu demontieren. Typisch sind tragbare Einheiten mit Antriebsmotor und angeschlossener Welle.
Bürstenauswahl nach Werkstoff und Verschmutzung
Die Bürstwirkung ergibt sich aus Besatzmaterial, Besatzform, Besatzlänge, Geschwindigkeit und Druck. Die Wahl des Besatzes ist daher der erste Auslegungsschritt.
| Besatz | Wirkung | Typische Aufgaben | Hinweise |
|---|---|---|---|
| Stahldraht, gewellt | aggressiv, flexibel | Rost, Zunder, Farbreste an Stahl | nicht auf Edelstahl einsetzen |
| Stahldraht, gezopft | sehr aggressiv | Schlacke, Schweißnahtreinigung, schwere Verschmutzung | hoher Abtrag, rauere Oberfläche |
| Edelstahldraht | aggressiv, ohne Fremdrost | Anlauffarben und Reinigung an Edelstahl | Besatz und Werkstück aufeinander abstimmen |
| Messingdraht | mittel | weichere Metalle, schonende Reinigung | geringere Abtragsleistung |
| Nylon mit Schleifkorn | sanft, schleifend | Entgraten, Finish, Aluminium, Kunststoff | wärmeempfindlich |
| Naturfaser, Kunststoff ohne Korn | sehr sanft | Staub, lose Partikel, Polierrückstände | kein Materialabtrag |
Drahtbesatz aus Stahl, Edelstahl oder Messing greift aggressiver und eignet sich für Rost, Zunder, Schlacke und alte Beschichtungen. Nylonbesatz arbeitet sanfter und eignet sich für empfindliche Werkstoffe und für das Finishing.
Edelstahl und Kontamination
Bei Edelstahl darf kein Partikel aus unlegiertem Stahl auf die Oberfläche gelangen, da er später Korrosion auslöst. Bürsten mit rostfreiem Besatz erkennt man am grün beschichteten Topf bzw. an grün beschichteten Seitenscheiben. Werden Stahl und Edelstahl im selben Betrieb bearbeitet, empfiehlt sich eine klare Trennung der Bürsten und, je nach Prozess, auch der Handstücke.
Kornbesatz und Prozessprüfung
Bei Schleifkornbürsten bestimmen Kornart, Körnung, Filamentdurchmesser und Besatzlänge gemeinsam das Ergebnis. Eine Körnungsangabe allein legt das Finish nicht fest. Die Einstellung wird am realen Bauteil bestimmt und anschließend für die Serie festgeschrieben.
Drehzahl und Umfangsgeschwindigkeit
Für die Bürstwirkung zählt die Geschwindigkeit an den Besatzspitzen. Sie ergibt sich aus Durchmesser und Drehzahl:
v = π · d · n / 60
mit v in m/s, d in m und n in 1/min. Umgestellt nach der Drehzahl: n = v · 60 / (π · d).
Für Bürsten mit gewelltem Stahldraht nennt ein Herstellerkatalog Richtwerte von ca. 30–35 m/s. Die ideale Drehzahl liegt meist deutlich unter der zulässigen Höchstdrehzahl. Daraus ergeben sich für 30 m/s folgende rechnerische Drehzahlen:
| Bürstendurchmesser | Drehzahl bei 30 m/s |
|---|---|
| 25 mm | ca. 22.900 1/min |
| 50 mm | ca. 11.500 1/min |
| 75 mm | ca. 7.600 1/min |
| 100 mm | ca. 5.700 1/min |
Die Tabelle zeigt den Zusammenhang, nicht die Freigabe. Maßgeblich bleibt die auf der Bürste angegebene Höchstdrehzahl. Kleine Pinsel- und Innenbürsten benötigen für dieselbe Umfangsgeschwindigkeit hohe Drehzahlen. Hier sind Antriebs- und Werkzeugwellen gefragt, die für hohe Drehzahlen ausgelegt sind.
Wärme bei Kunststoffbesatz
Reibung erzeugt Wärme, und die Wärme steigt mit der Drehzahl. Ab etwa 120 °C beginnt Nylon als Trägermaterial von Schleifkornbürsten zu schmelzen. Bei Nylonbürsten ist daher eine moderate Drehzahl mit kurzen Kontaktzeiten meist zielführender als maximale Geschwindigkeit. Ein verschmierter Besatz und Kunststoffablagerungen auf dem Werkstück zeigen eine Überhitzung an.
Drehzahl im Antriebsstrang begrenzen
Ist der Antrieb schneller als die zulässige Bürstendrehzahl, muss die Drehzahl am Antrieb begrenzt werden, zum Beispiel über einen Frequenzumrichter, eine geregelte Steuerung oder eine Übersetzung. Hintergründe dazu bietet der Beitrag zur Drehzahlbegrenzung bei biegsamen Wellen.
Anpressdruck und Führung der Bürste
Zu hoher Anpressdruck verbessert das Ergebnis nicht, sondern verkürzt die Lebensdauer der Bürste. Nur die Besatzspitzen sollen leicht auf das Werkstück einwirken. Wird der Besatz flach gedrückt, arbeitet die Flanke statt der Spitze. Die Abtragsleistung sinkt, Wärme und Drahtbruch nehmen zu.
Für die Führung gelten folgende Punkte:
- Gleichmäßige Bewegung: Das Handstück wird mit konstanter Geschwindigkeit über die Fläche geführt. Verweilen an einer Stelle erzeugt Riefen und lokale Erwärmung.
- Drehrichtung zur Kante: Beim Entgraten läuft der Besatz von der Kante weg, um Ausfransen des Besatzes und ein Hängenbleiben zu vermeiden.
- Automatisierte Prozesse: Eine nachgiebige Anpressung, zum Beispiel über eine federnde oder pneumatische Achse, gleicht Bürstenverschleiß und Bauteiltoleranzen aus.
- Verschleißausgleich: Mit abnehmendem Durchmesser sinkt die Umfangsgeschwindigkeit. In Serienprozessen wird die Drehzahl nachgeführt oder die Bürste bei einem festgelegten Mindestdurchmesser gewechselt.
Auslegung der biegsamen Welle für Bürstenanwendungen
Bürste, Welle und Antrieb bilden ein System. Die Welle wird nach Lastfall, Verlegung und Schnittstellen ausgelegt.
Drehmoment und Drehzahl
Das benötigte Drehmoment hängt von Bürstendurchmesser, Besatzart und Anpressung ab. Große Topfbürsten mit gezopftem Draht verlangen deutlich mehr Drehmoment als kleine Pinselbürsten. Diese laufen dafür mit hoher Drehzahl. Beide Fälle führen zu unterschiedlichen Wellenseelen. Ein Kompromiss für alle Bürsten ist selten optimal.
Drehrichtung
Die Wellenseele ist aus Drahtlagen gewickelt und für eine Hauptdrehrichtung ausgelegt. In dieser Richtung zieht sich die äußere Lage unter Last zusammen und überträgt das Drehmoment zuverlässig. Gegen die Wicklung belastet, kann sich die Seele aufweiten. Die Drehrichtung von Antrieb und Bürste wird daher bei der Spezifikation festgelegt. Wechselnder Betrieb ist ein eigener Auslegungsfall.
Biegeradius und Verlegung
Je enger der Biegeradius, desto höher sind Reibung, Wärme und Verschleiß in der Welle, und desto geringer ist das übertragbare Drehmoment. Die Verlegung sollte möglichst große Radien, keine Knicke und keine Schlaufen aufweisen. Bei mobilen Anwendungen ist die engste Krümmung im Betrieb maßgeblich, nicht die Verlegung im Ruhezustand.
Länge
Mit der Länge steigen Verdrehung und Reibungsverluste. Die Welle wird so kurz wie möglich und so lang wie nötig gewählt. Für Rohrinnenreinigung über größere Längen sind Seelenaufbau und Führung im Schutzschlauch gesondert zu betrachten.
Anschlüsse und Schnittstellen
Antriebsseitig wird die Welle an die Motorwelle, eine Kupplung oder ein Getriebe angebunden. Abtriebsseitig sitzt ein Handstück mit Spannzange, ein Gewindeanschluss für Bürsten mit Innengewinde oder eine kundenspezifische Aufnahme. Gepresste oder geschweißte Endstücke werden passend zur Schnittstelle gefertigt. Für die Integration in Anlagen sind Befestigungspunkte des Schutzschlauchs und die Zugänglichkeit für Bürstenwechsel früh einzuplanen.
Schutzschlauch und Umgebung
Beim Bürsten entstehen Drahtpartikel, Schleifstaub und gelöste Verschmutzung, je nach Prozess auch Kühlschmierstoff. Der Schutzschlauch muss gegen diese Medien beständig sein und den Eintritt von Partikeln in die Seelenführung begrenzen.
Montage und Arbeitssicherheit
Die Bürste wird nur bei stillstehendem und gesichertem Antrieb gewechselt. Bei maschineller Anwendung muss eine Bürste mindestens 10 mm tief eingespannt und vor Drehbeginn in das passende Werkstück eingeführt sein. Das gilt besonders für Innen- und Pinselbürsten mit Schaft: Läuft ein langer Schaft frei, kann er ausschlagen.
Vor Arbeitsbeginn:
- Höchstdrehzahl der Bürste mit der Drehzahl am Abtrieb vergleichen.
- Spannzange und Schaftdurchmesser prüfen, Schaft bis zur Mindesttiefe einspannen.
- Bürste auf lose oder gebrochene Drähte und Unwucht prüfen, beschädigte Bürsten aussortieren.
- Welle und Schutzschlauch auf Knicke, Beschädigungen und sichere Befestigung prüfen.
- Probelauf ohne Werkstückkontakt in einem gesicherten Bereich durchführen.
Schutzbrille oder Gesichtsschutz sowie angemessene Schutzkleidung sind zu tragen, und die maximale Drehzahl der Bürste ist zu beachten. Lose Drähte können sich lösen und mit hoher Geschwindigkeit wegfliegen. Lose Kleidung, Handschuhe mit losen Stulpen und offene lange Haare gehören nicht in die Nähe der rotierenden Bürste. Für die Gefährdungsbeurteilung am konkreten Arbeitsplatz ist die Fachkraft für Arbeitssicherheit des Betriebs die richtige Ansprechperson.
Reinigung und Wartung nach dem Einsatz
Nach dem Bürsten befinden sich Partikel und Staub auf Handstück und Schutzschlauch. Diese werden abgewischt oder abgeblasen, bevor sie in die Spannmechanik oder die Wellenführung gelangen.
Für Maschinen mit biegsamer Welle sieht die BIAX-Produktinformation eine regelmäßige Reinigung der Welle vor. Die Wellenseele wird nach ca. 300 Betriebsstunden mit säurefreiem Fett eingefettet. In Bürstenanwendungen mit hohem Staubanfall kann eine häufigere Sichtprüfung sinnvoll sein.
Wartungspunkte im Überblick:
- Wellenseele: auf gebrochene Drähte, Verfärbungen durch Überhitzung und Verformung prüfen.
- Schutzschlauch: auf Risse, Scheuerstellen und Knickspuren prüfen.
- Endanschlüsse: auf festen Sitz, Spiel und Verschleiß der Mitnehmer prüfen.
- Handstück: Lager und Spannzange auf Laufruhe und Rundlauf prüfen.
- Bürsten: abgenutzte, ausgefranste oder unwuchtige Bürsten ersetzen, Edelstahl- und Stahlbürsten getrennt lagern.
Eine ausführliche Anleitung zu Prüfintervallen und Fehlerbildern enthält der Beitrag zur Wartung von Flexwellen für Techniker.
Unsere Sicht auf die Bürstenreinigung mit biegsamer Welle
In Bürstenanwendungen sehen wir regelmäßig dasselbe Muster: Die Bürste wird sorgfältig ausgewählt, die Welle dagegen als Zubehör betrachtet. Dabei bestimmt die biegsame Welle, ob Drehzahl und Drehmoment am Werkzeug zuverlässig ankommen.
Eine Welle für kleine Innenbürsten bei hoher Drehzahl ist eine andere Konstruktion als eine Welle für große Topfbürsten unter hoher Last. Drehrichtung, Verlegeweg, engster Biegeradius und die Schnittstellen an Motor und Werkzeug gehören deshalb von Anfang an in die Spezifikation.
Unser Ansatz ist die Auslegung am konkreten Anwendungsfall: Bürste, Antrieb, Einbauraum und Taktzeit. Daraus entstehen Standardwellen, veredelte anschlussfertige Wellen oder Sonderlösungen mit angepassten Anschlüssen. Für neue Prozesse fertigen wir Prototypen, damit die Konfiguration vor der Serie an der realen Anlage erprobt wird.
Uli
Biegsame Wellen von BIAX für Bürstenanwendungen
BIAX Flexwellen entwickelt und fertigt biegsame Wellen für Reinigungs-, Entgrat-, Schleif- und Polierprozesse. Für Bürstenanwendungen sind besonders Antriebs- und Werkzeugwellen bis 50.000 U/min relevant, ergänzt durch veredelte, anschlussfertige Wellen und Wellenseelen als Meterware. Für besondere Einbausituationen, Schnittstellen oder kleine Chargen stehen Sonderlösungen und Prototypen zur Verfügung, inklusive technischer Beratung und Engineering. Einen Überblick über das Sortiment bietet die Seite Produkte und Komplettlösungen.
Häufige Fragen
Welche Drehzahl ist für eine Bürste an der biegsamen Welle richtig?
Die Drehzahl ergibt sich aus der angestrebten Umfangsgeschwindigkeit und dem Bürstendurchmesser nach n = v · 60 / (π · d). Für gewellte Stahldrahtbürsten werden Richtwerte um 30–35 m/s genannt. Die auf der Bürste angegebene Höchstdrehzahl darf in keinem Fall überschritten werden.
Kann jede biegsame Welle in beide Richtungen drehen?
Nein. Die Wellenseele ist für eine Hauptdrehrichtung gewickelt, in der sie das Drehmoment zuverlässig überträgt. Die Drehrichtung von Antrieb und Bürste wird deshalb bei der Spezifikation festgelegt.
Welche Bürste eignet sich für Edelstahl?
Für Edelstahl werden Bürsten mit rostfreiem Besatz verwendet, damit keine Partikel aus unlegiertem Stahl auf die Oberfläche gelangen. Für schonendes Finish eignen sich Nylonbürsten mit Schleifkorn. Bürsten für Stahl und Edelstahl werden getrennt eingesetzt und gelagert.
Wie oft muss die biegsame Welle gewartet werden?
Welle und Schutzschlauch werden regelmäßig gereinigt und geprüft. Für Maschinen mit biegsamer Welle wird ein Einfetten der Wellenseele mit säurefreiem Fett nach ca. 300 Betriebsstunden angegeben. Bei hohem Staubanfall sind kürzere Sichtprüfintervalle sinnvoll.
Wie läuft eine technische Anfrage für eine Bürstenanwendung ab?
Für die Auslegung werden Bürstentyp und Durchmesser, erforderliche Drehzahl, Drehrichtung, Antrieb, Verlegeweg mit engstem Biegeradius, Länge und Anschlussschnittstellen benötigt. Auf dieser Grundlage erfolgt die Empfehlung für eine Standardwelle oder eine kundenspezifische Lösung. Anfragen sind über die Kontaktmöglichkeiten auf biax-flexwellen.de möglich.
Quellen
Figge: Hauptkatalog, Technische Drahtbürsten für biegsame Wellen Lessmann: Bürsten-Know-how 2024 Precision Pro: Industriebürsten im Überblick Eisenwolff: Schnittgeschwindigkeiten und Anwendungshinweise TIB Technische Industriebürsten BIAX: Maschinen mit biegsamer Welle