Biegsame Welle aus Edelstahl: Einsatz, Auslegung und Einbau
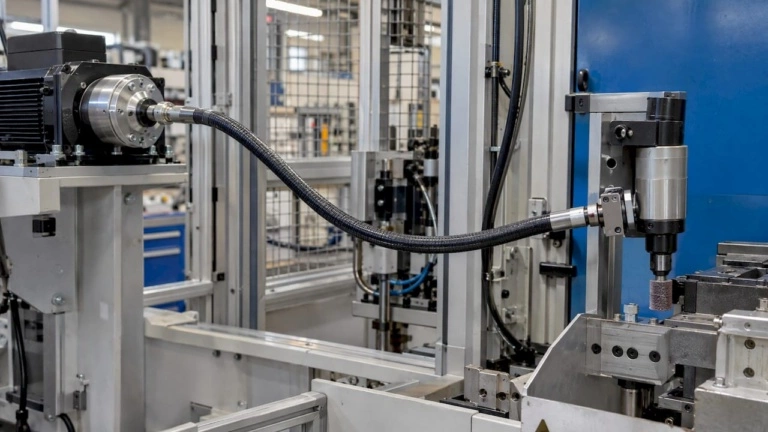
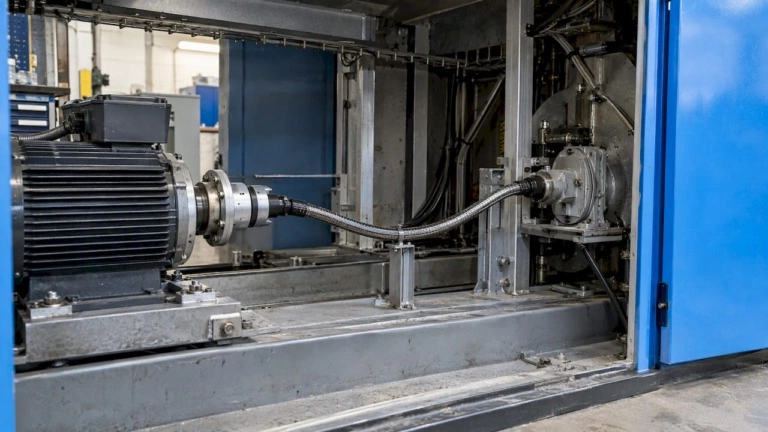
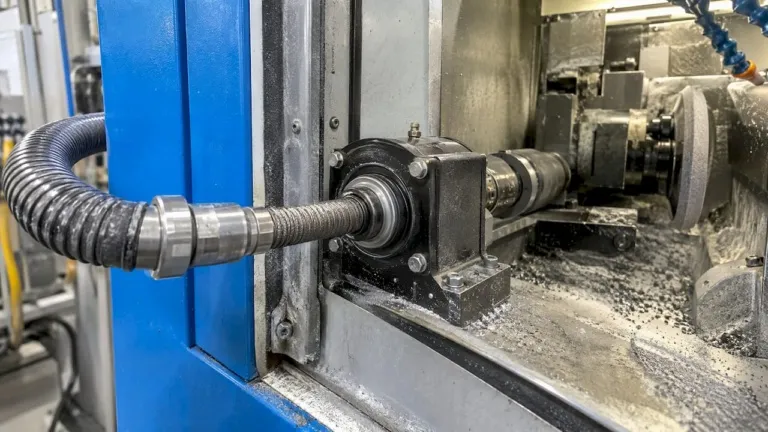
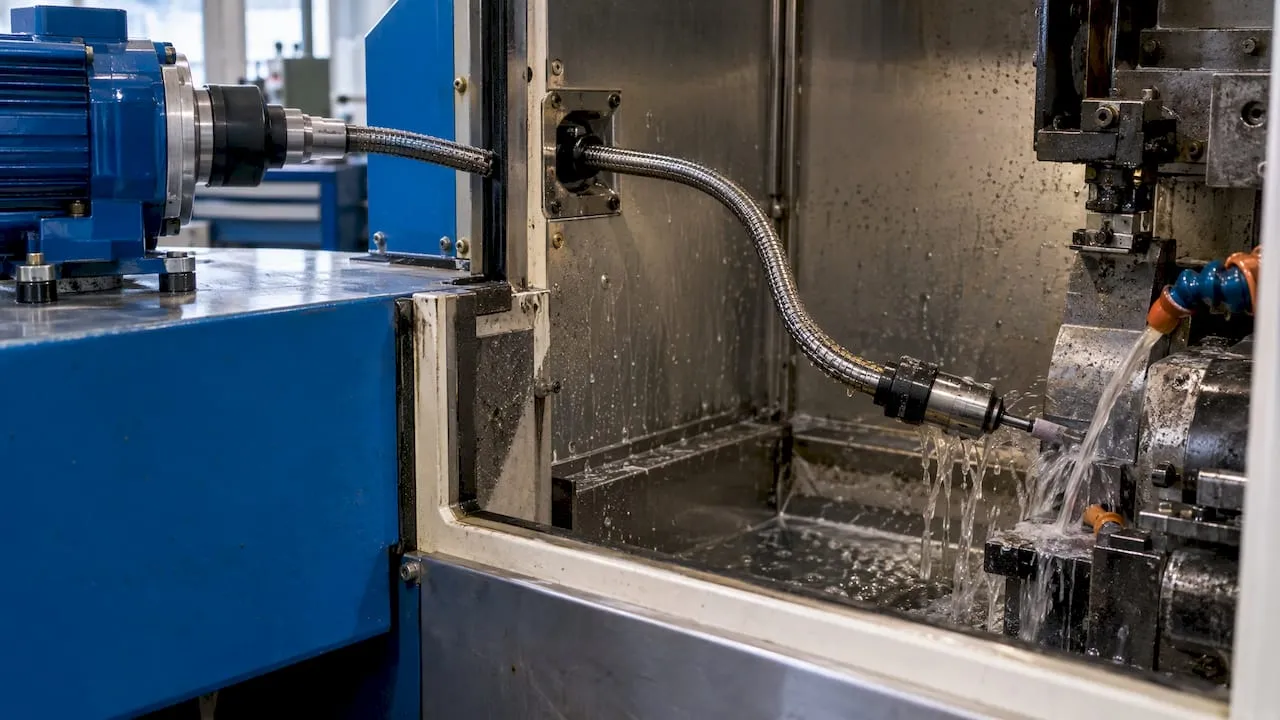
9 November 2026Eine biegsame Welle aus Edelstahl wird dort eingesetzt, wo Drehmoment und Drehbewegung über einen gekrümmten oder beengten Weg zu übertragen sind und die Umgebung zusätzlich Feuchtigkeit, Kühlschmierstoff, Reinigungsmedien oder erhöhte Temperaturen mit sich bringt. Typische Fälle sind Entgrat-, Schleif- und Polierprozesse, Reinigungsanlagen sowie Antriebsstrecken in Sondermaschinen ohne fluchtende Achsen. Über die Eignung entscheidet nicht der Werkstoff allein, sondern das Zusammenspiel aus Wellenseele, Endstücken, Schutzschlauch, Drehrichtung und Biegeradius, abgestimmt auf Antrieb und Abtrieb.
Kurz gesagt
- Eine biegsame Welle besteht aus einer mehrlagig gewickelten Wellenseele, Endstücken und meist einem Schutzschlauch. Edelstahl kann Seele, Endstücke oder Anbauteile betreffen.
- Edelstahl ist sinnvoll bei korrosiver Umgebung, wässrigen Medien, Reinigungszyklen, erhöhter Temperatur oder Anforderungen an geringe Magnetisierbarkeit.
- Die Auswahl richtet sich nach Drehmoment, Drehzahl, minimalem Biegeradius, Drehrichtung, Länge und Verlegung.
- Werkstoffeigenschaften wie Kaltverfestigung und geringe Wärmeleitfähigkeit beeinflussen Fertigung der Endstücke, Wärmehaushalt und Schmierung.
- Für eine belastbare Auslegung werden Lastdaten, Einbausituation und Umgebungsbedingungen gemeinsam betrachtet.
Inhaltsverzeichnis
- Aufbau und Funktionsprinzip
- Industrielle Einsatzfelder
- Edelstahl als Werkstoff: Eigenschaften für die Auslegung
- Technische Kennwerte für die Auswahl
- Anschlüsse und Endstücke
- Einbau, Schmierung und Wartung
- Ausführungen aus dem BIAX-Programm
- Einschätzung aus der Praxis
- Angaben für eine technische Anfrage
- Häufige Fragen
- Quellen
Aufbau und Funktionsprinzip
Die biegsame Welle überträgt eine Drehbewegung zwischen zwei Punkten, die nicht auf einer gemeinsamen Achse liegen. Kern des Bauteils ist die Wellenseele: ein zentraler Kerndraht, auf den mehrere Lagen Federdraht schraubenförmig gewickelt sind. Die Wickelrichtung wechselt von Lage zu Lage. Dieser Aufbau verbindet hohe Biegeflexibilität mit ausreichender Torsionssteifigkeit.
Bevorzugte Drehrichtung
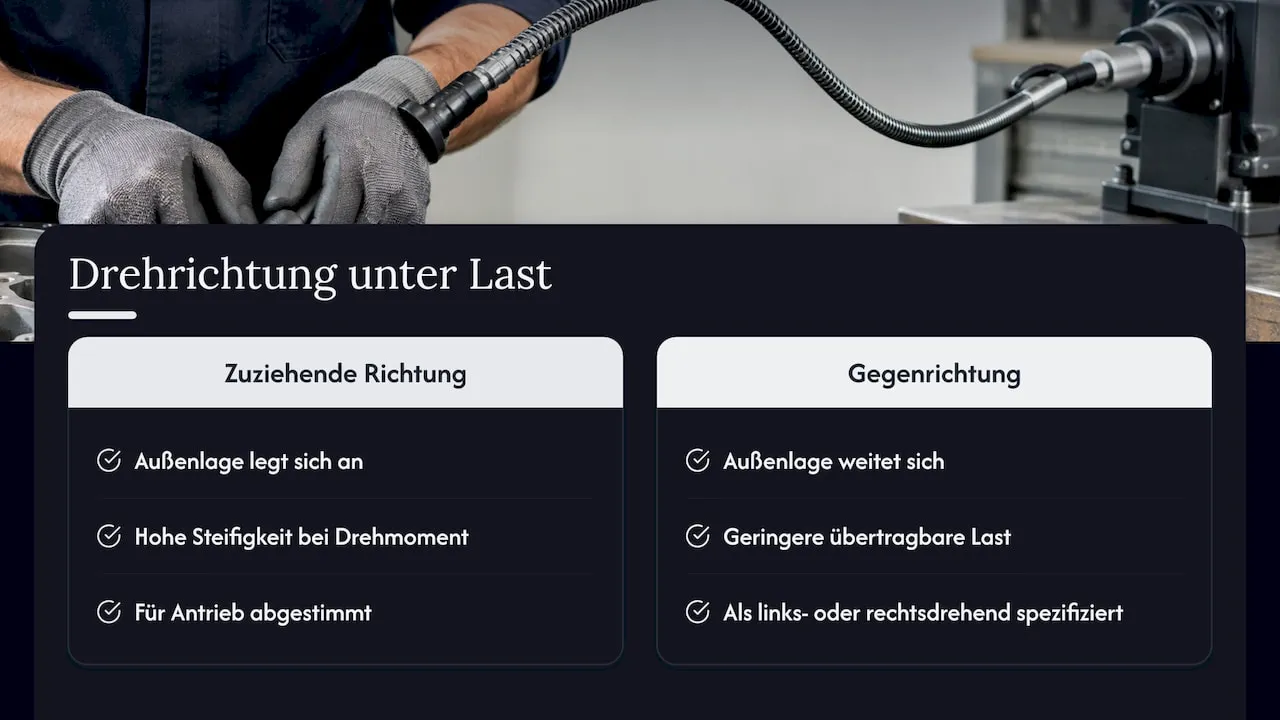
Unter Last verhalten sich die Lagen unterschiedlich. Dreht die Welle in der Richtung, in der sich die äußere Lage zuzieht, legt sich diese auf die darunterliegenden Lagen an. Die Seele wirkt als geschlossener Verbund und überträgt das Drehmoment mit hoher Steifigkeit. In der Gegenrichtung neigt die äußere Lage dazu, sich aufzuweiten. Die übertragbare Last ist dann geringer. Für Antriebswellen mit einer Hauptdrehrichtung wird die Wickelrichtung der äußeren Lage deshalb auf die Drehrichtung des Antriebs abgestimmt. Die Ausführung wird entsprechend als rechts- oder linksdrehend spezifiziert.
Antriebswelle und Betätigungswelle
- Antriebswelle: kontinuierliche Rotation, Leistungsübertragung, oft hohe Drehzahlen, zum Beispiel für Schleif- und Polierwerkzeuge.
- Betätigungswelle: Stell- und Verstellbewegungen bei geringer Drehzahl, häufig in beiden Drehrichtungen. Hier stehen Torsionssteifigkeit und geringer Verdrehwinkel im Vordergrund, damit eine Eingabe am Antrieb ohne nennenswertes Spiel am Abtrieb ankommt.
Schutzschlauch und Endstücke
Der Schutzschlauch führt die rotierende Seele, schützt sie vor Verschmutzung und mechanischer Beschädigung, nimmt Schmierstoff auf und deckt die rotierenden Teile gegenüber der Umgebung ab. Die Endstücke stellen die Verbindung zu Motor, Getriebe, Werkzeug oder Stellglied her. Sie werden auf die Seele gepresst, geschweißt oder gelötet.
Wo Edelstahl zum Einsatz kommt
„Edelstahl-Flexwelle“ beschreibt in der Praxis unterschiedliche Ausführungen. Edelstahl kann den Draht der Wellenseele betreffen, die Endstücke, Hülsen und Kupplungsteile oder Komponenten des Schutzschlauchs. Welche Bauteile rostfrei ausgeführt werden, hängt davon ab, wo das Medium angreift: Bei einer Welle, deren Seele vollständig im geschlossenen Schlauch läuft, sind oft die freiliegenden Endstücke und Anschlussteile der kritische Bereich. Läuft die Seele offen oder kommt sie mit Reinigungsmedien in Kontakt, wird der Werkstoff der Seele selbst zum Auslegungsthema.
Industrielle Einsatzfelder
Die Einsatzfelder der biegsamen Welle aus Edelstahl ergeben sich aus der Kombination von schwer zugänglichem Kraftweg und anspruchsvoller Umgebung. Einen breiteren Überblick über Einsatzbereiche biegsamer Wellen in der Industrie gibt ein eigener Beitrag.
Entgraten, Schleifen und Polieren
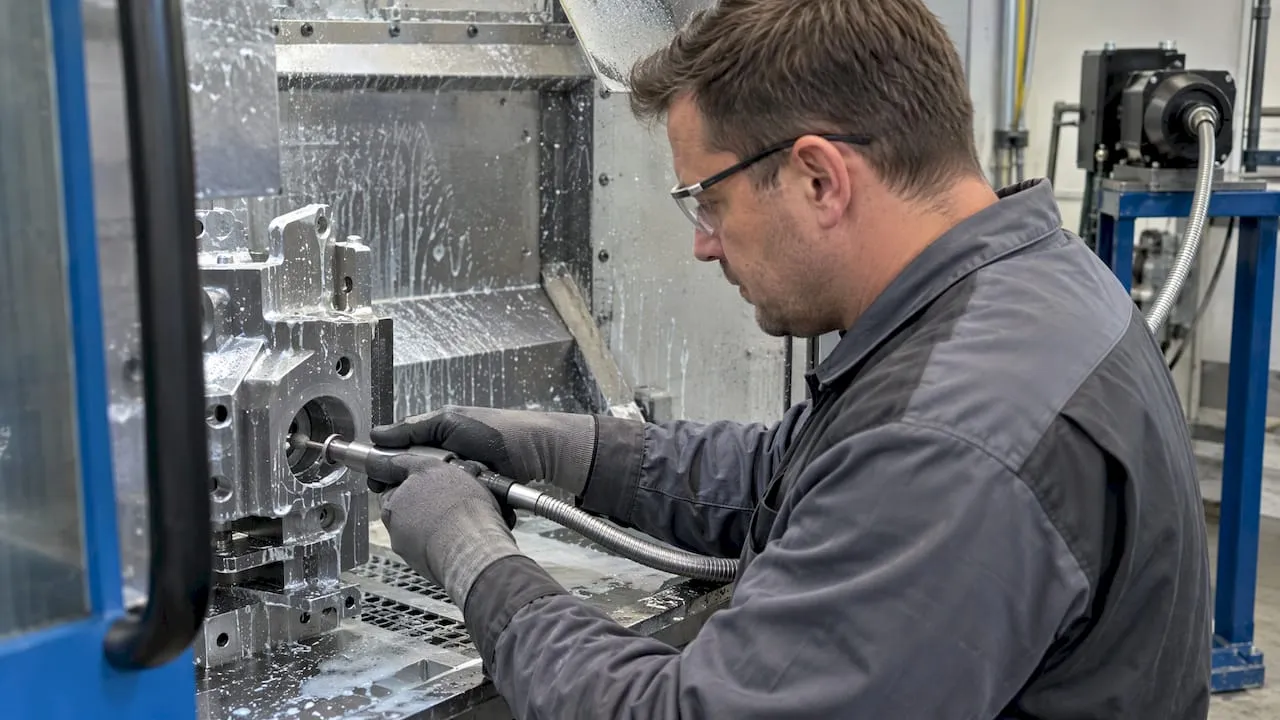
In Bearbeitungszellen mit wasserbasiertem Kühlschmierstoff oder in Nassschleifprozessen sind Welle und Anschlussteile dauerhaft Feuchtigkeit ausgesetzt. Die biegsame Welle trennt den Antriebsmotor räumlich vom Werkzeug: Der Motor bleibt außerhalb des Arbeitsraums, am Abtrieb sitzt nur ein kompaktes Handstück oder eine Werkzeugaufnahme. Typische Arbeitsgänge sind das Entgraten von Bohrungsverschneidungen, das Verrunden von Kanten und das Polieren von Innenkonturen.
Werkzeug- und Formenbau
Beim Polieren von Kavitäten und Freiformflächen ist ein leichtes, schlankes Handstück am Ende der Welle entscheidend für die Führung des Werkzeugs. Der Antrieb steht entfernt. Polierpasten, Reinigungsmittel und häufiges Reinigen der Arbeitsumgebung sprechen für korrosionsbeständige Anschlussteile.
Reinigungsprozesse
Bürsten- und Reinigungswerkzeuge für Rohre, Bohrungen und Behälter arbeiten oft in wässrigen Medien. Hier trägt die biegsame Welle das Werkzeug in den Bauteilinnenraum. Die Werkstoffauswahl richtet sich nach dem eingesetzten Reinigungsmedium und der Häufigkeit der Nassphasen.
Luftfahrt und Wartung in engen Bauräumen
In der Luftfahrt und in der Instandhaltung großer Anlagen müssen Bearbeitungs- und Wartungsaufgaben häufig an Stellen ausgeführt werden, die nur über enge, gekrümmte Zugänge erreichbar sind. Die biegsame Welle führt die Drehbewegung um Strukturen herum zum Arbeitspunkt. Hinweise zur Auswahl für solche Situationen enthält der Beitrag zu biegsamen Wellen für schwer zugängliche Bereiche.
Sondermaschinen- und Anlagenbau
Im Sondermaschinenbau ersetzt die biegsame Welle Winkelgetriebe, Kardanwellen oder Zahnriementriebe dort, wo Achsen versetzt liegen, Bauteile sich relativ zueinander bewegen oder der Bauraum keine starre Verbindung zulässt. Beispiele sind Verstellantriebe in Feuchtbereichen, Antriebe von Nebenaggregaten und manuelle Verstellungen über einen entfernten Bedienpunkt.
Nichtmagnetische und warme Umgebungen
Für den titanstabilisierten Werkstoff 1.4541 nennt das Werkstoffdatenblatt der Swiss Steel Group eine relative Permeabilität von μr ≤ 1,3 sowie eine Eignung für den Einsatz bis 850 °C. Das ist relevant in der Nähe von Sensorik oder in warmen Bereichen einer Anlage. Die Temperaturgrenze des Werkstoffs ist dabei nicht die Temperaturgrenze der kompletten Welle: Schmierstoff, Schlauchwerkstoff und Verbindungstechnik der Endstücke setzen eigene Grenzen.
Edelstahl als Werkstoff: Eigenschaften für die Auslegung
Für biegsame Wellen und ihre Anschlussteile kommen vor allem austenitische Chrom-Nickel-Stähle in Betracht. Nach dem Handbook of Stainless Steel von Outokumpu sind die austenitischen 18-8-Typen wie 1.4301/1.4307 die meistverwendeten Edelstahlgüten, mit mehr als 50 % der weltweiten Edelstahlproduktion. Es folgen die ferritischen Chromstähle und die molybdänlegierten Güten 1.4401/1.4404.
| Werkstoff | Kurzname / AISI | Kennzeichnende Eigenschaften | Bedeutung für die biegsame Welle |
|---|---|---|---|
| 1.4301 | X5CrNi18-10 / 304 | Gute Korrosionsbeständigkeit, gut kalt umformbar, nicht leicht zerspanbar | Verbreitete Güte für Hülsen und Anschlussteile; Wärmeeinbringung beim Fügen beachten |
| 1.4541 | X6CrNiTi18-10 / 321 | Titanstabilisiert, Einsatz bis 850 °C, μr ≤ 1,3, Dichte 7,9 kg/dm³, Wärmeleitfähigkeit 15 W/m·K bei 20 °C | Für warme Einsatzorte und geschweißte Verbindungen in Betracht zu ziehen |
| 1.4401 / 1.4404 | Cr-Ni-Mo-Stähle / 316 / 316L | Molybdänlegierte Austenite | Auswahl, wenn das Medium höhere Anforderungen an die Korrosionsbeständigkeit stellt |
Kaltverfestigung und Fertigung der Endstücke
Austenitische Edelstähle verfestigen bei Kaltumformung deutlich stärker als unlegierte Stähle. Das Datenblatt REMANIT-4541 von thyssenkrupp Materials beschreibt für 1.4541 sehr gute Kaltumformbarkeit, aber entsprechend höhere Umformkräfte. Die spanende Bearbeitung erfordert wegen Kaltverfestigung und schlechter Wärmeleitfähigkeit hochwertigen Schnellarbeitsstahl mit guter Kühlung oder besser Hartmetallwerkzeuge. Der Werkstoff gilt als bedingt polierfähig. Für die Praxis heißt das: Pressverbindungen zwischen Seele und Endstück werden mit Werkzeugen und Presskräften ausgelegt, die auf den Werkstoff abgestimmt sind. Gedrehte Endstücke mit engen Passungen für Kupplungen oder Spannzangen benötigen einen darauf ausgelegten Fertigungsprozess.
Wärmeleitfähigkeit und Wärmehaushalt
Mit 15 W/m·K bei 20 °C leitet 1.4541 Wärme deutlich schlechter als unlegierter Stahl. Reibungswärme zwischen Seele und Schlauch, insbesondere bei hohen Drehzahlen und engen Biegeradien, wird damit langsamer über das Metall abgeführt. Schmierung, Schlauchinnendurchmesser und Verlegung gewinnen dadurch an Bedeutung.
Fügen und interkristalline Korrosion
Bei 1.4301 können sich nach Angaben von SW Stahl zwischen 500 °C und 900 °C Chromkarbide an den Korngrenzen ausscheiden. Das kann die Beständigkeit gegen interkristalline Korrosion stark herabsetzen; ein Lösungsglühen ist dann erforderlich. Für geschweißte oder hartgelötete Endstücke an Wellen, die später korrosiver Umgebung ausgesetzt sind, ist deshalb die Kombination aus Fügeverfahren und Werkstoff zu prüfen. Titanstabilisierte Güten wie 1.4541 sind für solche Fälle eine naheliegende Option.
Technische Kennwerte für die Auswahl
Die Auswahl einer biegsamen Welle beginnt bei den Lastdaten und der Einbausituation. Der Werkstoff ist ein zusätzlicher Parameter, kein Ersatz für die mechanische Auslegung. Vertiefende Grundlagen bieten die Beiträge zu technischen Anforderungen an biegsame Wellen und zur Drehmomentübertragung im Maschinenbau.
| Kennwert | Zu klärende Frage | Einfluss auf die Auslegung |
|---|---|---|
| Drehmoment | Nenn-, Spitzen- und Anlaufmoment am Abtrieb? | Durchmesser und Lagenaufbau der Seele |
| Drehzahl | Betriebsdrehzahl und Drehzahlbereich? | Seelenaufbau, Schlauch, Schmierung, Wärmeentwicklung |
| Biegeradius | Kleinster Radius im Betrieb, statisch oder bewegt? | Übertragbares Moment, Erwärmung, Verschleiß |
| Drehrichtung | Eine Richtung oder wechselnd? | Wickelrichtung der äußeren Lage, Wahl zwischen Antriebs- und Betätigungswelle |
| Verdrehwinkel | Wie viel Torsion ist am Abtrieb zulässig? | Torsionssteifigkeit, Seelendurchmesser, Länge |
| Länge und Verlegung | Gesamtlänge, Anzahl und Lage der Krümmungen? | Reibung, Wirkungsgrad, Befestigungspunkte |
| Umgebung | Medium, Temperatur, Reinigungszyklen, Magnetismus? | Werkstoff von Seele, Endstücken und Schlauch |
Drehmoment und Drehzahl
Das Drehmoment bestimmt den Seelendurchmesser und den Lagenaufbau. Maßgeblich sind nicht nur das Nennmoment, sondern auch Spitzen beim Anlauf, beim Blockieren des Werkzeugs oder bei Lastwechseln. Bei hohen Drehzahlen, etwa bei Werkzeugwellen für Schleif- und Polierstifte, rücken Laufruhe, Rundlauf und Wärmeentwicklung in den Vordergrund. BIAX Antriebs- und Werkzeugwellen sind für Drehzahlen bis 50.000 U/min ausgelegt.
Biegeradius
Der minimale Biegeradius ist ein zentraler Kennwert. Je enger die Krümmung, desto höher die Biegewechselbeanspruchung der Drähte, desto höher die Reibung im Schlauch und desto geringer das übertragbare Moment. Zu unterscheiden ist zwischen einer statischen Verlegung, bei der die Welle einmal in Form gebracht und fixiert wird, und einer bewegten Verlegung, etwa bei handgeführten Werkzeugen. Die zulässigen Radien ergeben sich aus der jeweiligen Ausführung und sind mit der Auslegung abzustimmen.
Drehrichtung und Verdrehwinkel
Für Antriebe mit einer Drehrichtung wird die Seele auf diese Richtung gewickelt. Wechselnde Drehrichtungen und präzise Stellbewegungen sind die Domäne der Betätigungswelle, deren Aufbau auf Torsionssteifigkeit in beiden Richtungen ausgelegt ist.
Anschlüsse und Endstücke
Die Endstücke sind die Schnittstelle zur Maschine. Sie müssen geometrisch und mechanisch zu Antrieb und Abtrieb passen und dieselbe Umgebungsbeständigkeit aufweisen wie die übrige Welle.
Antriebsseite
- Zylindrischer Zapfen für Kupplungen oder Spannzangen am Motor
- Vierkant- oder Mehrkantprofil als formschlüssige Steckverbindung
- Innen- oder Außengewinde
- Bohrung mit Passfedernut oder Querbohrung für Stiftverbindungen
Abtriebsseite
- Spannzange oder Werkzeugaufnahme für Schleif-, Polier- und Entgratwerkzeuge
- Handstück mit Lagerung für handgeführte Anwendungen
- Anschluss an Getriebe, Spindel, Pumpe oder Stellglied
Schlauch- und Gehäuseanschlüsse
Neben der rotierenden Seele braucht auch der Schutzschlauch definierte Anschlüsse: Überwurfmuttern, Flansche oder Klemmhülsen, mit denen der Schlauch am Motorgehäuse und am Handstück fixiert wird. Bei Edelstahlausführungen sollten diese Teile werkstoffseitig zur übrigen Welle passen, damit kein ungeschützter Werkstoff im Medienbereich verbleibt.
Bei der Verbindung zwischen Seele und Endstück stehen Pressen, Schweißen und Löten zur Wahl. Die Entscheidung hängt von Drehmoment, Werkstoffpaarung, Temperatur und Korrosionsbelastung ab. Der Abschnitt zu Fügen und interkristalliner Korrosion zeigt, warum bei Edelstahl das Fügeverfahren Teil der Werkstoffentscheidung ist.
Einbau, Schmierung und Wartung
Lebensdauer und Laufverhalten einer biegsamen Welle hängen stark vom Einbau ab. Folgende Punkte gelten für Edelstahlausführungen ebenso wie für andere Werkstoffe:
- Verlegung planen: Krümmungen großzügig führen, Knicke vermeiden, den minimalen Biegeradius an keiner Stelle unterschreiten.
- Gerade Abschnitte an den Enden vorsehen: Direkt am Antrieb und am Abtrieb sollte die Welle möglichst gerade aus den Anschlüssen austreten, um Biegebelastung an den Endstücken zu vermeiden.
- Schlauch fixieren: Bei statischer Verlegung den Schutzschlauch in festen Abständen befestigen, damit sich der Verlauf unter Last nicht verändert.
- Drehrichtung prüfen: Vor Inbetriebnahme sicherstellen, dass die Drehrichtung des Antriebs mit der Auslegungsrichtung der Welle übereinstimmt.
- Längenänderung berücksichtigen: Unter Torsion und Biegung verändert sich die wirksame Länge der Seele geringfügig. Die Anschlüsse müssen axiales Spiel zulassen, damit die Seele nicht verspannt.
- Schmierung nach Herstellerangabe: Schmierstoff, Menge und Intervall richten sich nach der Ausführung. In Feucht- und Reinigungsbereichen muss der Schmierstoff mit den eingesetzten Medien verträglich sein.
- Rotierende Teile abdecken: Freiliegende rotierende Teile gemäß der Risikobeurteilung der Maschine schützen.
Inspektion im Betrieb
Bei regelmäßigen Prüfungen stehen folgende Merkmale im Vordergrund:
- Ungewöhnliche Geräusche oder Vibrationen
- Erhöhte Erwärmung des Schlauchs
- Beschädigungen, Quetschungen oder Undichtigkeiten am Schutzschlauch
- Spiel oder Verfärbungen an den Endstücken
- Korrosionsspuren an Anschlussteilen, die auf eine unpassende Werkstoffwahl für das Medium hinweisen
Solche Befunde sind Anlass, die Welle zu tauschen oder die Auslegung zu überprüfen. Tritt ein Befund wiederholt auf, sind Verlegung, Biegeradius und Schmierung als mögliche Ursachen zu prüfen.
Ausführungen aus dem BIAX-Programm
BIAX Flexwellen entwickelt und fertigt biegsame Wellen für industrielle Bearbeitungs-, Entgrat-, Schleif-, Polier-, Reinigungs- und Wartungsprozesse. Das Programm umfasst:
- Biegsame Wellen als Meterware für die eigene Weiterverarbeitung
- Veredelte biegsame Wellen, anschlussfertig mit Endstücken
- Betätigungswellen für Stell- und Verstellaufgaben
- Antriebs- und Werkzeugwellen bis 50.000 U/min
- Sonderlösungen und Prototypen für spezifische Drehmoment-, Drehzahl- und Schnittstellenanforderungen
- Maschinenelemente
Technische Beratung, Engineering und Prototypenbau gehören zum Leistungsumfang. Konstruktionsbeispiele zeigt die Seite Biegewellen: Beispiele und Konstruktionen.
Einschätzung aus der Praxis
Bei Anfragen zu Edelstahl steht für uns zuerst die Frage, wo genau das Medium auf die Welle trifft. Daraus ergibt sich, ob die Seele, die Endstücke oder die Schlauchanschlüsse rostfrei ausgeführt werden müssen.
Ebenso wichtig sind die mechanischen Daten. Drehmoment, Drehzahl, Biegeradius und Drehrichtung bestimmen den Aufbau der Seele. Erst wenn diese Werte und die Umgebungsbedingungen gemeinsam vorliegen, lässt sich eine Ausführung festlegen, die im Prozess zuverlässig läuft.
Unsere Erfahrung aus jahrzehntelanger Fertigung biegsamer Wellen zeigt: Viele Anforderungen lassen sich mit Standardkomponenten abdecken. Wo Bauraum, Schnittstelle oder Umgebung davon abweichen, entwickeln wir kundenspezifische Konfigurationen und fertigen Prototypen für die Erprobung in der Anlage.
Uli
Angaben für eine technische Anfrage
Eine Anfrage lässt sich schnell und präzise bearbeiten, wenn folgende Angaben vorliegen:
- Anwendung und Arbeitsgang, zum Beispiel Entgraten, Polieren, Reinigen, Verstellen
- Antrieb: Motortyp, Drehzahl, Drehrichtung, Anschlussgeometrie
- Abtrieb: Werkzeug oder Aggregat, Anschlussgeometrie, erforderliches Drehmoment
- Länge der Welle und Skizze der Verlegung mit kleinstem Biegeradius
- Statische oder bewegte Verlegung
- Umgebung: Medien, Temperatur, Reinigungsverfahren, Anforderungen an Magnetismus
- Stückzahl und Zeitrahmen, Prototyp oder Serie
Für die Auslegung kundenspezifischer Lösungen gibt der Leitfaden zu kundenspezifischen Antriebslösungen weitere Hinweise.
Häufige Fragen
Ist eine biegsame Welle aus Edelstahl immer vollständig aus Edelstahl gefertigt?
Nein. Der Begriff wird für unterschiedliche Ausführungen verwendet. Edelstahl kann die Wellenseele, die Endstücke, Kupplungsteile oder Schlauchanschlüsse betreffen. Welche Bauteile rostfrei ausgeführt werden, richtet sich danach, wo Medien oder Feuchtigkeit angreifen.
Welche Edelstahlgüte eignet sich für Endstücke?
Häufig kommen austenitische Chrom-Nickel-Stähle wie 1.4301 in Betracht. Für warme Einsatzorte oder geschweißte Verbindungen ist der titanstabilisierte Werkstoff 1.4541 eine Option, bei höheren Korrosionsanforderungen molybdänlegierte Güten wie 1.4404. Die Wahl hängt vom Medium, von der Temperatur und vom Fügeverfahren ab.
Warum ist die Drehrichtung bei einer Antriebswelle so wichtig?
Die Wellenseele überträgt das höchste Moment in der Richtung, in der sich die äußere Drahtlage zuzieht. In der Gegenrichtung ist die übertragbare Last geringer. Antriebswellen werden deshalb auf die Drehrichtung des Antriebs ausgelegt.
Kann eine biegsame Welle aus Edelstahl bei hohen Drehzahlen eingesetzt werden?
Ja. Entscheidend sind Seelenaufbau, Schlauch, Schmierung und Verlegung. Die geringe Wärmeleitfähigkeit austenitischer Edelstähle macht eine sorgfältige Abstimmung von Biegeradius und Schmierung bei hohen Drehzahlen besonders wichtig.
Quellen
- Swiss Steel Group: Datenblatt 1.4541
- Outokumpu: Handbook of Stainless Steel
- thyssenkrupp Materials: Datenblatt REMANIT-4541
- SW Stahl: Werkstoffe
Für technische Anfragen zu biegsamen Wellen steht der Kontakt über die Website von BIAX Flexwellen zur Verfügung.