Rundlauf verbessern bei der Flexwelle: Praxisleitfaden
21 September 2026Prüfen und zentrieren Sie zuerst die Anschlüsse, bevor Sie irgendetwas anderes an der biegsamen Welle verändern. Die meisten Rundlauffehler entstehen durch exzentrische Kupplungen oder verschmutzte Lagerstellen, nicht durch die Welle selbst. Messen Sie den Rundlauf per TIR an einer Messuhr, dokumentieren Sie den Wert, und ziehen Sie bei anhaltenden Abweichungen die technische Beratung von Biax-flexwellen hinzu. Erst danach folgen Ursachenanalyse und Wartungsroutine.
Kurz gesagt:
- Eine exzentrische Kupplung oder verschmutzte Lagerstellen sind die häufigsten Ursachen für Rundlauffehler, nicht die Welle selbst.
- Das Messen des Rundlaufs erfolgt mit einer Messuhr anhand des TIR-Werts, wobei ab 10.000 U/min die dynamische Unwucht im Fokus steht.
- Die Konzentrizität der Anschlüsse und der Lagerzustand beeinflussen maßgeblich die Prozessstabilität und sollten vor der Montage geprüft werden.
- Bei Drehzahlen über 10.000 U/min ist eine gezielte Wuchtung notwendig, um den sich verstärkenden Fliehkraftwirkungen entgegenzuwirken.
- Biax-flexwellen bietet spezifische Produktlösungen sowie technische Beratung bei komplexen Rundlaufproblemen an.
Inhaltsverzeichnis
- Schnell-Checkliste: Sofortmaßnahmen zur Reduktion von Rundlauf
- Wie misst man Rundlauf an biegsamen Wellen zuverlässig?
- Mechanische Ursachen und gezielte Korrekturen
- Wie beeinflussen Unwucht und Drehzahl den Rundlauf?
- Konstruktive Spezifikation: Worauf Sie bei der Auswahl achten sollten
- Wartung, Prüfintervalle und Prozess-QA für den Serienbetrieb
- Autorensicht: Praxis-Tipp aus Engineering und Kundensupport
- Wie Biax-flexwellen bei Rundlaufproblemen unterstützt
- Quellen
- FAQ
Schnell-Checkliste: Sofortmaßnahmen zur Reduktion von Rundlauf
Die Reihenfolge der Prüfschritte entscheidet, wie schnell Sie eine Abweichung eingrenzen. Arbeiten Sie strukturiert, nicht wahllos an mehreren Stellen gleichzeitig.
- Anschlüsse zentrieren. Prüfen Sie Spannfutter und Kupplung auf konzentrischen Sitz, bevor Sie die Welle überhaupt in Betrieb nehmen.
- Lagerstellen reinigen. Rückstände in Loslager oder Festlager verursachen einen taumelnden Lauf, der sich erst bei Drehzahl zeigt.
- Biegeradius kontrollieren. Ein zu enger Radius am Wellenverlauf erzeugt punktuelle Vorspannung und damit Rundlauffehler an der Werkzeugaufnahme.
- Werkzeug und Spannfutter checken. Ein verschlissener Futterkegel oder ein exzentrisch eingesetztes Werkzeug addiert sich zum Wellenfehler.
- Bei Bedarf temporär wuchten. Wenn die Abweichung drehzahlabhängig zunimmt, liegt eine dynamische Unwucht vor, kein statischer Montagefehler.
Kontrollpunkte pro Schritt: Sichtprüfung auf Grate und Schmutz, Passsitz mit Fühlerlehre, Anzugsmoment nach Herstellerangabe. Ein Minimalprotokoll reicht für die Werkstattpraxis: Messwert in Mikrometer, Prüfstand oder Messuhrtyp, Datum, verantwortliche Person.
Profi-Tipp: Messen Sie immer zuerst an der Anschlussseite und erst danach am Werkzeugende. So erkennen Sie sofort, ob der Fehler aus der Welle selbst oder aus der Aufnahme stammt.
Wie misst man Rundlauf an biegsamen Wellen zuverlässig?
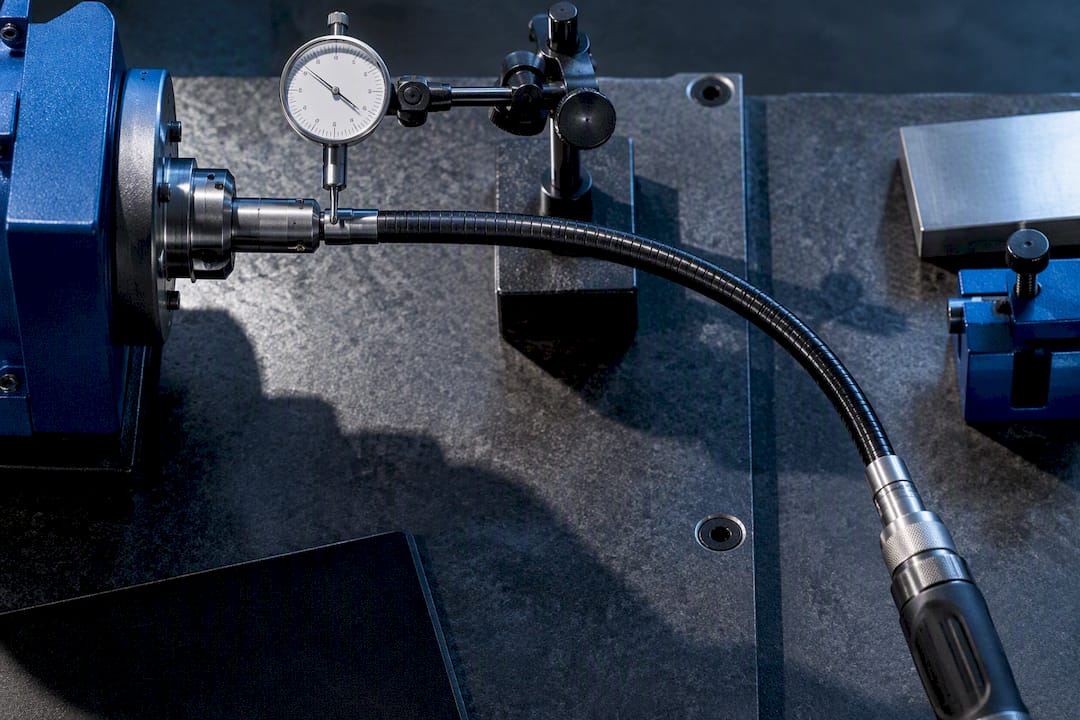
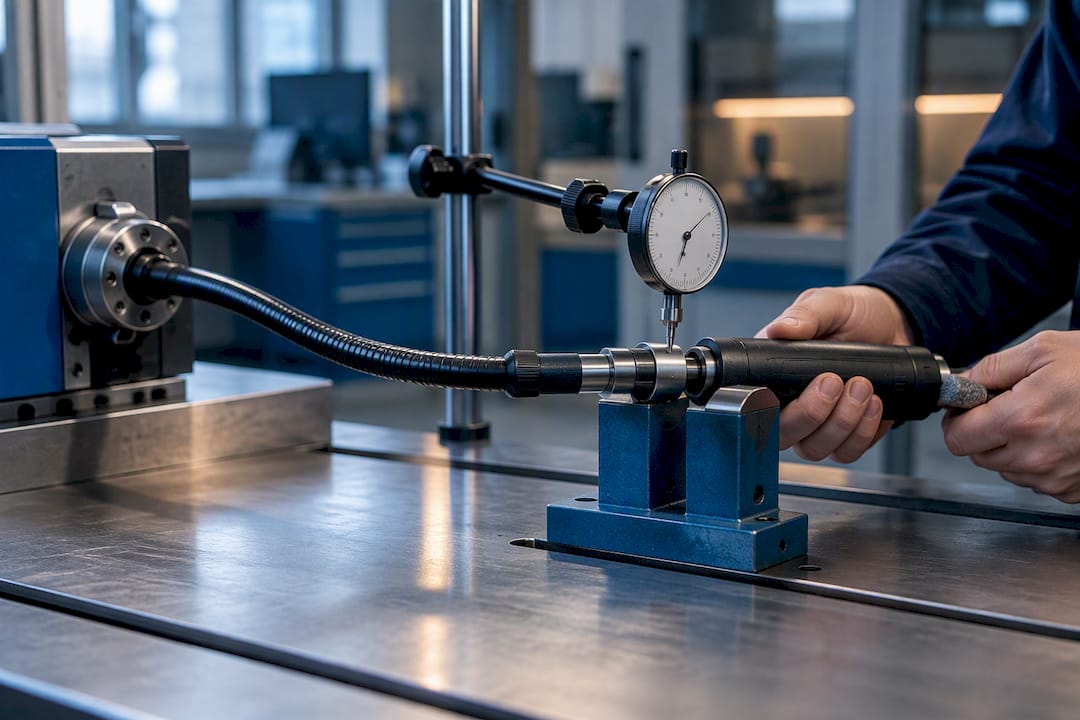
Der Rundlauffehler wird als TIR (Total Indicator Reading) erfasst: Eine Messuhr liegt am rotierenden Werkzeug oder an der Wellenspitze an, während die Welle eine volle Umdrehung durchläuft. Die Differenz zwischen höchstem und niedrigstem Ausschlag ist der Rundlauffehler. Diese Methode ist Standard im Werkzeugbau und wird auch im Cncrechner so beschrieben.
Ein sauberer Prüfaufbau braucht:
- Ein Referenzspannfutter mit bekanntem, geringem Eigenrundlauf.
- Prismen oder einen V-Block zur Lagerung des Prüflings, wenn keine Referenzspindel verfügbar ist.
- Einen stabilen Messständer, der Vibrationen von der Werkbank entkoppelt.
- Eine definierte Prüfgeschwindigkeit, meist Handdrehung bei niedriger Last, für die statische TIR-Messung.
Ab etwa 10.000 U/min wird der dynamische Rundlauf entscheidend, weil sich Unwucht und Biegefehler überlagern. In diesem Bereich fordert die DIN 69888 für Werkzeuge und Aufnahmen ein definiertes Wuchten, um Sicherheits- und Standzeitanforderungen einzuhalten. Als grobe Orientierung gilt: Abweichungen im niedrigen einstelligen Mikrometerbereich sind bei den meisten Entgrat- und Schleifanwendungen tolerierbar, größere Werte erfordern eine Korrektur an Anschluss oder Lager.
Ein Messprotokoll sollte mindestens folgende Felder für die Fertigungsfreigabe enthalten: Bauteil- und Auftragsnummer, gemessener TIR-Wert, verwendeter Messaufbau, Grenzwert laut Zeichnung, Freigabestatus und Prüfername.
Mechanische Ursachen und gezielte Korrekturen
Rundlauffehler entstehen fast immer aus einer Kombination von Montagefehlern, verschlissenen Lagerstellen und exzentrischen Anschlussteilen. Die Konzentrizität der Anschlussteile ist dabei der Faktor mit dem größten Einfluss auf die Prozessstabilität.
- Konzentrizität der Anschlüsse: Prüfen Sie den Sitz von Kupplung und Spannfutter mit einer Messuhr im Stillstand. Passhülsen gleichen kleine Spielmaße aus, ersetzen aber keine falsch dimensionierte Passung.
- Lagerzustand: Verschmutzte oder trockengelaufene Lager erzeugen ein unregelmäßiges Laufbild, das bei niedriger Drehzahl kaum auffällt, bei höherer Drehzahl aber stark zunimmt. Tauschen Sie Lager bei sichtbarem Spiel oder Laufgeräuschen aus, statt sie nachzuschmieren und weiterzubetreiben.
- Spannfutter und Anzugsmoment: Ein zu geringes Anzugsmoment lässt das Werkzeug im Futter minimal wandern, ein zu hohes Moment verformt dünnwandige Futterhülsen. Halten Sie sich an die Herstellerangabe des Spannfutters, nicht an Erfahrungswerte aus anderen Anwendungen.
- Biegeradius und Stützböcke: Unterschreitet der Biegeradius den zulässigen Mindestwert der Welle, entsteht eine punktuelle Vorspannung, die sich als Rundlauffehler am Werkzeugende zeigt. Stützböcke müssen die Welle über ihre gesamte freie Länge gleichmäßig führen, ein Knicken an ungestützten Abschnitten ist die häufigste Ursache für plötzlich auftretenden Rundlauf nach einer Neuinstallation.
Wie beeinflussen Unwucht und Drehzahl den Rundlauf?
Die Fliehkraft aus einer Unwucht wächst nicht linear, sondern mit dem Quadrat der Drehzahl. Eine Verdopplung der Drehzahl vervierfacht damit die resultierende Kraft an Lager und Anschluss, was bei Hochgeschwindigkeitsanwendungen (HSC) auch kleine Restunwuchten spürbar macht.
- Für Werkzeuge und Aufnahmen im höheren Drehzahlbereich gilt die DIN 69888 als Referenz für Wuchtklassen und Prüfverfahren.
- Praktische Optionen bei erkannter Unwucht sind Nachwuchten der Werkzeugaufnahme, Austausch von verschlissenen Anbauteilen oder, wenn beides nicht möglich ist, eine Begrenzung der maximalen Drehzahl.
- Priorisieren Sie nach Einfluss: Eine exzentrische Aufnahme wirkt meist stärker als eine minimale Restunwucht in der Welle selbst.
Unwucht und Rundlauffehler wirken sich direkt auf die Oberflächenqualität aus. Beim Schleifen zeigen sich Rundlauf- und Unwuchtprobleme als Welligkeit auf der Bauteiloberfläche, oft erst durch eine Anpassung der Prozessparameter zu beheben, nicht allein durch mechanisches Nachjustieren.
Profi-Tipp: Wenn ein Rundlauffehler erst bei hoher Drehzahl auftritt, aber im Stillstand nicht messbar ist, deutet das fast immer auf eine dynamische Unwucht hin, nicht auf einen Montagefehler.
Konstruktive Spezifikation: Worauf Sie bei der Auswahl achten sollten
Ein Teil der Rundlaufprobleme lässt sich bereits im Lastenheft vermeiden, bevor die Welle überhaupt gefertigt wird.
- Die Wickelrichtung der Wellenlagen muss zur vorgesehenen Drehrichtung passen. Eine falsche Paarung kann die äußeren Drahtlagen beim Betrieb aufdrehen lassen, was den Rundlauf über die Betriebszeit verschlechtert statt konstant zu halten.
- Fordern Sie Rundheit, Geradheit, Zylindrizität und Oberflächengüte explizit in der technischen Spezifikation, nicht nur als allgemeine Qualitätsaussage. Diese Merkmale bestimmen laut den Auswahlkriterien für Rundwellen-Linearführungen maßgeblich Präzision und Lebensdauer.
- Material und Härte der Wellenseele beeinflussen die Lagerbelastung: eine zu weiche Oberfläche verschleißt schneller an den Führungspunkten und erzeugt mit der Zeit zusätzliches Spiel.
- Legen Sie die Anschlussdetails für zentrische Montage genau fest, inklusive Passungstoleranz und Zentrierhülsen, statt diese der Montage vor Ort zu überlassen.
- Definieren Sie zulässige Betriebsparameter wie maximale Drehzahl und Drehmoment mit Sicherheitsmargen, damit Rundlaufwerte auch unter Lastspitzen im Toleranzband bleiben.
Ein strukturierter Leitfaden zur Wellenkonstruktion hilft, diese Punkte systematisch in ein Lastenheft zu übertragen, statt sie einzeln abzuarbeiten.
Wartung, Prüfintervalle und Prozess-QA für den Serienbetrieb
Regelmäßige Messung verhindert, dass sich kleine Abweichungen unbemerkt zu Ausschuss summieren.
- Messzeitpunkte festlegen: vor Produktionsstart, nach jedem Werkzeugwechsel, nach Lagerwechsel und nach längeren Aufheizzyklen der Maschine.
- Standardprotokoll anwenden: feste Messpunkte, zulässige Abweichung laut Zeichnung, klares Freigabekriterium statt Einzelfallentscheidung.
- Verantwortlichkeiten zuweisen: Wer misst, wer dokumentiert, und welcher Eskalationsweg gilt, wenn ein Grenzwert überschritten wird.
- In den Wartungsplan integrieren: Regelmäßige Rundlaufkontrollen zahlen sich direkt in längerer Werkzeugstandzeit und weniger Nachbearbeitung aus.
Eine Wartungsanleitung für Flexwellen liefert die Basis für ein solches Intervallschema im Serienbetrieb.
Autorensicht: Praxis-Tipp aus Engineering und Kundensupport
In vielen Kundenprojekten liegt die Ursache nicht in der Welle, sondern in einer schnell montierten, nicht zentrierten Kupplung. Wer zuerst teure Bauteile tauscht, statt zuerst zu messen, verschwendet Zeit und Budget. Messdisziplin schlägt Vermutung, jedes Mal. Bei komplexen Fällen lohnt sich eine technische Rückfrage bei Biax-flexwellen, bevor Sie an der Konstruktion etwas verändern.
— Uli
Wie Biax-flexwellen bei Rundlaufproblemen unterstützt
Wenn Messung und Nachjustierung an den Grenzen der Standardteile ankommen, liegt das Problem oft in der Wellenauslegung selbst, nicht in der Montage. Biax-flexwellen bietet dafür mehrere Produktlinien: veredelte, anschlussfertige Wellen mit werkseitig zentrierten Endstücken für Anwendungen, bei denen die Anschlusskonzentrizität entscheidend ist, sowie Wellenseelen als Meterware, wenn Sie die Konfektionierung selbst übernehmen. Für Fälle, in denen Standardgeometrien den geforderten Rundlauf nicht liefern, entwickelt Biax-flexwellen kundenspezifische Sonderlösungen und Prototypen mit angepasster Wickelrichtung, Anschlussgeometrie und Werkstoffwahl. Technische Beratung und Prüfmuster gehören zum Angebot, bevor eine Serienfertigung angestoßen wird. Für eine konkrete Anfrage zu Ihrem Anwendungsfall nutzen Sie das Kontaktformular von Biax-flexwellen.
Quellen
Für die vertiefende Lektüre und zur Absicherung von Prüfverfahren:
- Laufgenauigkeit: Bedeutung in Maschinenbau | Industrial Dictionary
- Cncrechner
- Welligkeiten beim Flachschleifen reduzieren (Biermann & Feldhoff) | DeGruyter
- Wichtigste konstruktive Auswahlkriterien bei Rundwellen‑Linearführungen | KEM Industrie
FAQ
Was ist der schnellste Weg, um den Rundlauf zu verbessern?
Zentrieren Sie zuerst die Anschlüsse und prüfen Sie den Sitz von Kupplung und Spannfutter. Diese Konzentrizität der Anschlussteile ist laut Industrial Dictionary die häufigste Fehlerquelle, noch vor Lagerverschleiß oder Wellenschäden.
Wie wird der Rundlauf einer Flexwelle korrekt gemessen?
Mit einer Messuhr am rotierenden Werkzeug wird der TIR-Wert erfasst, also die Differenz zwischen höchstem und niedrigstem Ausschlag während einer Umdrehung. Diese Methode ist im CNC-Lexikon von CNCRechner.de als Standardverfahren beschrieben.
Ab welcher Drehzahl muss ich zwingend wuchten?
Ab etwa 10.000 U/min wird der dynamische Rundlauf entscheidend, weil Unwucht mit dem Quadrat der Drehzahl an Kraft gewinnt. In diesem Bereich gilt DIN 69888 als Referenz für das Wuchten von Werkzeugen und Aufnahmen.
Welche Rolle spielt die Wickelrichtung für den Rundlauf?
Die Wickelrichtung muss zur vorgesehenen Drehrichtung passen, sonst können sich die äußeren Drahtlagen im Betrieb aufdrehen. Das verschlechtert den Rundlauf über die Betriebszeit, auch wenn die Montage anfangs korrekt war.
Bietet Biax-flexwellen Unterstützung bei Rundlaufproblemen?
Ja, Biax-flexwellen bietet technische Beratung, Prüfmuster und kundenspezifische Sonderlösungen für Fälle, in denen Standardwellen den geforderten Rundlauf nicht erreichen. Details zu Preisen und Konfigurationen erhalten Sie über das Kontaktformular.