Wirkungsgrad einer Flexwelle: Was ihn wirklich bestimmt
11 September 2026Der Wirkungsgrad einer biegsamen Welle liegt bei nahezu gerader Einbaulage im oberen Bereich, fällt aber mit engerem Biegeradius deutlich ab, wie Wirkungsgrad-Kurven von Willtec zeigen. Neben dem Biegeradius bestimmen Drehzahl und übertragenes Drehmoment die Verlustleistung. Für belastungsspezifische Aussagen führt kein Weg an einer Messung im tatsächlichen Einbauort vorbei, denn Herstellerkurven gelten immer nur für den jeweils geprüften Aufbau.
Kurz gesagt:
- Enge Biegeradressen und längere Wellen verringern den Wirkungsgrad deutlich, da sie die Reibungsverluste in der Seele erhöhen und lokale Wärmeentwicklung verstärken.
- Die Effizienz hängt stark von der tatsächlichen Einbausituation ab, weshalb eine Messung im realen Hardware-Betrieb notwendig ist, um realistische Werte zu erhalten.
- Fehlerquellen bei der Wirkungsgradmessung sind thermische Drift, Lagerrückstände und Messpunktpositionen, die das Messergebnis verfälschen können.
- Konstruktive Maßnahmen wie großzügiger Biegeradius, gute Schmierung und präzise Führung können hohe Verluste im laufenden Betrieb dauerhaft reduzieren.
- Die größte Effizienzsteigerung erzielen Sie durch gezielte Systemanalyse und Anpassungen an Biegeradius, Kupplungsspiel oder Lager, statt auf umfassende Wellenneubauten zu setzen.
Inhaltsverzeichnis
- Wie der Wirkungsgrad einer biegsamen Welle technisch entsteht
- Verlustarten im Detail: Biegung, Torsion, Kontakt und Dynamik
- Wirkungsgrad messen: Praxisaufbau und typische Fehlerquellen
- Konstruktive Maßnahmen gegen unnötige Verluste
- Praxis-Checkliste zur systematischen Wirkungsgrad-Optimierung
- BIAX-Engineering-Hinweise und verfügbare technische Unterlagen
- Wann sich eine biegsame Welle wirklich lohnt
- Technische Beratung für Ihre Antriebsauslegung
- Quellen
Wie der Wirkungsgrad einer biegsamen Welle technisch entsteht
Der Wirkungsgrad einer biegsamen Welle beschreibt das Verhältnis der am Abtrieb verfügbaren mechanischen Leistung zur eingespeisten Leistung am Antrieb. Formal gilt η = P_ab / P_zu, wobei sich die Leistung jeweils aus Drehmoment und Drehzahl ergibt (P = M · ω). Die Differenz zwischen beiden Werten geht als Wärme in der Wellenseele, an den Kontaktstellen und in der Ummantelung verloren.
Innerhalb der Welle bestimmt die Torsionssteifigkeit, wie stark sich die Seele unter Last verdreht, bevor das Drehmoment am Abtrieb ankommt. Ein größerer Verdrehwinkel bedeutet nicht automatisch einen schlechteren Wirkungsgrad, solange die Verdrehung rein elastisch bleibt. Kritisch wird es bei Hysterese: Wenn sich einzelne Drahtlagen der Seele beim Entlasten nicht vollständig in den Ausgangszustand zurückbewegen, bleibt ein Teil der eingebrachten Energie als innere Reibungswärme im Material zurück. Diese Hysterese steigt mit der Anzahl der Lastwechsel pro Zeiteinheit, also mit der Drehzahl.
Zwei geometrische Größen wirken dabei überproportional:
- Eine längere Welle bedeutet mehr Kontaktfläche zwischen den Drahtlagen der Seele und damit mehr Reibungsstellen, an denen Energie dissipiert.
- Ein enger Biegeradius zwingt die äußeren Drahtlagen zu einer stärkeren relativen Verschiebung gegenüber den inneren Lagen, was die lokale Reibung und damit die Wärmeentwicklung deutlich erhöht.
- Beide Effekte addieren sich nicht einfach linear, sondern verstärken sich gegenseitig, sobald die Welle gleichzeitig lang und eng geführt ist.
Für die praktische Auslegung heißt das: Eine kurze Welle mit sanftem Bogen verhält sich in Bezug auf den Wirkungsgrad grundsätzlich anders als eine lange Welle mit mehreren engen Umlenkungen im selben Bauraum. Wer die Grundprinzipien der Kraftübertragung in solchen Systemen vertiefen möchte, findet weiterführende technische Hintergründe im Leitfaden zur Wellenkonstruktion.
Verlustarten im Detail: Biegung, Torsion, Kontakt und Dynamik
Die Gesamtverluste einer biegsamen Welle setzen sich aus mehreren, technisch unterscheidbaren Quellen zusammen. Wer den Wirkungsgrad in einem konkreten Antrieb verbessern will, muss zunächst wissen, welche dieser Quellen im eigenen System dominiert.
- Biegeabhängige Verluste. Am Biegeradius entsteht die größte Einzelquelle für Wärme. Die einzelnen Drahtlagen der Seele gleiten beim Durchlauf durch den Bogen aneinander vorbei, wobei die Relativbewegung mit sinkendem Radius zunimmt. Diese Mechanik ähnelt Effekten, die auch in anderen gekrümmten Übertragungssystemen auftreten. So belegt eine technische Analyse von Krümmungen in Wellenleitern, dass enge Radien grundsätzlich zu überproportionalen Leistungsverlusten führen, auch wenn es sich dort um ein anderes physikalisches Prinzip handelt.
- Torsionsbedingte Verluste. Beim Verdrehen der Seele unter Last entsteht eine innere Reibung zwischen den Lagen, die mit dem Kerndesign zusammenhängt. Seelen mit mehreren gegenläufig gewickelten Drahtlagen verteilen die Torsionslast gleichmäßiger als einfache Aufbauten, zeigen dabei aber ein komplexeres Dämpfungsverhalten.
- Kontakt- und Lagerverluste. An Kupplungen, in der Führungshülle und an Dichtungsstellen tritt zusätzliche Reibung auf, die nichts mit der Seele selbst zu tun hat. Eine schlecht geschmierte Führung oder eine zu enge Dichtung kann hier einen ähnlich großen Anteil am Gesamtverlust verursachen wie ein ungünstiger Biegeradius.
- Dynamische Effekte. Bei höheren Drehzahlen treten frequenzabhängige Dämpfung und teilweise auch Reflexionseffekte innerhalb der Welle auf. Der Wikipedia-Beitrag zu Biegewellenwandlern beschreibt dieses Prinzip für eine andere Anwendungsklasse, es macht aber deutlich, dass sich Energie in gebogenen, wellenförmigen Übertragungswegen nicht verlustfrei fortpflanzt. In der Praxis äußert sich das bei biegsamen Antriebswellen als zusätzliche Erwärmung und mitunter als spürbare Vibration nahe bestimmter Betriebsdrehzahlen.
Experimentelle Arbeiten zur Modellierung flexibler Wellen bestätigen, dass sich Steifigkeit und Dämpfung in gebogener Konfiguration gegenüber der geraden Lage messbar verändern, wie eine Untersuchung der VUB zu flexiblen Wellen in der Robotik zeigt. Wer nur mit Daten aus dem geraden Prüfstand rechnet, unterschätzt die Verluste im gebogenen Einbauzustand systematisch.
Wirkungsgrad messen: Praxisaufbau und typische Fehlerquellen
Der Wirkungsgrad einer biegsamen Welle lässt sich nur durch eine Differenzleistungsmessung zwischen Antriebs- und Abtriebsseite belastbar bestimmen. Rechnerische Abschätzungen aus Katalogwerten liefern zwar eine erste Orientierung, ersetzen aber keine Messung im realen Einbauzustand, gerade weil Biegeradius und Länge im Feld selten dem Prüfaufbau des Herstellers entsprechen.
Der grundlegende Messaufbau benötigt folgende Komponenten:
- Eine Drehmomentmesszelle an der Antriebsseite, unmittelbar vor der Kupplung zur Welle, um Verluste in der Antriebseinheit selbst nicht mitzumessen.
- Eine zweite Drehmomentmesszelle oder einen kalibrierten Sensor am Abtrieb, direkt am Werkzeug- oder Lastanschluss.
- Drehzahlaufnehmer an beiden Enden, da eine Drehzahldifferenz zwischen Antrieb und Abtrieb auf Schlupf oder Torsionsverdrehung hinweisen kann.
- Eine Temperaturüberwachung an der Wellenführung, weil Reibungswärme die Materialeigenschaften der Seele während der Messung verändert.
Bei der Auswertung fallen typischerweise mehrere Fehlerquellen ins Gewicht. Thermische Drift verändert die Sensorkennlinien der Messzellen, besonders bei längeren Messkampagnen mit steigender Bauteiltemperatur. Schleppmomente aus Lagern oder Dichtungen, die nicht Teil der eigentlichen Wellenverluste sind, verzerren das Ergebnis, wenn sie nicht separat erfasst werden. Auch die Position der Messpunkte spielt eine Rolle: Wird das Antriebsmoment zu weit vom eigentlichen Wellenanschluss entfernt gemessen, fließen zusätzliche Verkettungseffekte aus Kupplungen oder Getriebestufen mit ein, ohne dass sie der Welle selbst zuzurechnen sind.
Profi-Tipp: Messen Sie den Wirkungsgrad nie nur bei einem einzigen Betriebspunkt. Nehmen Sie mindestens drei Drehzahlstufen bei jeweils zwei bis drei Drehmomentniveaus auf und dokumentieren Sie Biegeradius, Wellenlänge und Umgebungstemperatur zu jeder Messung. Nur so lässt sich später nachvollziehen, ob eine spätere Verbesserung tatsächlich auf eine Designänderung zurückgeht oder nur auf einen günstigeren Messpunkt.
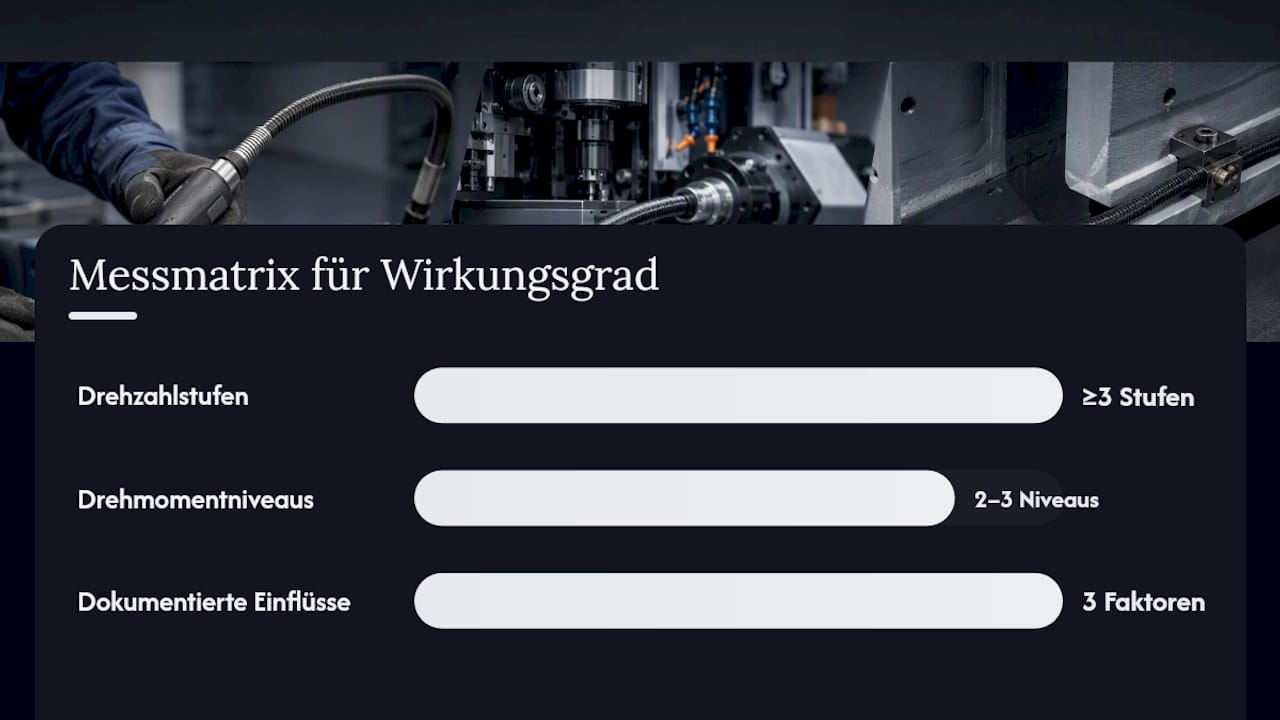
Katalogunterlagen wie die technische Dokumentation von SUHNER verlangen deshalb ausdrücklich, maximales Drehmoment, Betriebsdrehzahl und zulässigen Verdrehungsgrad gemeinsam zu betrachten. Diese Größen bestimmen nicht nur die Belastungsgrenze, sondern auch, bei welchem Betriebspunkt eine Effizienzmessung überhaupt aussagekräftig ist.
Konstruktive Maßnahmen gegen unnötige Verluste
Der wirksamste Hebel gegen niedrige Wirkungsgrade liegt in der Bauraumplanung, nicht im nachträglichen Austausch der Welle. Ein Biegeradius, der von Anfang an großzügig ausgelegt wird, reduziert die Reibungsverluste dauerhaft, während eine nachträgliche Korrektur im bestehenden Gehäuse oft nicht mehr möglich ist.
Bei der konstruktiven Optimierung helfen folgende Ansatzpunkte:
- Weiche, großflächige Bögen statt mehrerer aufeinanderfolgender scharfer Knicke im Routing der Welle vorsehen, auch wenn das mehr Bauraum kostet.
- Bei der Wahl zwischen Hohlwellen- und Vollseelenaufbau berücksichtigen, dass mehrlagige Seelenkonstruktionen die Torsionslast gleichmäßiger verteilen, dafür aber ein komplexeres Dämpfungsverhalten zeigen als einfache Aufbauten.
- Kupplungen und Lagerstellen so auslegen, dass die axiale und radiale Führung spielarm bleibt, ohne die Welle durch zu enge Passungen zusätzlich zu belasten.
- Schmierung an Führungshülle und Dichtungen regelmäßig prüfen, da austrocknende Schmierstellen im Betrieb schleichend zusätzliche Kontaktverluste erzeugen.
Betrieblich zahlt sich zudem aus, die Welle im empfohlenen Drehzahlband des Herstellers zu betreiben und Drehzahlbereiche zu meiden, in denen harmonische Anregungen der Wellengeometrie auftreten können. Solche Resonanzstellen lassen sich in der Praxis oft durch kleine Drehzahlanpassungen umfahren, ohne die Prozessleistung nennenswert zu verändern. Regelmäßige Sichtprüfung auf Verschleiß an Führung und Kupplung ergänzt diese Maßnahmen, denn ein zunehmend rauer Lauf ist häufig das erste sichtbare Zeichen für steigende Kontaktverluste. Wer die Unterschiede zwischen starren und flexiblen Antriebslösungen grundsätzlich einordnen möchte, findet dazu eine Gegenüberstellung zur Effizienz beider Bauformen.
Praxis-Checkliste zur systematischen Wirkungsgrad-Optimierung
Eine strukturierte Vorgehensweise verhindert, dass Optimierungsmaßnahmen am falschen Ende ansetzen. Fünf Schritte haben sich in der Projektpraxis bewährt:
- Ist-Aufnahme. Bauraum, Biegeradien, Wellenlänge und Einbaugeometrie exakt dokumentieren, bevor irgendetwas verändert wird.
- Messkampagne. Wirkungsgrad bei mehreren Drehzahl- und Drehmomentkombinationen im tatsächlichen Einbauzustand erfassen, nicht nur am geraden Prüfstand.
- Engpass-Analyse. Aus den Messwerten ableiten, ob Biegeverluste, Torsionsverluste oder Kontaktverluste an Kupplung und Führung dominieren.
- Designänderung. Gezielt an der identifizierten Hauptursache ansetzen, etwa Biegeradius vergrößern oder Kupplungsspiel reduzieren, statt mehrere Änderungen gleichzeitig vorzunehmen.
- Re-Validierung. Die geänderte Konfiguration unter identischer Last und Drehzahl erneut messen, um den tatsächlichen Effekt von Messrauschen zu unterscheiden.
Priorisieren Sie dabei Maßnahmen mit hohem erwartetem Wirkungsgradgewinn und geringem Integrationsaufwand zuerst, etwa eine Anpassung des Biegeradius im bestehenden Bauraum, bevor Sie einen kompletten Neuaufbau der Wellenführung angehen.
Profi-Tipp: Vergleichen Sie nach jeder Designänderung ausschließlich Vorher- und Nachher-Messungen bei exakt gleicher Last und Drehzahl. Schon kleine Abweichungen im Betriebspunkt verschieben den gemessenen Wirkungsgrad stärker, als es die meisten Designänderungen tun, und führen sonst zu falschen Schlussfolgerungen.
BIAX-Engineering-Hinweise und verfügbare technische Unterlagen
Die Einbaubedingungen einer biegsamen Welle wirken sich nach den Erfahrungen aus der Auslegungspraxis von BIAX Flexwellen nicht nur auf die Lebensdauer, sondern unmittelbar auf den erreichbaren Wirkungsgrad aus. Ein zu enger Biegeradius, der über die Zeit zu erhöhtem Verschleiß an der Seele führt, zeigt sich in aller Regel bereits vorher als erhöhter Energieverlust im laufenden Betrieb.
Für die konkrete Auslegung stellen Anbieter von biegsamen Wellen verschiedene technische Unterlagen bereit:
- Datenblätter zu Standardwellenseelen mit Angaben zu zulässigem Drehmoment, Drehzahlbereich und empfohlenem Mindestbiegeradius je Ausführung.
- Auslegungsberatung für kundenspezifische Konfigurationen, etwa wenn Bauraum, Drehzahl oder Drehmomentanforderung außerhalb der Standardbereiche liegen.
- Unterstützung bei der Auswahl von Kupplungsschnittstellen und Führungshüllen, die für die jeweilige Anwendung passend dimensioniert sind.
Bei konkreten Projekten mit engem Bauraum oder hohen Drehzahlanforderungen, etwa bei Entgratungs- oder Schleifwerkzeugen, empfiehlt sich der direkte technische Austausch, bevor eine Wellenkonfiguration festgelegt wird. Praxisbeispiele aus dem Maschinenbau, in denen Bauraum und Effizienz gemeinsam betrachtet wurden, zeigt der Überblick zu Flexwellen im Maschinenbau.
Wann sich eine biegsame Welle wirklich lohnt
Biegsame Wellen spielen ihre Stärke aus, wo starre Antriebslösungen an Bauraumgrenzen oder komplexer Geometrie scheitern, etwa bei Entgratung, Schleifen oder Werkzeugführung in schwer zugänglichen Bereichen. Ihre Grenze liegt dort, wo Drehzahl, Drehmoment und Biegeradius gleichzeitig an die Auslegungsgrenze stoßen. Verlassen Sie sich nie allein auf Katalogkurven. Verifizieren Sie den Wirkungsgrad im eigenen Aufbau messtechnisch, und klären Sie bei konkreten Projekten die Details technisch mit dem Hersteller.
— Uli
Technische Beratung für Ihre Antriebsauslegung
Für Ingenieure, die einen konkreten Bauraum mit spezifischen Anforderungen an Drehzahl, Drehmoment und Biegeradius abzustimmen haben, ist eine Auslegungsberatung sinnvoll, die die tatsächliche Einbausituation berücksichtigt statt nur Nennwerte aus einem Datenblatt zu übertragen. Übliche Sortimente umfassen Standardwellenseelen als Meterware sowie veredelte, anschlussfertige Antriebs- und Werkzeugwellen für industrielle Anwendungen, ergänzt durch kundenspezifische Sonderlösungen für Entgratung, Schleifen, Polieren und Reinigung.
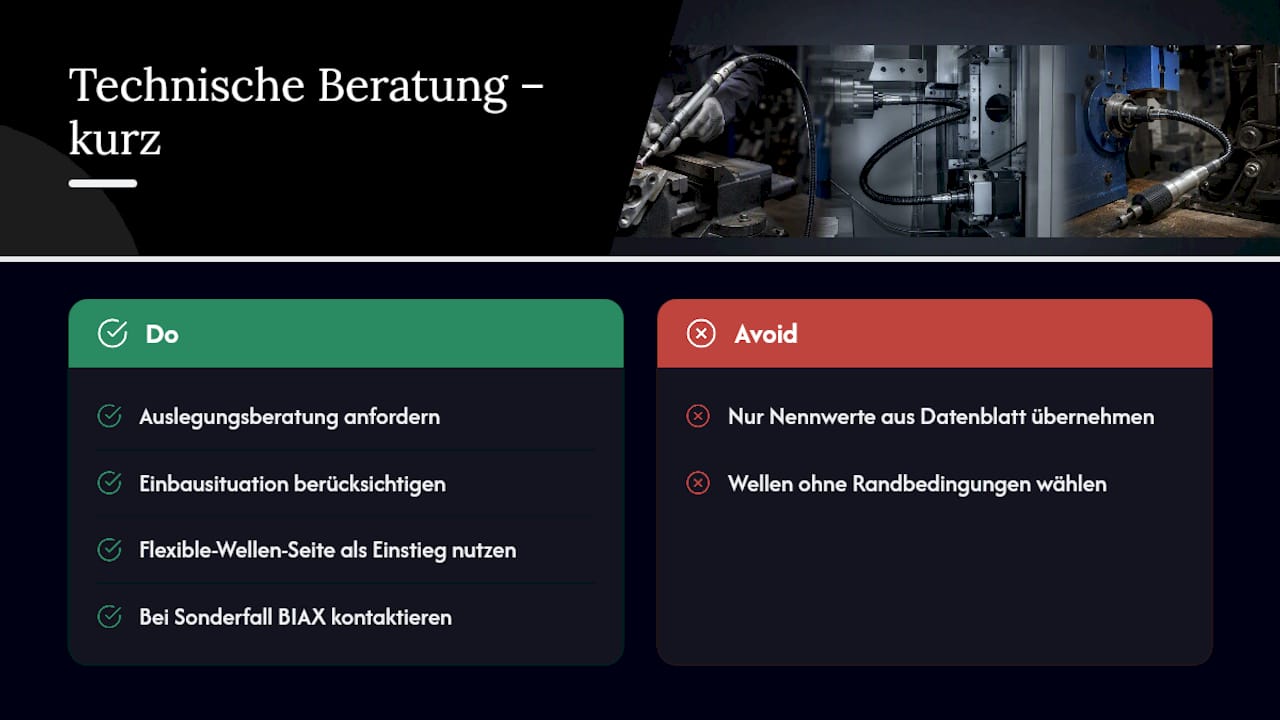
Wer die eigene Anwendung konkret auslegen möchte, findet einen Einstieg auf der Seite zu flexiblen Wellen für die industrielle Fertigung. Für Projekte mit ungewöhnlichem Bauraum oder speziellen Drehmomentanforderungen führt der direkte Weg über die Kontaktseite von BIAX, um die technischen Randbedingungen mit einem Ingenieur zu besprechen, bevor eine Wellenkonfiguration festgelegt wird.
Quellen
- Willtec — Flexible Welle (Produkt/Technikseite)
- SUHNER — Technische Katalogdokumentation SU-Flex
- Modeling Of Flexible Shaft For Robotics Applications — VUB (2024)
- Biegewellenwandler — Wikipedia (de)