Inspektionsplan für biegsame Wellen (Flexwellen) in der Industrie
28 Oktober 2026Ein Inspektionsplan für eine biegsame Welle legt fest, welche Merkmale wann, womit und nach welchem Kriterium geprüft werden. Das beginnt bei der Anforderung im Lastenheft und reicht über Prototypentest, Erstmuster und Wareneingang bis zur wiederkehrenden Prüfung im Betrieb. Die Grundlage bilden der Aufbau der Flexwelle, ihre realen Schadensbilder und die Kritikalität der Anwendung, etwa beim Entgraten in einer Fertigungszelle oder bei einer Verlegung durch einen engen Bauraum. Dieser Beitrag beschreibt den Aufbau eines solchen Plans für Konstrukteure, Qualitätsingenieure und den technischen Einkauf.
Kurz gesagt
- Prüfmerkmale werden aus dem Aufbau der biegsamen Welle (Seele, Drahtlagen, Schmierung, Schutzschlauch, Endstücke) und ihren Ausfallursachen abgeleitet.
- Das Lastenheft bildet die Basis: Jede Anforderung braucht ein messbares Abnahmekriterium und ein beschriebenes Prüfszenario.
- Prototypentests erfolgen unter realer Verlegung, Drehrichtung und Last, nicht an der gestreckten Welle.
- Erstmuster, Rückverfolgbarkeit und Aufbewahrungsfristen werden vertraglich festgelegt, typischerweise in einer Qualitätssicherungsvereinbarung.
- Im Betrieb richtet sich der Prüfumfang nach Kritikalität und Zugänglichkeit; Abweichungen führen zu definierten Maßnahmen.
Inhaltsverzeichnis
- Geltungsbereich eines Inspektionsplans für Flexwellen
- Prüfmerkmale aus Aufbau und Schadensbildern ableiten
- Lastenheft: Anforderungen und Abnahmekriterien
- Prototypentests unter realen Bedingungen
- Erstmusterprüfung und Serienfreigabe
- Inspektion im Betrieb
- Dokumentation und Rückverfolgbarkeit
- Lieferantenaudit für Flexwellen
- Unsere Sicht aus Engineering und Projektgeschäft
- Häufige Fragen
- Kontakt
- Quellen
Geltungsbereich eines Inspektionsplans für Flexwellen
Eine biegsame Welle ist kein homogenes Bauteil. Industrielle Flexwellen bestehen aus einer zentralen Drahtseele mit gegenläufig gewickelten Drahtlagen, die das Torsionsmoment übertragen, einer Fettschicht zur Reibungsminderung und einer schützenden Ummantelung, zum Beispiel aus Metallgeflecht mit Kunststoff, wie eine Arbeit der TU Hamburg zum Aufbau von Flexwellen beschreibt. Hinzu kommen Endstücke, die gepresst oder geschweißt sind, sowie die Kupplungsschnittstellen zu Antrieb und Werkzeug.
Jede dieser Baugruppen hat eigene Fehlermöglichkeiten. Ein brauchbarer Inspektionsplan deckt deshalb mehrere Phasen ab:
- Spezifikation: Anforderungen und Abnahmekriterien im Lastenheft.
- Entwicklung: Prototypentests unter anwendungsnahen Bedingungen.
- Freigabe: Erstmusterprüfung und Produktionsprozessfreigabe.
- Serie: Wareneingangs- und Stichprobenprüfung.
- Betrieb: Wiederkehrende Inspektion, Zustandsüberwachung, Austauschkriterien.
- Lieferkette: Lieferantenbewertung und Audit.
Die Phasen greifen ineinander. Ein Merkmal, das im Lastenheft nicht messbar definiert ist, lässt sich weder im Prototypentest noch im Betrieb sauber bewerten.
Prüfmerkmale aus Aufbau und Schadensbildern ableiten
Die DIN ISO 17359:2018 gibt allgemeine Anleitungen für Zustandsüberwachungsprogramme und nennt Schwingungen, Temperatur, Drehzahl und tribologische Analysen als Überwachungsparameter. Das Normungsgremium setzt den Ausgangspunkt bei den Schadensursachen: Erst wenn die Ausfallarten einer Komponente bekannt sind, lassen sich Diagnose und Prognose gezielt aufbauen. Für die biegsame Welle bedeutet das: zuerst die Schadensbilder je Baugruppe erfassen, dann die Prüfmerkmale festlegen.
| Baugruppe | Typische Abweichung | Prüfmerkmal | Prüfmethode |
|---|---|---|---|
| Wellenseele / Drahtlagen | Aufdrillen, Drahtbruch, bleibende Verformung | Verdrehwinkel unter Last, Sichtbefund der Lagen | Torsionsprüfung, Sichtprüfung |
| Drehrichtung | Betrieb gegen die Wickelrichtung | Übereinstimmung Drehrichtung / Wickelrichtung | Dokumentenprüfung, Kennzeichnung |
| Schmierung | Fettverlust, Verschmutzung, Verharzung | Fettzustand, Laufgeräusch, Erwärmung | Sichtprüfung, Temperaturmessung |
| Schutzschlauch | Knick, Abrieb, Beschädigung der Ummantelung | Biegeradius, Oberflächenzustand | Sichtprüfung, Maßprüfung |
| Endstücke | Lockerung, Rissbildung an Press- oder Schweißstelle | Sitz, Rundlauf, Fügequalität | Rundlaufmessung, Sichtprüfung |
| Kupplung / Schnittstelle | Fluchtungsfehler, Verschleiß an Vierkant oder Gewinde | Passung, Spiel, Ausrichtung | Lehrenprüfung, Rundlaufmessung |
Die Tabelle ist ein Ausgangsraster. Welche Zeilen in den konkreten Plan gehören, hängt von der Anwendung ab. Eine Werkzeugwelle für das Schleifen mit hoher Drehzahl verlangt eine andere Gewichtung von Rundlauf und Erwärmung als eine Betätigungswelle, die nur gelegentlich ein Stellmoment überträgt. Zur Messung und Korrektur von Rundlauffehlern beschreibt der Praxisleitfaden zum Rundlauf an der Flexwelle das Vorgehen im Detail. Für den Schutzschlauch und kritische Biegeradien liefert der Beitrag zum Knickschutz an Flexwellen die Prüfpunkte vor der Bestellung.
Lastenheft: Anforderungen und Abnahmekriterien
Das Lastenheft ist die Quelle aller späteren Prüfkriterien. Die VDA-Standardstruktur für Komponentenlastenhefte fordert Anforderungen, die präzise, verständlich, eindeutig, identifizierbar, testbar und redundanzfrei sind. Der VDA hält zudem fest, dass Anforderungen iterativ entstehen dürfen, bei der ersten Übergabe an den Lieferanten aber diese Qualitätskriterien erfüllen müssen. Für eine flexible Welle heißt das: Eine Formulierung wie „ausreichend biegsam“ ist nicht prüfbar, ein Mindestbiegeradius im Betrieb ist es.
Ein Lastenheft für eine biegsame Welle sollte mindestens folgende Punkte enthalten:
- Lastkollektiv: Nenn- und Spitzendrehmoment, Anlaufmoment, Lastwechsel.
- Drehzahl: Betriebsbereich und Maximalwert.
- Drehrichtung: Rechtslauf, Linkslauf oder wechselnd.
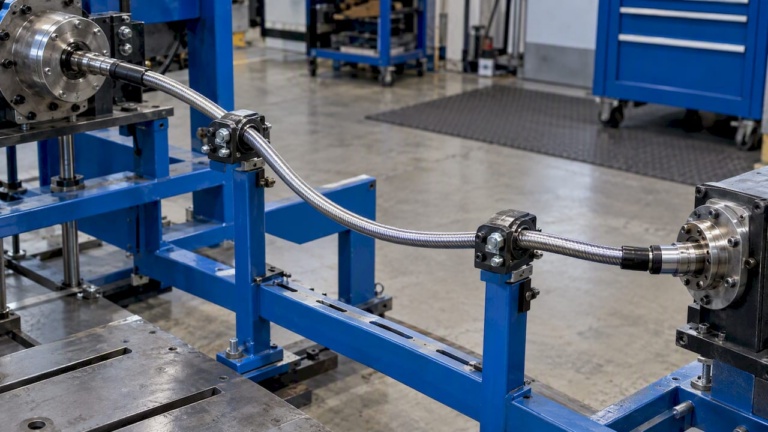
- Verlegung: Länge, Biegeradien, Anzahl und Lage der Bögen, statische oder bewegte Verlegung.
- Schnittstellen: Antriebs- und Abtriebsseite, Kupplungsform, Toleranzen, axiale Lage.
- Umgebung: Temperatur, Medien, Kühlschmierstoff, Späne, Staub.
- Torsionssteifigkeit: zulässiger Verdrehwinkel, falls Positionier- oder Stellgenauigkeit gefordert ist.
- Lebensdauer- und Wartungsanforderung: als Betriebsprofil beschrieben, nicht als Pauschalwert.
- Prüf- und Dokumentationsanforderungen: Erstmuster, Prüfprotokolle, Kennzeichnung, Rückverfolgbarkeit.
Zu jedem Punkt gehört ein Abnahmekriterium mit Prüfszenario: Messgröße, Prüfaufbau, Grenzwert, Anzahl der Prüflinge. Für die Torsionssteifigkeit ist relevant, dass sie sich aus dem Lagenaufbau ergibt. Die mechanische Modellierung in der TUHH-Arbeit berücksichtigt dafür den Wicklungswinkel und einen Flächenkorrekturfaktor. Ein Abnahmekriterium zum Verdrehwinkel muss deshalb an eine definierte Länge, Verlegung und Drehrichtung gebunden sein.
Die Auslegungsgrundlagen zu Drehmoment, Biegung und Axialkräften sind in den Beiträgen Flexwellen auslegen, Biegebelastung der Flexwelle und zu den technischen Anforderungen an Flexwellen zusammengefasst.
Prototypentests unter realen Bedingungen
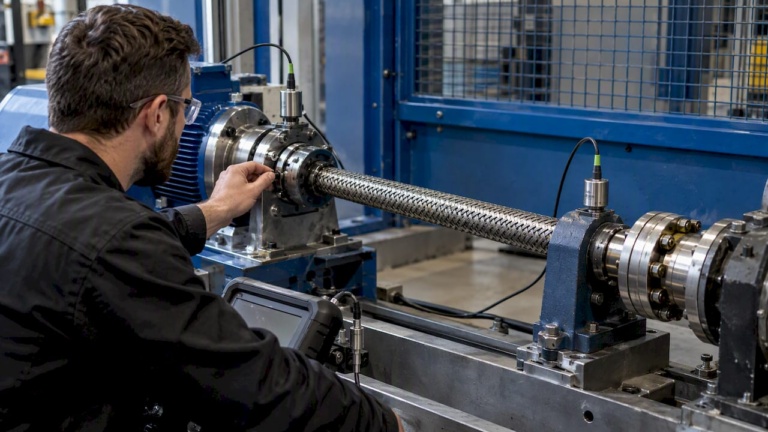
Prototypentests sollen die Abnahmekriterien des Lastenhefts unter anwendungsnahen Bedingungen belegen. Der häufigste Fehler im Prüfaufbau: Die biegsame Welle wird gestreckt oder mit einem anderen Biegeverlauf getestet als im späteren Einbau. Biegeradius und Anzahl der Bögen beeinflussen Reibung, Erwärmung und Verdrehwinkel unmittelbar.
Sinnvolle Prüfungen am Prototyp:
- Verlegungsprüfung: Einbau im Originalbauraum oder in einer maßgleichen Vorrichtung, Kontrolle von Biegeradien und Freigängen.
- Torsionsprüfung: Verdrehwinkel bei Nenn- und Spitzenmoment in der realen Drehrichtung.
- Rundlauf- und Schwingungsprüfung: Messung an Abtrieb und Werkzeugaufnahme im Drehzahlbereich der Anwendung.
- Temperaturverhalten: Erwärmung an Schutzschlauch und Endstücken im Dauerbetrieb.
- Dauerlauf im Anwendungsprofil: Lastzyklen, Drehzahlwechsel und Start-Stopp wie im Prozess, etwa beim Entgraten mit wechselndem Eingriff.
- Befundung nach dem Test: Demontage, Sichtprüfung von Seele, Drahtlagen, Fett und Endstücken.
Prüfbedingungen, Messmittel und Ergebnisse werden im Prüfbericht festgehalten. Abweichungen vom Lastenheft fließen in eine Konstruktionsänderung oder eine dokumentierte Anpassung der Anforderung zurück.
Für Anwendungen ohne passende Standardausführung entwickelt BIAX kundenspezifische Sonderlösungen und Prototypen, inklusive technischer Beratung, Engineering und Prototypenbau. Anforderungen an Drehmoment, Drehzahl, Kupplungsschnittstellen und Wellenaufbau werden dabei gemeinsam mit dem Kunden konkretisiert, bevor der erste Prüfling entsteht.
Erstmusterprüfung und Serienfreigabe
Mit der Erstmusterprüfung wird belegt, dass die Serienfertigung die spezifizierten Merkmale erfüllt. Der VDA Band 2 beschreibt dafür das Verfahren der Produktionsprozess- und Produktfreigabe (PPF). Auch außerhalb der Automobilindustrie verweisen viele Abnehmer auf dieses Verfahren oder auf PPAP. In einem Erstmusterleitfaden aus dem Maschinenbau ist festgelegt, dass alle bestellten Musterteile nach den vereinbarten Zeichnungen und Spezifikationen vollständig geprüft und dokumentiert werden.
Für biegsame Wellen umfasst ein Erstmusterprüfbericht typischerweise:
- Maßprüfung von Länge, Endstücken und Schnittstellen,
- Werkstoffnachweise für Draht, Endstücke und Ummantelung,
- Prüfergebnisse zu Drehrichtung, Torsion und Rundlauf nach Lastenheft,
- Kennzeichnung und Verpackung.
Wichtig für den Inspektionsplan sind die Anlässe für eine erneute Bemusterung. Eine Qualitätssicherungsvereinbarung eines deutschen Zulieferers nennt dafür unter anderem neue Werkzeuge, geänderte Fertigungsverfahren, eine Unterbrechung der Fertigung von mehr als 12 Monaten und die Verwendung neuer Materialien. Für eine Flexwelle betrifft das zum Beispiel einen geänderten Drahtwerkstoff, einen anderen Fügeprozess an den Endstücken oder einen neuen Schutzschlauch.
In der Serie folgt die Wareneingangsprüfung. Ihr Umfang wird aus der Erstmusterprüfung abgeleitet und auf die kritischen Merkmale reduziert, etwa Länge, Schnittstellenmaße, Drehrichtungskennzeichnung und Sichtbefund.
Inspektion im Betrieb
Im Betrieb verschiebt sich der Fokus von der Konformität zur Zustandsbewertung. Nach einem Whitepaper von Schaeffler zur Maschinenüberwachung hängt der Erfolg einer Überwachung davon ab, wie gut sie auf die Anforderungen zugeschnitten ist; Kritikalität und Zugänglichkeit bestimmen die Strategie. Bei biegsamen Wellen ist die Zugänglichkeit oft eingeschränkt, denn die Welle wird gerade dort eingesetzt, wo eine starre Welle nicht hinpasst.
Daraus ergeben sich drei Stufen der Betriebsinspektion:
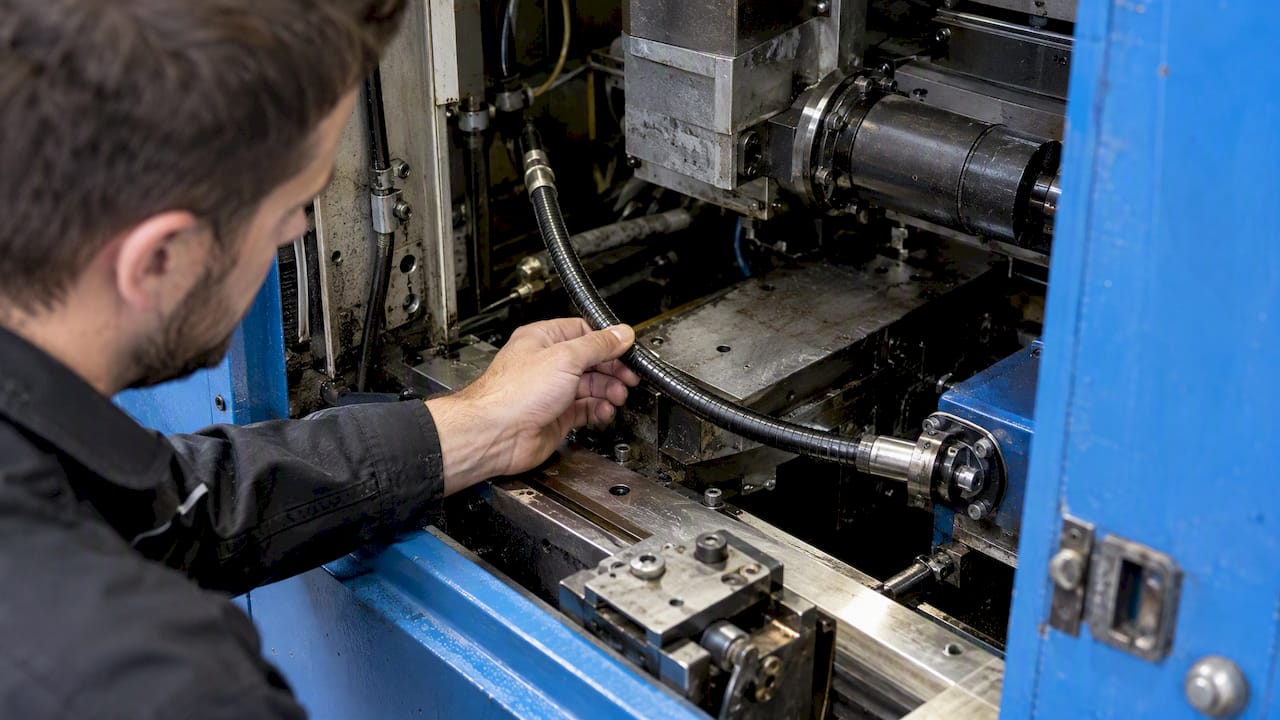
- Sicht- und Funktionsprüfung bei jeder Wartung: Schutzschlauch, Endstücke, Laufgeräusch, Erwärmung, Leckage von Schmierstoff.
- Messende Prüfung bei kritischen Anwendungen: Rundlauf am Abtrieb, Schwingung, Temperatur, Drehzahl.
- Demontierende Prüfung nach festgelegten Auslösern: Wellenseele ausbauen, reinigen, befunden, nachschmieren oder ersetzen.
Die Intervalle werden nicht pauschal gesetzt, sondern aus Prototypentest, Betriebsprofil und Erfahrungswerten abgeleitet und nach den ersten Befunden angepasst. Ereignisbezogene Prüfungen gehören ebenfalls in den Plan: nach Kollision, Blockieren des Werkzeugs, Überlast oder Umbau der Verlegung. In Deutschland verlangt § 14 BetrSichV, dass Arbeitsmittel nach prüfpflichtigen Änderungen und nach außergewöhnlichen, schädigenden Ereignissen vor der nächsten Verwendung durch eine zur Prüfung befähigte Person geprüft werden. Ob eine konkrete Anlage darunter fällt, bewertet die Fachkraft für Arbeitssicherheit im Rahmen der Gefährdungsbeurteilung.
Die praktische Durchführung von Wartung und Befundung beschreiben die Leitfäden zum Wartungsprozess für Flexwellen und zur Wartung von Flexwellen für Techniker.
Dokumentation und Rückverfolgbarkeit
Ein Inspektionsplan ist nur so belastbar wie seine Aufzeichnungen. Die bereits genannte Qualitätssicherungsvereinbarung fordert ein System, das Fertigungslose, Materialchargen, Prozessdaten, Prüfergebnisse und verwendete Komponenten eindeutig identifizierbar macht, etwa über eine Chargenkennzeichnung. Als Aufbewahrungsfrist für qualitätsrelevante Aufzeichnungen nennt sie in der Regel drei Jahre ab Entstehung, für technische Dokumente zur Serienproduktion 18 Jahre, empfohlen bis 30 Jahre. Die verbindlichen Fristen ergeben sich aus dem jeweiligen Liefervertrag.
Für biegsame Wellen sollten mindestens dokumentiert werden:
- Zeichnungsstand und Lastenheftversion,
- Charge von Draht, Endstücken und Ummantelung,
- Prüfergebnisse aus Erstmuster und Serie,
- Einbauort, Verlegung und Einbaudatum beim Betreiber,
- Befunde der Betriebsinspektion, Austauschdatum und Ausfallursache,
- Abweichungen, Sonderfreigaben und Korrekturmaßnahmen.
Die Rückmeldung von Ausfallursachen an Konstruktion und Lieferant schließt den Kreis zur DIN ISO 17359: Bekannte Schadensbilder verbessern die Prüfmerkmale der nächsten Revision.
Lieferantenaudit für Flexwellen
Das Lieferantenaudit prüft, ob der Hersteller die vereinbarten Merkmale dauerhaft beherrscht. Die Qualitätsrichtlinie eines Metallverarbeiters beschreibt Second-Party-Audits nach VDA 6.3 oder gleichwertigen Verfahren zur Bewertung des Lieferantenrisikos sowie als Produkt- und Prozessaudits. Dieselbe Richtlinie fordert vom Lieferanten eine Auditplanung mit regelmäßigen internen Produkt- und Prozessaudits sowie Requalifikationsprüfungen.
Bei einem Hersteller biegsamer Wellen sind folgende Nachweise relevant:
- Prüfplanung für Draht, Wickelprozess, Fügeprozess der Endstücke und Endprüfung,
- Messmittelfähigkeit für Torsion, Länge und Rundlauf,
- Rückverfolgbarkeit von der Drahtcharge bis zur ausgelieferten Welle,
- Umgang mit Reklamationen und Fehleranalysen,
- Engineering-Kompetenz bei Sonderlösungen und Änderungsmanagement.
Werden Abweichungen festgestellt, verlangt etwa die Qualitätssicherungsvereinbarung von LÄPPLE Maßnahmenpläne mit Methoden wie Ishikawa oder 5-Why, mit festgelegter Umsetzung, Verantwortung und Terminierung. Bei kritischen Abweichungen nach VDA 6.3 (Note 4 oder schlechter) sieht sie ein Nachaudit zur Verifizierung der Abstellmaßnahmen vor.
Unsere Sicht aus Engineering und Projektgeschäft
In unseren Projekten entstehen die meisten Rückfragen nicht im Betrieb, sondern beim Lastenheft. Häufig sind Drehmoment und Drehzahl genannt, die Verlegung im Bauraum aber nur grob beschrieben. Gerade die Verlegung entscheidet jedoch darüber, welcher Wellenaufbau, welche Endstücke und welcher Schutzschlauch geeignet sind und welche Merkmale später geprüft werden müssen.
Wir empfehlen deshalb, Inspektionsplan und Lastenheft gemeinsam zu entwickeln. Wer bereits bei der Anfrage Biegeradien, Drehrichtung, Schnittstellen und Umgebungsbedingungen beschreibt, erhält eine Welle, deren Prüfmerkmale von Anfang an definiert sind. Prototypentests im realen Einbau halten wir bei neuen Anwendungen für unverzichtbar, besonders bei Werkzeugwellen für Entgrat-, Schleif- und Polierprozesse.
— Uli
Häufige Fragen
Wie oft muss eine biegsame Welle im Betrieb geprüft werden?
Ein allgemeingültiges Intervall gibt es nicht. Es wird aus Betriebsprofil, Kritikalität, Zugänglichkeit und den Befunden aus Prototypentest und ersten Inspektionen abgeleitet. Zusätzlich sind ereignisbezogene Prüfungen nach Überlast, Blockieren oder Umbau vorzusehen.
Welche Angaben braucht der Hersteller für ein Angebot?
Benötigt werden Drehmoment, Drehzahl, Drehrichtung, Länge und Verlegung mit Biegeradien, die Schnittstellen auf Antriebs- und Abtriebsseite sowie die Umgebungsbedingungen. Prüf- und Dokumentationsanforderungen sollten ebenfalls bereits in der Anfrage stehen.
Wann ist eine erneute Erstbemusterung erforderlich?
Typische Anlässe sind neue Werkzeuge, geänderte Fertigungsverfahren, neue Materialien oder eine längere Fertigungsunterbrechung. Die konkreten Auslöser werden in der Qualitätssicherungsvereinbarung zwischen Abnehmer und Lieferant festgelegt.
Reicht eine Sichtprüfung für Flexwellen aus?
Bei unkritischen Anwendungen kann eine Sicht- und Funktionsprüfung ausreichen. Bei hohen Drehzahlen, Werkzeugwellen oder sicherheitsrelevanten Antrieben sind messende Prüfungen wie Rundlauf, Schwingung und Temperatur sowie eine demontierende Befundung nach definierten Auslösern sinnvoll.
Kontakt
Für die Abstimmung von Lastenheft, Prototypentests oder Prüfanforderungen an eine biegsame Welle steht die technische Beratung über die Website von BIAX Flexwellen zur Verfügung.
Quellen
- DIN ISO 17359:2018, Zustandsüberwachung und -diagnostik von Maschinen
- TU Hamburg: Aufbau und Modellierung von Flexwellen
- VDA QMC: Standardstruktur Komponentenlastenheft
- VDA QMC: White Paper VDA 2 Produktionsprozess- und Produktfreigabe
- WEINIG: Leitfaden für Erstmuster
- KACO: Qualitätssicherungsvereinbarung
- Schaeffler: Whitepaper Maschinenüberwachung
- § 14 BetrSichV: Prüfung von Arbeitsmitteln
- Heinrich Huhn: Qualitätsrichtlinie Lieferanten
- LÄPPLE: Qualitätssicherungsvereinbarung