Edelstahl polieren: Vorgehensweise für Spiegelglanz ohne Kratzer
14 Oktober 2026Der zuverlässigste Weg zu spiegelndem Edelstahl ist eine feste Abfolge: gründlich reinigen, in abgestuften Körnungen schleifen und abschließend mit feiner Polierpaste auf Filz oder Baumwolle schwabbeln. Entscheidend sind dabei zwei Punkte: Überhitzung der Oberfläche vermeiden und für jede Körnungsstufe eigene Polierringe beziehungsweise Pasten verwenden, um Kontamination zu verhindern.
Kurz gesagt:
- Die Korngrößenkennzahl sollte je Schleifstufe höchstens verdoppelt werden, etwa von Korn 120 auf 240; seitliches Streiflicht zeigt verbliebene Riefen vor dem Weiterarbeiten.
- Kaum fühlbare Kratzer lassen sich oft direkt mit feiner Paste beseitigen, während fühlbare Kratzer einen Zwischenschliff und tiefe Kratzer die vollständige Körnungsfolge erfordern.
- Bei dünnwandigen Teilen und sicherheitsrelevanten Bauteilen kann großflächiger Schliff wegen Materialabtrags riskant sein; lassen Sie tiefe Kratzer vor Beginn der Arbeit fachlich bewerten.
- Bei engen Bohrungen erleichtert eine biegsame Welle den Zugang; prüfen Sie Wellendurchmesser, zulässige Drehzahl und Kupplung sowie den passenden Biegeradius.
- Nach dem Polieren entfernen Sie Pastenreste mit einem milden, chloridfreien Reiniger in Schliffrichtung und trocknen die Fläche mit einem fusselfreien Tuch.
Inhaltsverzeichnis
- Werkzeuge und Verbrauchsmaterialien: Was Sie wirklich brauchen
- Schritt-für-Schritt-Prozess: Vorbereitung, Schleifen und Polieren bis zum Spiegelglanz
- Kratzer entfernen: Wann reicht Polieren, wann ist Schleifen nötig?
- Hochglanz-Finish und Streifenfreiheit: Techniken und Prüfungen
- Pflege und Reinigung nach dem Polieren: Streifenfrei erhalten
- Fachlich: Einsatz biegsamer Wellen beim Polieren und Innenentgraten
- Kurzperspektive: Grenzen von DIY und Fälle für professionelle Bearbeitung
- BIAX-Lösungen für Polier- und Entgratprozesse: Produktangebot und Kontakt
- FAQ
- Quellen
- Weiterführende Fachquellen und Normen
Werkzeuge und Verbrauchsmaterialien: Was Sie wirklich brauchen
Eine funktionierende Grundausstattung für das Polieren von Edelstahl in Werkstatt oder Formenbau besteht aus wenigen, aber genau aufeinander abgestimmten Komponenten. Wer hier spart, zahlt später in Form von Nacharbeit und sichtbaren Schleifspuren.
- Schleifmittel in gestufter Körnung, von grob bis fein
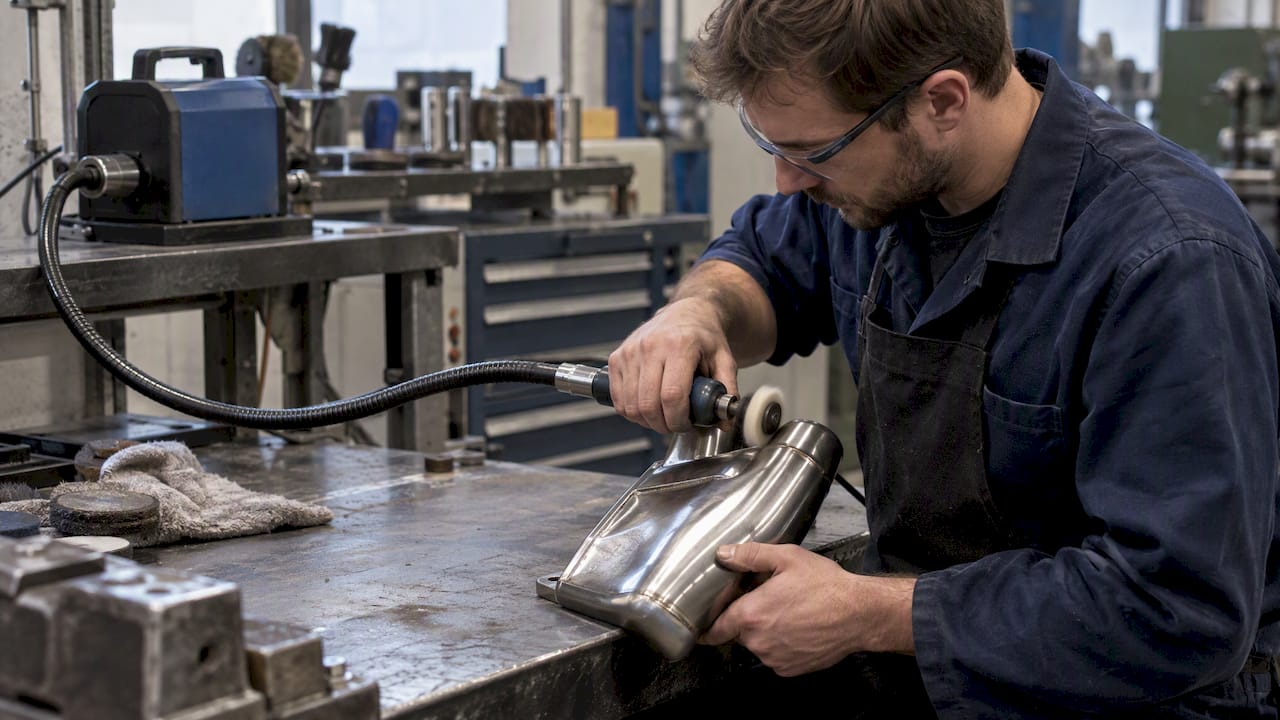
- Schwabbelscheiben aus Baumwolle oder Filz, getrennt nach Vor- und Endpolitur
- Polierpasten mit unterschiedlicher Abrasivität, je eine Charge pro Körnungsstufe
- Ein biegsames Antriebselement oder ein Geradschleifer mit Drehzahlregelung für enge Geometrien
- Schutzausrüstung: Augenschutz, Atemschutz bei Pastenstaub, Handschuhe mit Schnittschutz
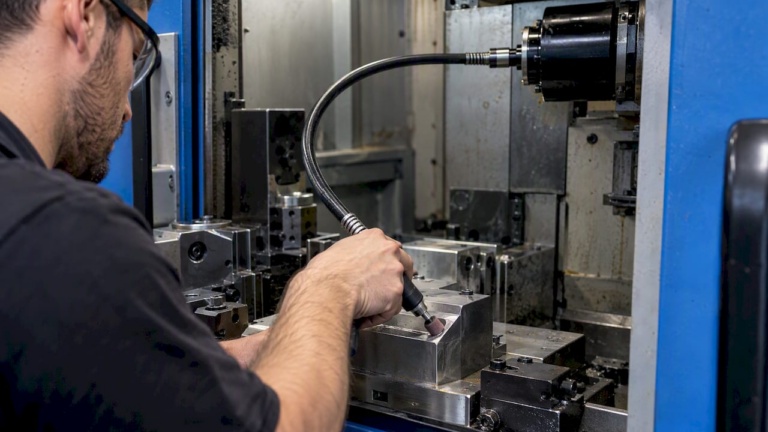
Für Formenbau und Bohrungen mit begrenztem Zugang ist häufig ein biegsames Antriebselement die praktikable Lösung, da starre Werkzeugaufnahmen in solchen Geometrien nicht mehr manövrierbar sind. Relevante Auswahlkriterien sind der Wellendurchmesser, die maximal zulässige Drehzahl des Werkzeugkopfes und die Kompatibilität der Kupplung mit dem vorhandenen Antrieb. Ein Leitfaden zur Prozessoptimierung beim Schleifen gibt zusätzliche Hinweise zur Abstimmung von Körnung und Prozessparametern.
Profi-Tipp: Kennzeichnen Sie jede Schwabbelscheibe und Paste farblich nach Körnungsstufe, damit im Werkstattalltag keine Verwechslung entsteht.
Schritt-für-Schritt-Prozess: Vorbereitung, Schleifen und Polieren bis zum Spiegelglanz
Die Qualität des Endergebnisses entscheidet sich bereits in der Vorbereitung. Laut dem Merkblatt 968 zur mechanischen Oberflächenbehandlung nichtrostender Stähle führen Fehler beim Schneiden, Umformen oder Schweißen zu deutlich höherem Polieraufwand, weil sich Unregelmäßigkeiten erst in den feinen Körnungsstufen zeigen.
- Reinigung: Entfetten Sie die Oberfläche vollständig, um Fremdpartikel zu entfernen, die als Schleifmittel wirken und Kratzer verursachen könnten.
- Grobschliff: Arbeiten Sie mit grober Körnung in einer Richtung, bis vorhandene Riefen oder Walzstrukturen gleichmäßig egalisiert sind.
- Feinabstufung: Steigern Sie die Körnung schrittweise. Nach Empfehlung des Merkblatts MB_968 sollte sich die Korngrößen-Kennzahl von einem Schritt zum nächsten maximal verdoppeln, etwa von Korn 120 auf Korn 240, um Reststrukturen aus der vorherigen Stufe vollständig zu entfernen.
- Vorpolitur: Setzen Sie eine mittlere Polierpaste auf einer separaten Schwabbelscheibe ein, um die letzten sichtbaren Schleifspuren zu egalisieren.
- Endpolitur: Wechseln Sie zu einer feinen Paste auf einer reinen, nur dafür verwendeten Filz- oder Baumwollscheibe, um den Spiegelglanz zu erzeugen.
Bei der Drehzahlwahl gilt: hohe Drehzahl bei geringem Andruck liefert gleichmäßigere Ergebnisse als niedrige Drehzahl mit starkem Druck, da letzteres lokale Erwärmung begünstigt. Arbeiten Sie in kurzen Intervallen und lassen Sie das Bauteil zwischendurch abkühlen, besonders bei dünnwandigen Teilen. Die Schleifrichtung sollte innerhalb einer Körnungsstufe konstant bleiben, da Richtungswechsel die vorherige Stufe nicht vollständig überschreiben.
Zur Qualitätsbeurteilung reicht in den meisten Fällen eine Sichtkontrolle unter seitlichem Streiflicht: Reststrukturen aus gröberen Körnungen werden so sichtbar, bevor die nächste Stufe beginnt.
Profi-Tipp: Prüfen Sie nach jeder Körnungsstufe mit einem sauberen Tuch und seitlichem Lichteinfall, ob noch Riefen der vorherigen Stufe sichtbar sind, bevor Sie weiterarbeiten.
Kratzer entfernen: Wann reicht Polieren, wann ist Schleifen nötig?
Nicht jeder Kratzer erfordert denselben Aufwand. Die Einordnung nach Tiefe entscheidet über die richtige Methode und verhindert unnötigen Materialabtrag.
- Oberflächliche, kaum fühlbare Kratzer lassen sich häufig direkt mit feiner Polierpaste auf Filz entfernen, ohne vorheriges Schleifen.
- Fühlbare, aber flache Kratzer benötigen meist eine mittlere Körnung als Zwischenschritt, bevor poliert wird.
- Tiefe Kratzer, die mit dem Fingernagel spürbar sind, erfordern einen Grobschliff mit anschließender vollständiger Körnungsprogression.
- Kratzer, die die Wandstärke reduzieren oder an sicherheitsrelevanten Bauteilen liegen, sollten fachlich bewertet werden und erfordern professionelle Verfahren.
Wird großflächig geschliffen, um einen einzelnen tiefen Kratzer anzugleichen, sinkt die Wandstärke des gesamten Bereichs unnötig. Bei dünnwandigen Blechen oder Bauteilen mit engen Toleranzen ist das ein Punkt, den Sie vor Beginn der Arbeit prüfen sollten, nicht erst danach.
Hochglanz-Finish und Streifenfreiheit: Techniken und Prüfungen
Das Schwabbeln ist laut Merkblatt MB_968 ein einebnender, kaum materialabtragender Prozess, der auf Baumwoll- oder Filzscheiben mit feinen Poliermitteln erfolgt und den sichtbaren Glanzgrad der Oberfläche bestimmt.
- Arbeiten Sie in Kreuzzügen, also mit wechselnder Bewegungsrichtung innerhalb der Endpolitur, um Streifenbildung zu vermeiden.
- Verwenden Sie für jede Pastenart eine eigene Schwabbelscheibe, da Vermischung die Endoberfläche mattiert.
- Prüfen Sie das Ergebnis unter mehreren Lichtwinkeln, da ein einzelner Blickwinkel Reststreifen verdecken kann.
Professionelle Anwender trennen Poliermittel strikt nach Körnungsstufe und verwenden eigene Polierringe je Stufe, da mikrofeine Verunreinigungen aus gröberer Paste sonst sichtbare Mattierungen auf der fertigen Fläche hinterlassen, wie Praxishinweise zur Oberflächenbehandlung bestätigen.
Anlauffarben, also gelbliche bis bläuliche Verfärbungen, entstehen durch lokale Überhitzung während des Schleifens oder Polierens. Sie zeigen sich meist zuerst an Kanten und engen Radien, wo die Wärme schlechter abgeführt wird. Arbeiten Sie dort mit reduziertem Andruck und kürzeren Kontaktzeiten, um die Oxidschicht nicht zu verändern.
Pflege und Reinigung nach dem Polieren: Streifenfrei erhalten
Nach dem Polieren bleiben Pastenreste und Fingerabdrücke zurück, die vor der Weiterverwendung entfernt werden müssen.
- Reinigen Sie mit einem milden, chloridfreien Reinigungsmittel, nie mit stahlwollehaltigen Pads, die neue Kratzer erzeugen.
- Wischen Sie in Richtung der Schliffstruktur, nicht quer dazu, um Streifenbildung zu vermeiden.
- Trocknen Sie mit einem fusselfreien Tuch, um Wasserflecken zu verhindern.
- Bei korrosionskritischen Anwendungen kann eine Passivierungsbehandlung sinnvoll sein, die die Chromoxidschicht stabilisiert.
Laut dem Leitfaden zur Verarbeitung austenitischer nichtrostender Stähle beeinflussen Passivierung und Endreinigung die Korrosionsbeständigkeit direkt, besonders bei Legierungen wie AISI 304 oder 316. Eine regelmäßige, milde Reinigung im Abstand von einigen Wochen erhält den Glanz zuverlässiger als seltenes, intensives Nachpolieren.
Fachlich: Einsatz biegsamer Wellen beim Polieren und Innenentgraten
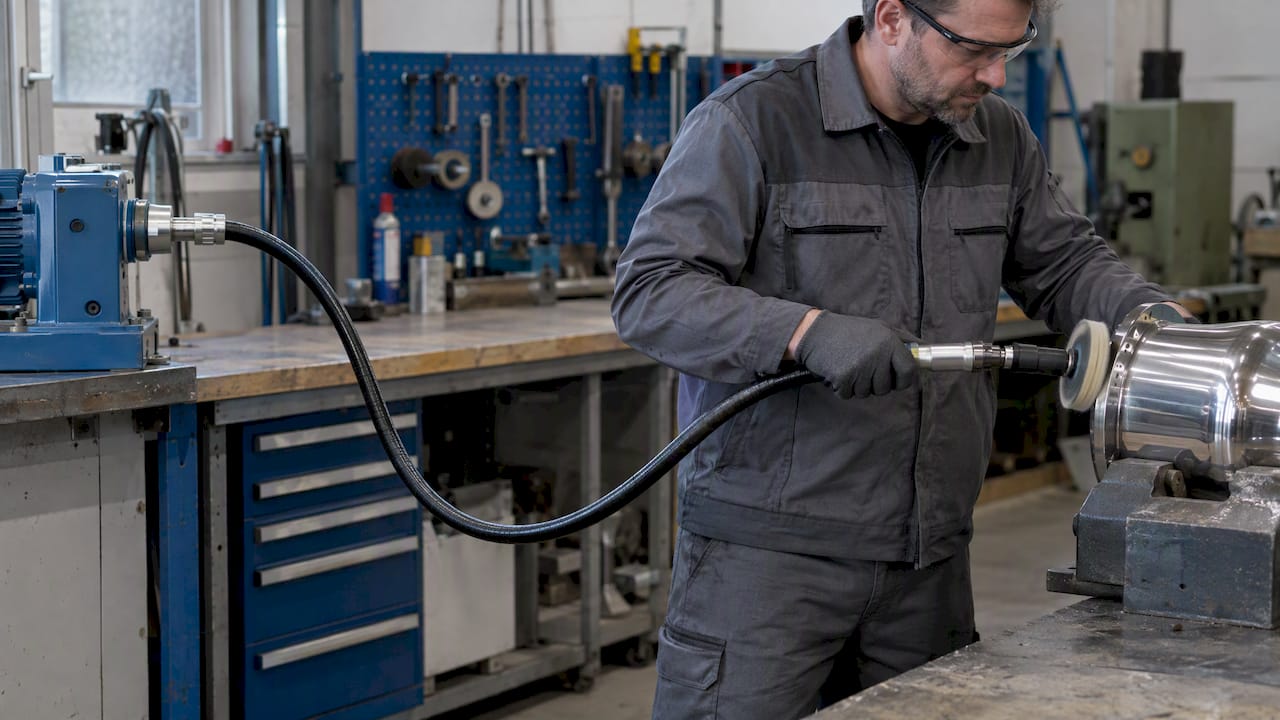
In engen Bohrungen, Innenflächen von Formen oder schwer zugänglichen Geometrien im Formenbau stößt ein starres Werkzeug schnell an seine Grenzen. Eine biegsame Welle überträgt Drehmoment und Rotation über eine flexible Wellenseele an einen kompakten Werkzeugkopf, der auch in beengten Hohlräumen manövrierbar bleibt. Mehr dazu zeigt der Beitrag zum Einsatz von Flexwellen beim Polieren.
Bei der Auswahl sind folgende Kriterien relevant:
- Wellendurchmesser passend zum verfügbaren Bohrungsquerschnitt
- Maximal zulässige Drehzahl des eingesetzten Polieraufsatzes
- Kupplungsschnittstelle, kompatibel mit dem vorhandenen Antriebsgerät
- Schutzhülle, die Wärmeeintrag und Verschleiß durch Reibung reduziert
Für Polieraufsätze mit kleinem Durchmesser, wie sie in Innenbohrungen eingesetzt werden, sind hohe Drehzahlen bei geringem Drehmoment typisch. Engineered-Abrasives-Werkzeuge, also mehrlagige, dreidimensionale Schleifkörper, liefern laut Fachtexten zur Beschichtungs- und Oberflächentechnik reproduzierbarere Ergebnisse bei reduziertem Wärmeeintrag als klassische Schleifbänder, was gerade bei langen Einsatzzeiten im Formenbau relevant ist.
Profi-Tipp: Prüfen Sie vor dem Einsatz, ob die Schutzhülle der biegsamen Welle für den vorgesehenen Biegeradius ausgelegt ist, da zu enge Radien die Lebensdauer der Wellenseele verkürzen.
Kurzperspektive: Grenzen von DIY und Fälle für professionelle Bearbeitung
Werkstattpolitur stößt dort an ihre Grenzen, wo Sicherheitsrelevanz, dünnwandige Bauteile oder Serienanforderungen ins Spiel kommen. Bei medizintechnischen oder lebensmitteltechnischen Komponenten, bei denen definierte Oberflächenrauheiten nachgewiesen werden müssen, ersetzt keine Handpolitur ein zertifiziertes Prüfverfahren. Elektropolieren liefert hier reproduzierbare, messbare Ergebnisse, die manuelle Verfahren nicht erreichen. Wer regelmäßig Serienteile mit engen Toleranzen bearbeitet, sollte frühzeitig abwägen, ob ein industrieller Prozess die konsistentere und wirtschaftlichere Lösung ist.
— Uli
BIAX-Lösungen für Polier- und Entgratprozesse: Produktangebot und Kontakt
Für den gezielten Einsatz in Polier- und Innenentgratprozessen bieten wir unterschiedliche Produktlinien an biegsamen Wellen, abgestimmt auf Drehmoment-, Drehzahl- und Einbauanforderungen.
- Biegsame Wellen Meterware für individuelle Konfektionierung
- Veredelte biegsame Wellen mit anschlussfertigen Enden
- Betätigungswellen für Steuerungsaufgaben
- Antriebs- und Werkzeugwellen für Anwendungen bis 50.000 U/min
Welche Produktlinie passt, hängt von Bohrungsdurchmesser, geforderter Drehzahl und Kupplungsschnittstelle Ihrer Anwendung ab. Für eine technische Abstimmung nehmen Sie über unser Kontaktformular Verbindung mit uns auf, wir prüfen Ihre Anforderungen und erstellen ein passendes Angebot.
FAQ
Wie bekommt man Edelstahl glänzend?
Edelstahl wird glänzend durch eine abgestufte Körnungsfolge beim Schleifen, gefolgt von Schwabbeln mit feiner Polierpaste auf Filz oder Baumwolle. Entscheidend ist, dass jede Körnungsstufe die Reststrukturen der vorherigen Stufe vollständig entfernt, bevor die nächste beginnt.
Welche Kratzer kann man nicht polieren?
Kratzer, die bereits die Wandstärke eines Bauteils spürbar reduzieren oder an sicherheitsrelevanten Komponenten liegen, sollten nicht eigenständig weggeschliffen werden. In solchen Fällen ist eine fachliche Bewertung oder ein professionelles Verfahren wie Elektropolieren die sicherere Wahl.
Wie entferne ich Kratzer aus einem Edelstahlkühlschrank?
Oberflächliche Kratzer auf Edelstahlgeräten lassen sich meist mit feiner Polierpaste in Richtung der vorhandenen Schliffstruktur entfernen. Bei tieferen, fühlbaren Kratzern ist vorher ein lokaler Schliff mit mittlerer Körnung nötig, bevor mit feiner Paste poliert wird.
Wie wird Edelstahl streifenfrei sauber?
Edelstahl bleibt streifenfrei, wenn mit einem milden, chloridfreien Reiniger in Richtung der Schliffstruktur gewischt und anschließend mit einem fusselfreien Tuch trockengerieben wird. Stahlwolle oder scheuernde Pads sollten dabei vermieden werden, da sie neue feine Kratzer erzeugen.
Quellen
- Merkblatt 968 Mechanische Oberflächenbehandlung nichtrostender Stähle in dekorativen Anwendungen
- Oberflächenbehandlung von metallischen Werkstoffen: werkstoffimmanente Verfahren und deren Anwendung bei außergewöhnlichen Fassaden
- Verarbeitung austenitischer nichtrostender Stähle ‒ Ein praktischer Leitfaden
Weiterführende Fachquellen und Normen
- Merkblatt 968 Mechanische Oberflächenbehandlung nichtrostender Stähle in dekorativen Anwendungen
- Oberflächenbehandlung von metallischen Werkstoffen: werkstoffimmanente Verfahren und deren Anwendung bei außergewöhnlichen Fassaden
- Verarbeitung austenitischer nichtrostender Stähle ‒ Ein praktischer Leitfaden
- Praxishinweis: Passivierung und Temperaturmanagement beim Polieren
- Verfahren in der Beschichtungs- und Oberflächentechnik (Auszug)